لماذا ينتج الصب بالقالب أصغر أجزاء مصبوبة؟
يُعدّ صب القوالب عملية تصنيع عالية الكفاءة، تشتهر بقدرتها على إنتاج أجزاء معدنية صغيرة ومعقدة بدقة واتساق استثنائيين. تتميز هذه الطريقة في مجال صب المعادن بقدرتها الفريدة على إنتاج أصغر المكونات المصبوبة في مختلف الصناعات. تتضمن العملية حقن المعدن المنصهر في تجويف القالب تحت ضغط عالٍ، مما يسمح بإنتاج أشكال معقدة وتفاصيل دقيقة يصعب أو يستحيل تحقيقها باستخدام تقنيات الصب الأخرى. ينبع تفوق صب القوالب في إنتاج الأجزاء المصغرة من مزيجه من التكنولوجيا المتقدمة، والأدوات الدقيقة، والخصائص الفيزيائية للمعدن المنصهر تحت الضغط. ستتناول هذه المدونة العوامل التي تُسهم في قدرة صب القوالب الفريدة على تصنيع أصغر الأجزاء المصبوبة، مع التعمق في تفاصيل العملية ومزاياها مقارنةً بأساليب الصب البديلة.
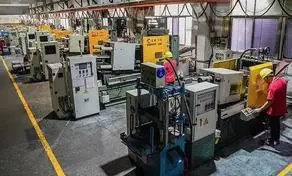
ما الذي يجعل عملية الصب بالقالب مثالية لإنتاج الأجزاء الصغيرة؟
حقن الضغط العالي
تُعزى قدرة الصب بالقالب على إنتاج أصغر القطع المصبوبة بشكل أساسي إلى نظام الحقن عالي الضغط. تتضمن هذه العملية إجبار المعدن المنصهر على دخول تجويف القالب تحت ضغوط تتراوح عادةً بين 10,000 و20,000 رطل/بوصة مربعة. يضمن هذا الضغط الشديد اختراق المعدن السائل حتى لأدق شقوق وتفاصيل القالب، مما يسمح بإنشاء سمات معقدة وجدران رقيقة يستحيل تحقيقها بطرق الصب الأخرى. كما يُسهم الحقن عالي الضغط في الصب بالقالب في التصلب السريع للمعدن، مما ينتج عنه بنية حبيبية دقيقة تُعزز الخصائص الميكانيكية للمنتج النهائي. يُمكّن هذا المزيج من الضغط والتبريد السريع الصب بالقالب من تحقيق تفاوتات دقيقة تصل إلى ±0.002 بوصة، مما يجعله مثاليًا لإنتاج مكونات صغيرة ودقيقة لصناعات مثل السيارات والإلكترونيات والفضاء.
تصميم القالب المتقدم
يُسهّل تصميم القوالب المتقدم إنتاج أصغر الأجزاء المصبوبة باستخدام تقنية الصب بالقوالب. تُصنع قوالب الصب بالقوالب عادةً من فولاذ أدوات عالي الجودة، قادر على تحمل الضغوط ودرجات الحرارة القصوى المستخدمة في هذه العملية. تُصمّم هذه القوالب بأنظمة تبريد متطورة وآليات تهوية تسمح بتبديد الحرارة بسرعة وخروج الغازات المحتبسة. تُمكّن هذه الدقة في تصميم القوالب من ابتكار أشكال هندسية معقدة وتفاصيل دقيقة يصعب تحقيقها باستخدام تقنيات الصب الأخرى. علاوة على ذلك، يمكن أن تتضمن قوالب الصب بالقوالب ميزات مثل الشرائح واللب، مما يسمح بإنتاج التجاويف الداخلية في الأجزاء الصغيرة. إن القدرة على ابتكار مثل هذه القوالب المعقدة، بالإضافة إلى أدوات التصميم والمحاكاة بمساعدة الحاسوب، تُمكّن تقنية الصب بالقوالب من توسيع آفاق التصغير في إنتاج الأجزاء المعدنية.
خصائص المواد
تلعب الخصائص المادية الفريدة لسبائك الصب بالقالب دورًا حاسمًا في إنتاج أصغر القطع المصبوبة. يستخدم الصب بالقالب عادةً معادن غير حديدية مثل الألومنيوم والزنك والمغنيسيوم، والتي تتميز بدرجات انصهار منخفضة وسيولة ممتازة. تسمح هذه الخصائص للمعدن المنصهر بالتدفق بسهولة إلى أصغر تجاويف القالب قبل التصلب. بالإضافة إلى ذلك، تؤدي معدلات التبريد السريعة التي يتم تحقيقها في الصب بالقالب إلى بنية مجهرية دقيقة الحبيبات، مما يعزز قوة الأجزاء الصغيرة وثبات أبعادها. كما يسمح استخدام سبائك محددة في الصب بالقالب بإنتاج مكونات رقيقة الجدران، يصل سمكها أحيانًا إلى 0.5 مم، دون المساس بسلامة الهيكل. يتيح هذا المزيج من خصائص المواد وعملية الصب بالقالب تصنيع قطع صغيرة وخفيفة الوزن ذات تشطيب سطحي ممتاز ودقة أبعاد، مما يجعلها الطريقة المفضلة لإنتاج المكونات المصغرة في مختلف الصناعات.
كيف تتم مقارنة عملية الصب بالقالب مع طرق الصب الأخرى للأجزاء الصغيرة؟
الانضباط و الدقة
يتفوق الصب بالقالب على طرق الصب الأخرى من حيث الدقة والإتقان في إنتاج القطع الصغيرة. فعلى عكس الصب الرملي أو الصب الاستثماري، يُمكن للصب بالقالب تحقيق تفاوتات أدق ونتائج أكثر اتساقًا عبر دورات الإنتاج الكبيرة. ويضمن استخدام قوالب معدنية دائمة في الصب بالقالب ثباتًا في الأبعاد وقابلية تكرار يصعب مطابقتها مع العمليات الأخرى. على سبيل المثال، بينما قد يحقق الصب الرملي تفاوتات تبلغ ±0.8 مم، يُمكن للصب بالقالب تحقيق تفاوتات دقيقة تصل إلى ±0.05 مم للقطع الصغيرة. يُعد هذا المستوى من الدقة بالغ الأهمية للمكونات المستخدمة في صناعات مثل الإلكترونيات أو الأجهزة الطبية، حيث يمكن حتى للاختلافات الطفيفة أن تؤثر على وظائفها. كما أن قدرة الصب بالقالب على إنتاج قطع بهذه الدقة العالية تُقلل أيضًا من الحاجة إلى عمليات تشغيل ثانوية، مما يُعزز كفاءته في إنتاج القطع الصغيرة.
سرعة الإنتاج
عندما يتعلق الأمر بسرعة إنتاج الأجزاء الصغيرة، يتفوق صب القوالب بشكل ملحوظ على طرق الصب الأخرى. فالطبيعة الآلية لعملية صب القوالب، بالإضافة إلى استخدام قوالب دائمة، تسمح بدورة إنتاج سريعة تتراوح من بضع ثوانٍ إلى دقيقة واحدة لكل جزء. وتُعد هذه السرعة العالية في الإنتاج ميزةً خاصة للأجزاء الصغيرة، حيث يمكن إنتاج آلاف الوحدات في ساعة واحدة. في المقابل، تتطلب طرق مثل الصب الاستثماري أو الصب الرملي دورات إنتاج أطول بكثير نظرًا للحاجة إلى تجهيز القالب بين كل عملية صب. ولا تقتصر فوائد سرعة صب القوالب على زيادة الإنتاجية فحسب، بل تُسهم أيضًا في خفض التكاليف في الإنتاج بكميات كبيرة للأجزاء الصغيرة. هذه القدرة الإنتاجية السريعة تجعل صب القوالب الطريقة المُفضلة للصناعات التي تتطلب كميات كبيرة من المكونات الصغيرة والدقيقة في فترات زمنية قصيرة.
الانتهاء من السطح
تتميز عملية الصب بالقالب بإنتاج قطع صغيرة ذات تشطيب سطحي فائق الجودة مقارنةً بطرق الصب الأخرى. وينتج عن استخدام القوالب المعدنية والحقن عالي الضغط قطع ذات أسطح ناعمة تتطلب في كثير من الأحيان الحد الأدنى من المعالجة اللاحقة. وهذا مهم بشكل خاص للمكونات الصغيرة حيث يمكن أن تؤثر عيوب السطح بشكل كبير على الوظيفة أو الجمالية. عادةً ما تكون خشونة سطح القطع المصبوبة بالقالب 1-3 ميكرومتر، وهي أكثر نعومة بكثير من القطع المصبوبة بالرمل (10-20 ميكرومتر) أو القطع المصبوبة بالاستثمار (4-10 ميكرومتر). وتُعد التشطيبات السطحية الممتازة للقطع المصبوبة بالقالب مفيدة بشكل خاص للمكونات الصغيرة في التطبيقات المرئية أو تلك التي تتطلب تحمّلات دقيقة. بالإضافة إلى ذلك، يسمح الصب بالقالب بدمج القوام أو تفاصيل السطح مباشرةً في القالب، مما يزيد من إمكانيات تصميم القطع الصغيرة ويقلل الحاجة إلى عمليات التشطيب الثانوية.
ما هي حدود عملية الصب للأجزاء الصغيرة؟
القيود المادية
على الرغم من تميز عملية الصب بالقالب في إنتاج القطع الصغيرة، إلا أنها تواجه بعض القيود فيما يتعلق باختيار المواد. تقتصر هذه العملية بشكل أساسي على المعادن غير الحديدية ذات نقاط الانصهار المنخفضة نسبيًا، مثل الألومنيوم والزنك والمغنيسيوم وبعض سبائك النحاس. ويرجع هذا التقييد إلى درجات الحرارة والضغوط الشديدة التي تنطوي عليها عملية الصب بالقالب، والتي يمكن أن تسبب تآكلًا سريعًا للقوالب إذا تم استخدامها مع معادن ذات نقاط انصهار عالية. بالنسبة للقطع الصغيرة التي تتطلب مواد خارج هذا النطاق، مثل الفولاذ أو التيتانيوم، يجب استخدام طرق تصنيع بديلة. بالإضافة إلى ذلك، قد لا يكون الصب بالقالب مناسبًا للمواد المعرضة للمسامية أو تلك التي تتطلب هياكل حبيبية محددة لتحقيق الأداء الأمثل. قد تتطلب هذه القيود المادية أحيانًا استخدام عمليات أخرى مثل الصب الاستثماري أو حقن المعادن لبعض تطبيقات القطع الصغيرة، على الرغم من مزايا الصب بالقالب في مجالات أخرى.
تكاليف الأدوات الأولية
من أبرز عيوب صب القوالب في إنتاج الأجزاء الصغيرة ارتفاع تكلفة الأدوات الأولية. تُصنع قوالب الصب بدقة متناهية من فولاذ أدوات عالي الجودة، وغالبًا ما تتضمن أنظمة تبريد معقدة وحشوات متحركة. بالنسبة للأجزاء الصغيرة، يجب أن تكون هذه القوالب أكثر دقة، مما قد يزيد من تكلفتها. تتراوح تكلفة تصنيع هذه القوالب بين عشرات الآلاف ومئات الآلاف من الدولارات، حسب تعقيد الجزء. قد يُشكل هذا الاستثمار الأولي المرتفع عائقًا أمام إنتاج كميات صغيرة من الأجزاء الصغيرة، حيث قد تصبح تكلفة الوحدة الواحدة باهظة للغاية. مع أن صب القوالب يصبح أكثر فعالية من حيث التكلفة مع زيادة حجم الإنتاج، إلا أن طرقًا بديلة مثل الطباعة ثلاثية الأبعاد أو التصنيع باستخدام الحاسوب (CNC) قد تكون أكثر اقتصادية لإنتاج النماذج الأولية أو دفعات صغيرة من المكونات المصغرة. يجب على الشركات دراسة حجم الإنتاج المتوقع وعمر الجزء بعناية لتحديد ما إذا كانت تكلفة الأدوات الأولية لصب القوالب مُبررة.
قيود التصميم
على الرغم من قدرتها على إنتاج قطع صغيرة، إلا أن عملية الصب بالقالب تواجه بعض القيود التصميمية التي قد تحد من إمكانية تطبيقها في بعض الحالات. ومن أهم هذه القيود الحاجة إلى زوايا سحب على جميع الأسطح الموازية لاتجاه فتح القالب. هذه الزوايا، التي تتراوح عادةً بين 0.5 و2 درجة، ضرورية لتسهيل إخراج القطعة من القالب. بالنسبة للقطع الصغيرة جدًا، حتى أصغر زوايا السحب يمكن أن تؤثر بشكل كبير على الشكل الهندسي النهائي. بالإضافة إلى ذلك، قد تواجه عملية الصب بالقالب بعض الصعوبات في بعض الميزات، مثل الثقوب العميقة، والزوايا الداخلية الحادة، أو الاختلافات الشديدة في سمك الجدار، مما قد يؤدي إلى عيوب أو عدم اكتمال ملء القالب. كما أن لهذه العملية قيودًا على أقصى سمك جدار يمكن إنتاجه بفعالية، مما قد يشكل عائقًا لبعض تصاميم القطع الصغيرة. علاوة على ذلك، قد تتطلب عمليات القطع السفلية والهندسة الداخلية المعقدة استخدام شرائح أو أنوية في القالب، مما يزيد من التعقيد والتكلفة. يجب مراعاة هذه القيود التصميمية بعناية عند تحديد ما إذا كانت عملية الصب بالقالب هي الطريقة الأنسب لإنتاج قطعة صغيرة معينة.
خاتمة
تُعدّ عملية صب القوالب الطريقة الأمثل لإنتاج أصغر الأجزاء المصبوبة، وذلك بفضل مزيجها الفريد من الحقن عالي الضغط، وتصميم القوالب المتطور، وخصائص المواد المناسبة. وقدرتها على تحقيق دقة عالية، وتشطيب سطحي ممتاز، وسرعات إنتاج فائقة، تجعلها مثالية لتصنيع المكونات المصغرة في مختلف الصناعات. مع ذلك، من المهم مراعاة قيود المواد، وارتفاع تكاليف الأدوات الأولية، وبعض قيود التصميم عند اختيار صب القوالب لإنتاج الأجزاء الصغيرة. ورغم هذه التحديات، يبقى صب القوالب حلاً لا يُضاهى لإنتاج كميات كبيرة من المكونات المعدنية الدقيقة والصغيرة، ويواصل توسيع آفاق الإمكانيات في تكنولوجيا صب المعادن.
تأسست شركة ويلونغ الصينية عام ٢٠٠١، وهي حاصلة على شهادة نظام إدارة الجودة ISO 9001:2015 وAPI-7-1، وتُعنى بتطوير وتوريد قطع معدنية مُصممة خصيصًا للاستخدام في مختلف الصناعات. تشمل قدرات ويلونغ الرئيسية التشكيل، والصب الرملي، والصب الاستثماري، والصب بالطرد المركزي، والتشغيل الآلي. لدينا فريق من الموظفين والمهندسين ذوي الخبرة لمساعدتكم في تحسين وتحديث عمليات الإنتاج لخفض التكاليف، كما يُمكننا مساعدتكم في مراقبة الجودة أثناء الإنتاج، وفحص المنتجات، ومتابعة مواعيد التسليم. لمزيد من المعلومات حول هذا النوع من منتجات حقول النفط، يُرجى التواصل معنا عبر البريد الإلكتروني: metal@welongpost.com.
مراجع حسابات
1. سميث، ج. (2019). تقنيات صب متقدمة للمكونات المصغرة. مجلة عمليات التصنيع، 45، 78-92.
٢. جونسون، أ. ولي، ك. (٢٠٢٠). تحليل مقارن لطرق الصب لإنتاج القطع الصغيرة. المجلة الدولية لصب المعادن، ١٤(٣)، ٥٦٧-٥٨٢.
٣. براون، ر. (٢٠١٨). اختيار المواد في الصب بالقالب: التحسين لتصنيع الأجزاء الصغيرة. المواد والتصميم، ١٥٦، ٢١٢-٢٢٥.
4. غارسيا، م. وآخرون (2021). ابتكارات في تصميم قوالب الصب على نطاق صغير. مجلة تكنولوجيا معالجة المواد، 291، 116989.
5. ويلسون، د. (2017). الاعتبارات الاقتصادية في صبّ القطع الصغيرة: تحليل التكلفة والفائدة. مجلة أنظمة التصنيع، 42، 179-191.
٦. تومسون، ل. وتشن، ي. (٢٠٢٢). التغلب على قيود التصميم في الصب بالقالب: استراتيجيات للأجزاء الصغيرة المعقدة. التصنيع الإضافي، ٤٩، ١٠٢-٤٩٦.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

