ما هي درجة الحرارة المثالية لتشكيل الألومنيوم؟
تُعدّ درجة الحرارة من أهمّ العوامل المؤثرة في تشكيل الألومنيوم بالحدادة، ولكن لا توجد درجة حرارة واحدة تُناسب جميع سبائك الألومنيوم أو جميع المكونات المشكلة بالحدادة. في الإنتاج الفعلي، تُختار درجة حرارة الحدادة بناءً على نوع السبيكة، ودرجة حرارة التصلب، ومعدل التشوه، وحجم القطعة الخام، ودرجة حرارة القالب، وشكل القطعة، والخصائص النهائية المطلوبة. تُجرى عملية الحدادة الساخنة للعديد من سبائك الألومنيوم ضمن نطاق واسع يتراوح بين 350 و500 درجة مئوية (662 إلى 932 درجة فهرنهايت)، إلا أن هذا النطاق يصبح أضيق بكثير بالنسبة لسبيكة أو تقنية محددة. تُشير المراجع في مجال الحدادة إلى أن العديد من سبائك الألومنيوم تُشكل بالحدادة عند درجة حرارة أقل بنحو 55 درجة مئوية من درجة حرارة التصلب المقابلة، وتُشير البيانات المنشورة لسبائك صناعة الطيران والفضاء إلى نطاقات حدادة نموذجية تتراوح بين 425 و460 درجة مئوية للعديد من سبائك سلسلة 2000، وبين 400 و440 درجة مئوية للعديد من سبائك سلسلة 7000. على سبيل المثال، غالبًا ما يُشكّل الألمنيوم 6061 بالحدادة عند درجات حرارة مرتفعة ضمن نطاق خاص بهذه العملية، بينما يُعدّ الألمنيوم 7075 شديد الحساسية لدرجة الحرارة وظروف التشكيل، ويتطلب تحكمًا دقيقًا في درجة الحرارة. وقد أشارت التقارير إلى أن ظروف التشكيل الساخن للألمنيوم 7075 تتراوح بين 350 و450 درجة مئوية، وهي مناسبة لهذه العملية. ووجدت إحدى الدراسات أن 420 درجة مئوية هي الأنسب في ظل معايير العملية التي تم تقييمها. ويُجادل البعض بأنه لا ينبغي تحديد درجة الحرارة "المثلى" من جدول عام، بل يجب تحديدها من مواصفات السبيكة ثم التأكد منها أثناء عملية الحدادة الفعلية.
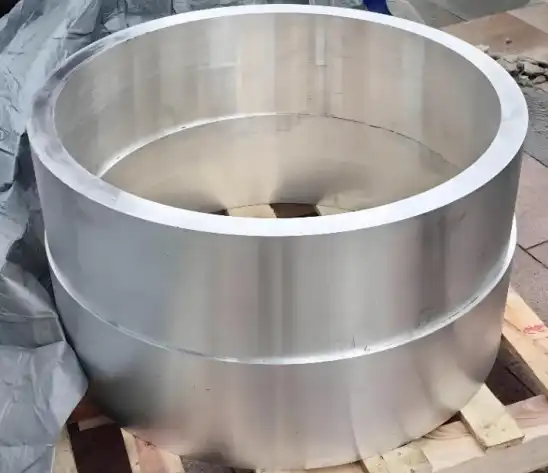
ما الذي يحدد درجة حرارة التشكيل المثلى لسبائك الألومنيوم؟
درجة السبيكة ودرجة حرارة التصلب
أول متغير يجب فحصه هو سبيكة الألومنيوم. تؤثر عناصر السبائك على درجة حرارة التصلب، وإجهاد التدفق، والليونة، واستجابة التشوه للمادة.
على سبيل المثال، تبلغ درجة حرارة التصلب لسبائك الألومنيوم 6061 عادةً حوالي 582 درجة مئوية، ودرجة حرارة الانصهار حوالي 652 درجة مئوية. هذا لا يعني بالضرورة أن تشكيل سبائك الألومنيوم 6061 يجب أن يتم بالقرب من نطاق انصهارها. يجب أن تتضمن نافذة التصنيع الآمنة هامشًا كافيًا أقل من درجة الحرارة التي قد يحدث عندها انصهار موضعي.
ينطبق النهج نفسه على سبائك 2xxx و7xxx؛ إلا أن نطاقات التشكيل المفيدة لهذه السبائك تختلف. تشير المراجع المتعلقة بمواد صناعة الطيران إلى أن العديد من سبائك سلسلة 2000 تُشكّل عند درجات حرارة تتراوح بين 425 و460 درجة مئوية، بينما تُشكّل سبائك سلسلة 7000 عادةً عند درجات حرارة تتراوح بين 400 و440 درجة مئوية.
لذا، ينبغي على المورد التحقق من التسمية الدقيقة للسبيكة قبل التوصية بدرجة حرارة التشكيل. فمصطلح "الألومنيوم" وصفٌ عامٌّ للغاية للمادة، ولا يُفيد في تخطيط عملية التشكيل.
هندسة الجزء وسماكة المقطع
تتأثر درجة الحرارة الفعلية أثناء عملية التشكيل بشكل وحجم القطعة المطروقة. قد تستغرق قطعة كبيرة وقتًا أطول لتسخينها بشكل متساوٍ، بينما قد تفقد قطعة ضيقة الحرارة بسرعة بعد خروجها من الفرن.
قد تحتوي بعض الأجزاء المعقدة على تجاويف عميقة، أو جدران رقيقة، أو تغيرات كبيرة في سُمك المقطع. تتطلب هذه الأجزاء تحكمًا دقيقًا نظرًا لاختلاف درجات حرارة قطعة العمل في مناطقها المختلفة. فإذا انخفضت درجة حرارة منطقة ما بشكل كبير، سيزداد الحمل عليها. وإذا ارتفعت درجة حرارة منطقة أخرى بشكل كبير، سيزداد احتمال حدوث تلف معدني موضعي.
لذلك، فإن درجة الحرارة المقاسة في الفرن أو على سطح البليت لا تمثل دائمًا درجة حرارة قطعة العمل بأكملها خلال عملية التشكيل بأكملها.
معدل التشوه ومعدات التشكيل
تُعدّ آلة التشكيل مهمة أيضاً. فالتشكيل بالمطرقة، والمكابس الميكانيكية، والمكابس اللولبية، والمكابس الهيدروليكية، تُتيح معدلات تشكيل متفاوتة للغاية. وتُشير رابطة صناعة التشكيل إلى أن معدل التشكيل يُعدّ عاملاً أساسياً في قابلية تشكيل سبائك الألومنيوم، وأن بعض سبائك 7xxx حساسة بشكل خاص لمعدلات التشكيل العالية.
يمكن لدورة تشكيل سريعة أن تولد حرارة داخل قطعة العمل. أثناء تشكيل الألومنيوم بالحدادة ، إذا ارتفعت درجة الحرارة بشكل كافٍ، فقد تكون درجة حرارة المعدن الفعلية أعلى من درجة الحرارة الأولية للقطعة.
وبالتالي، فإن درجة الحرارة المناسبة في مكبس هيدروليكي بطيء قد لا تُعطي النتائج نفسها في مكبس ميكانيكي عالي السرعة. لذا، يجب أن يُراعي تطوير العملية كلاً من درجة الحرارة الابتدائية والتغير في درجة الحرارة أثناء عملية التشكيل.
درجة حرارة القالب وظروف التلامس
تُعدّ درجة الحرارة مسألة أساسية أخرى غالباً ما يتم تجاهلها. فعندما تتلامس قطعة ألومنيوم ساخنة مع قالب بارد نسبياً، تنتقل الحرارة بسرعة من قطعة العمل إلى القالب.
قد يؤدي ذلك إلى تقليل تدفق المعدن وزيادة صعوبة ملء القالب، لا سيما في المناطق الرقيقة أو المعقدة. في المقابل، قد تؤدي درجة حرارة القالب المرتفعة للغاية إلى زيادة التأثيرات الحرارية المرتبطة بالأدوات، وقد يؤدي ذلك، اعتمادًا على المادة المستخدمة ومادة التشحيم ودورة التصنيع، إلى تقصير عمر القالب.
كما أن التشحيم ضروري للغاية. فعلى عكس العديد من سبائك الحديد، لا يُكوّن الألومنيوم طبقة واقية مماثلة، وقد يلتصق بالأدوات إذا لم تكن الظروف مناسبة. وتشير رابطة صناعة الحدادة إلى أهمية التشحيم المستمر، إذ قد تتعرض سبائك الألومنيوم للالتصاق أو التآكل أو اللحام بالضغط على قوالب الصلب.
ما هو نطاق درجة الحرارة الشائع لتشكيل الألومنيوم؟
نطاق التشكيل الساخن النموذجي
بالنسبة للعديد من سبائك الألومنيوم التجارية، فإن نطاق التشكيل الساخن الواقعي يقع في مكان ما في نطاق 350-500 درجة مئوية، ولكن يجب استخدام هذا كمرجع عام بدلاً من كونه مواصفات إنتاج عالمية.
تشير المراجع المنشورة حول تشكيل سبائك الألومنيوم إلى نطاقات مقبولة مثل 315-370 درجة مئوية لبعض مواد 3003، و405-460 درجة مئوية لـ 5083، و432-482 درجة مئوية لـ 6061. وتشير مصادر تقنية أخرى إلى أن التشكيل الساخن في نطاق حوالي 400-500 درجة مئوية هو نطاق نموذجي لتشكيل الألومنيوم الدقيق.
تُظهر هذه الاختلافات الحاجة إلى تحديد تسمية السبيكة قبل اختيار درجة حرارة المعالجة.
لذا فإن أفضل سؤال لفريق المشتريات ليس "ما هي درجة الحرارة التي تستخدمها للألمنيوم؟" بل السؤال الأنسب هو "ما هو نطاق درجة الحرارة الذي توصي به للقضيب والقالب لهذه السبيكة المحددة، والهندسة، وطريقة التشكيل، والصلابة المطلوبة؟"
مثال: ألومنيوم 6061
يحظى سبيكة 6061 بشعبية واسعة نظراً لما تتمتع به من مزيج قوي من المتانة ومقاومة التآكل وسهولة التشكيل والتوافر. إلا أن عملية التشكيل تتطلب تعديلاً دقيقاً يتناسب مع خصائصها الحرارية والتشكيلية الخاصة.
تشير المعلومات التقنية المنشورة إلى أن درجات حرارة تشكيل سبيكة 6061 تتراوح عموماً بين 432 و482 درجة مئوية. وقد استخدمت إجراءات أخرى موثقة درجات حرارة تصل إلى حوالي 470 درجة مئوية لمكونات 6061 المشكلة بالتشكيل.
لا تقم بنسخ القيمة نفسها من تطبيق آخر. حتى مع استخدام نفس السبيكة، قد تكون هناك حاجة إلى معايير معالجة مختلفة لمكون هيكلي كبير، أو قطعة صغيرة من المشغولات الدقيقة، أو مكون مصبوب في قالب مغلق.
كما أن 6061 لديه درجة حرارة انصهار نموذجية تبلغ حوالي 582 درجة مئوية؛ لذلك، يجب الحفاظ على درجة حرارة التشكيل منخفضة بما يكفي للبقاء ضمن نطاق الانصهار مع إعطاء لدونة مقبولة.
مثال: ألومنيوم 7075
يُعدّ سبيكة 7075 من سبائك التشكيل الأساسية الأخرى، لا سيما للتطبيقات التي تتطلب نسبة عالية من القوة إلى الوزن. وهي أكثر حساسية لظروف التصنيع من العديد من سبائك الألومنيوم الشائعة.
تمت دراسة سبيكة الألومنيوم 7075، ووجد أن نطاق درجة حرارة التشكيل يتراوح بين 350 و450 درجة مئوية، مع كون 420 درجة مئوية هي درجة الحرارة المثلى لظروف التشكيل المدروسة. واقترحت دراسة أخرى نطاقًا مقترحًا للتشكيل يتراوح بين 380 و440 درجة مئوية لتشكيل الألومنيوم بناءً على منهجية ASM لسبيكة AA7075.
تشير هذه البيانات إلى أن "درجة الحرارة المثلى" ليست قيمة عالمية واحدة ولكنها خاصة بالعملية.
لماذا يُعد التحكم في درجة الحرارة أمراً بالغ الأهمية خلال دورة التشكيل بأكملها؟
يجب أن يكون التسخين منتظمًا
إن الوصول إلى درجة الحرارة المستهدفة ليس سوى جزء من المهمة. يجب أيضاً تسخين القطعة المعدنية بشكل متجانس بما يكفي لكي تتشكل المادة بشكل متناسق.
إذا كانت درجة حرارة السطح الخارجي أعلى بكثير من درجة حرارة المركز، فقد يتعرض السطح لتشوه مفرط بينما يظل الجزء الداخلي مقاومًا نسبيًا للتدفق. لذلك، تتطلب القوالب الكبيرة وقت تسخين مناسبًا ومراقبة دقيقة لدرجة الحرارة.
ينبغي تطوير إجراء التسخين بناءً على أبعاد البليت، وخصائص الفرن، ومواصفات السبيكة، ودورة الإنتاج بدلاً من استخدام وقت تسخين ثابت واحد لكل جزء.
قد تتغير درجة الحرارة أثناء التشوه
لا تبقى قطعة العمل عند درجة حرارة الفرن بالضبط أثناء عملية التشكيل. فالتلامس مع القوالب يتسبب في انتقال الحرارة، بينما يمكن أن يؤدي التشوه اللدن إلى توليد حرارة إضافية.
هذا يعني أن درجة حرارة القطعة الأولية قد تختلف عن درجة الحرارة في نهاية شوط التشكيل. ويصبح هذا الاختلاف أكثر أهمية في عمليات التشكيل عالية السرعة أو ذات نسبة التخفيض العالية.
بالنسبة للمكونات الحيوية، قد يشمل تطوير العملية قياس درجة الحرارة في مراحل متعددة بدلاً من الاعتماد فقط على إعدادات الفرن.
درجة حرارة التشكيل النهائية مهمة أيضاً
يمكن أن تؤثر درجة حرارة التشكيل النهائية على البنية المجهرية الناتجة واستجابة المعالجة الحرارية اللاحقة.
بالنسبة لسبائك الألومنيوم القابلة للمعالجة الحرارية، غالباً ما تتبع عملية التشكيل معالجة حرارية لاحقة، ثم تبريد سريع، ثم تقادم. وتشير رابطة صناعة التشكيل إلى أن العديد من سبائك الألومنيوم المستخدمة في التشكيل تُقوّى من خلال المعالجة الحرارية اللاحقة، حيث تقع درجات حرارة التقادم عادةً في نطاق أقل بكثير من درجات حرارة التشكيل.
على سبيل المثال، تشير البيانات المنشورة لـ 6061 إلى درجة حرارة معالجة المحلول تبلغ حوالي 529 درجة مئوية ودرجات حرارة التقادم حوالي 160-177 درجة مئوية اعتمادًا على حالة المنتج.
يوضح هذا تمييزًا مهمًا: درجة حرارة التشكيل، ودرجة حرارة المعالجة بالمحلول، ودرجة حرارة التقادم هي معلمات عملية منفصلة ولا ينبغي التعامل معها على أنها قابلة للتبادل.
ماذا يحدث عندما تكون درجة حرارة التشكيل منخفضة جدًا أو مرتفعة جدًا؟
مخاطر التشكيل على درجة حرارة منخفضة للغاية
عندما تكون درجة حرارة قطعة العمل منخفضة جدًا بالنسبة للسبيكة المختارة وجدول التشكيل، يزداد إجهاد التدفق. يتطلب ذلك من آلة التشكيل بذل قوة أكبر، وقد يواجه المعدن صعوبة أكبر في ملء تجاويف القوالب المعقدة.
تشمل المشاكل المحتملة ما يلي:
-
تعبئة القالب غير مكتملة؛
-
أحمال تشكيل أعلى؛
-
زيادة الضغط على الأدوات؛
-
عيوب سطحية؛
-
التصدع في السبائك أو الأشكال الهندسية غير المناسبة؛ و
-
عمليات تشكيل إضافية.
وبالتالي، فإن انخفاض درجة الحرارة ليس بالضرورة أفضل لمجرد أنه قد يقلل من التعرض الحراري.
مخاطر ارتفاع درجة الحرارة المفرط
قد تكون درجات الحرارة المرتفعة أكثر خطورة. تتميز سبائك الألومنيوم بنطاقات معالجة ضيقة نسبيًا مقارنةً بالفرق الواضح بين درجة حرارة التشكيل العادية ونطاق انصهارها.
قد يحدث انصهار موضعي أو انصهار مبدئي قبل أن يبدو المكون بأكمله منصهرًا. وتحذر المراجع الفنية في مجال التشكيل بالحدادة من أن ارتفاع درجة الحرارة أثناء التشكيل قد يُشكل خطر الانصهار المبدئي عندما تقترب العملية من درجة حرارة التصلب.
قد يؤدي ارتفاع درجة الحرارة إلى إتلاف عملية التشكيل، وربما يتسبب في رفض القطعة بدلاً من مجرد إنتاج قطعة أكثر ليونة. لهذا السبب، يحرص المصنّعون ذوو الخبرة على التحكم في درجة حرارة الفرن، ودرجة حرارة المعدن الخام، ودرجة حرارة القالب، ومعدل التشكيل، وتوقيت العملية بشكل متكامل.
كيف يمكن للمصنعين تحديد نطاق درجة الحرارة الأمثل؟
ابدأ بمواصفات المواد
تتمثل الخطوة الأولى في تحديد نوع السبيكة ومتطلبات التصليد بدقة. فالرسم الذي يذكر كلمة "ألومنيوم" فقط لا يكفي لتخطيط العملية بدقة.
ينبغي على المورد تأكيد تسمية السبيكة، ومعيار المواد المطبق، والصلابة المطلوبة، ومتطلبات الخواص الميكانيكية، وأي مواصفات خاصة بالعميل.
توفر معايير جمعية الألومنيوم معلومات مفصلة عن تركيبات سبائك الألومنيوم، ودرجات حرارتها، وخصائصها الميكانيكية، وأشكال منتجاتها، مما يجعل تحديد السبائك أساسًا مهمًا للقرارات الهندسية.
تقييم مسار التشكيل الكامل
ينبغي بعد ذلك تقييم درجة الحرارة مع ما يلي:
-
أبعاد القطعة المعدنية؛
-
تقليل التشكيل بالحدادة؛
-
تصميم القالب؛
-
درجة حرارة القالب؛
-
تشحيم؛
-
نوع الضغط أو المطرقة؛
-
معدل التشوه؛
-
عدد مراحل التشكيل؛
-
وقت الانتقال بين العمليات؛ و
-
المعالجة الحرارية بعد التشكيل.
قد لا تكون درجة الحرارة التي تحقق أداءً جيدًا في الاختبارات المعملية مناسبة للإنتاج بكميات كبيرة إذا كان وقت النقل الفعلي أو درجة حرارة الأدوات أو معدل التشوه مختلفًا.
تحقق من العملية باستخدام بيانات الإنتاج
بالنسبة للتطبيقات التي تتطلب جهداً كبيراً، ينبغي أن يكون اختيار درجة الحرارة مدعوماً بتجارب الإنتاج وبيانات الفحص.
قد تتضمن سجلات العمليات المفيدة درجة حرارة تسخين البليت، ودرجة حرارة القالب، ودرجة حرارة بدء التشكيل، ودرجة حرارة التشكيل النهائية، ووقت التسخين، ووقت النقل، ومعايير المعالجة الحرارية.
ويمكن بعد ذلك تقييم المشغولات الناتجة من خلال الفحص البُعدي، والفحص البصري، والاختبار الميكانيكي، والفحص المعدني، وضوابط الجودة الأخرى التي يحددها العميل.
هذا النهج أكثر موثوقية من اختيار درجة الحرارة فقط من جدول عام على الإنترنت.
كيف تُحسّن درجة الحرارة المناسبة أداء تشكيل الألومنيوم؟
تحسين ملء القوالب وقابلية التشكيل
تؤدي درجة الحرارة المناسبة إلى خفض إجهاد التدفق بما يكفي للسماح لسبائك الألومنيوم بملء القالب دون الحاجة إلى قوة تشكيل غير ضرورية.
يُعدّ هذا الأمر ذا قيمة خاصة للمكونات المصنّعة بالقوالب المغلقة ذات الأضلاع والنتوءات والأجزاء الرقيقة وغيرها من الميزات المعقدة. إذ يُمكن لتحسين تدفق المواد أن يقلل من مخاطر عدم اكتمال التعبئة ويقلل من الحاجة إلى هوامش تشغيل زائدة.
خصائص ميكانيكية أكثر اتساقًا
يساهم التحكم في درجة الحرارة في الحصول على بنية دقيقة متسقة ويساعد الشركة المصنعة على الحفاظ على تاريخ حراري قابل للتكرار.
مع ذلك، لا تحدد درجة الحرارة وحدها الأداء الميكانيكي. فتركيب السبيكة، وتشكيل التشكيل، والتبريد، والمعالجة الحرارية، والتبريد السريع، والتقادم، كلها عوامل تؤثر في النتيجة النهائية. وبالمثل، تُشير إرشادات الاتحاد الدولي لصناعة التشكيل (FIA) إلى أن تركيب السبيكة، ومتغيرات عملية التشكيل، والمعالجة الحرارية النهائية، عوامل تؤثر في قوة مشغولات الألومنيوم.
تكاليف إنتاج أكثر استقرارًا
يمكن لنطاق درجة حرارة محدد بدقة أن يحسن كفاءة الإنتاج. كما أن ظروف التشغيل المستقرة تقلل من الهدر، وإعادة التسخين غير الضرورية، ومشاكل ملء القوالب، ومشاكل الأدوات غير المتوقعة.
بالنسبة لمشتري المعدات الأصلية، يُعد هذا الأمر بالغ الأهمية لأن استقرار العملية يؤثر على أكثر من مجرد جودة الأجزاء الفردية. فهو يؤثر على الطاقة الإنتاجية، واتساق التسليم، وتكاليف الفحص، والتكلفة الإجمالية للملكية.
ما الذي ينبغي على المشترين سؤاله لمورّد منتجات الألمنيوم المطروقة؟
ينبغي أن يكون المورد الكفء قادراً على شرح كيفية اختيار درجة حرارة التشكيل بدلاً من مجرد تقديم رقم درجة حرارة عام.
قبل تقديم الطلب، يمكن للمشترين الاستفسار عن التالي:
-
ما هي سبيكة الألومنيوم ودرجة صلابتها التي سيتم استخدامها؟
-
ما هو نطاق درجة الحرارة الموصى به لتشكيل البليت؟
-
كيف يتم قياس درجة حرارة البليت؟
-
كيف يتم التحكم في درجة حرارة القالب؟
-
ما هي معدات التشكيل ومعدل التشوه المستخدم؟
-
كيف يتم منع ارتفاع درجة الحرارة أو بداية الذوبان؟
-
ما هو نظام التشحيم المستخدم؟
-
ما هي المعالجة الحرارية التي تلي عملية التشكيل بالحدادة؟
-
ما هي الفحوصات البُعدية والميكانيكية التي يتم إجراؤها؟
-
هل يستطيع المورد تقديم شهادات المواد وسجلات الفحص ووثائق العمليات ذات الصلة؟
تساعد هذه الأسئلة في التمييز بين المورد الذي يمتلك عملية تشكيل راسخة والمورد الذي يقوم ببساطة بالاستعانة بمصادر خارجية للإنتاج وإعادة بيع المكونات النهائية.
خاتمة
لا توجد درجة حرارة مثالية واحدة لتشكيل الألومنيوم . بالنسبة للعديد من سبائك الألومنيوم، يُجرى التشكيل الساخن ضمن نطاق واسع يتراوح تقريبًا بين 350 و500 درجة مئوية، بينما يعتمد نطاق الإنتاج الفعلي على السبيكة، ودرجة حرارة الانصهار، وشكل المكون، ومعدل التشوه، ودرجة حرارة القالب، والخصائص النهائية المطلوبة. قد تختلف أمثلة السبائك المحددة اختلافًا كبيرًا: تشير المراجع المنشورة إلى أن درجة الحرارة المثلى تتراوح بين 425 و460 درجة مئوية للعديد من سبائك الفضاء من سلسلة 2000، وبين 400 و440 درجة مئوية للعديد من سبائك سلسلة 7000، بينما قد تستخدم عمليات 6061 نطاقًا أعلى اعتمادًا على طريقة التشكيل.
إنّ الطريقة الأكثر موثوقية هي اختيار درجة الحرارة بناءً على مواصفات المادة، والتحقق من صحتها من خلال تجارب عملية، والتحكم في الدورة الحرارية الكاملة بدءًا من تسخين القطعة الخام مرورًا بالتشكيل وصولًا إلى المعالجة الحرارية اللاحقة. ويُعدّ تجنّب كلٍّ من درجة الحرارة غير الكافية والتسخين الزائد أمرًا بالغ الأهمية للحفاظ على قابلية التشكيل، وثبات الأبعاد، وأداء الأدوات، والخواص الميكانيكية النهائية.
بالنسبة لمصنعي المعدات الأصلية والمشترين الصناعيين، فإن أفضل مورد ليس بالضرورة هو من يقدم أعلى أو أدنى درجة حرارة للتشكيل. بل هو المورد القادر على توضيح سبب ملاءمة نطاق درجة حرارة معين للسبيكة والمكون والمعدات والأداء المطلوب.
تعاون مع ويلونج للحصول على حلول تشكيل الألمنيوم المخصصة
تُقدّم شركة شانشي ويلونغ الدولية لإدارة سلاسل التوريد المحدودة، التي تأسست عام 2001، مكونات معدنية مُخصصة للعملاء الصناعيين، وتُلبّي احتياجاتهم في مجالات التشكيل والصب والتشغيل الآلي. وتُشير الشركة إلى حصولها على شهادتي ISO 9001:2015 و API-7-1، وتُقدّم خدماتها لعملاء في أسواق دولية متعددة.
في مشاريع تشكيل الألومنيوم ، ينبغي أن يبدأ اختيار العملية بالمتطلبات الهندسية الفعلية بدلاً من الاعتماد على قيمة درجة حرارة عامة. بإمكان شركة ويلونغ التعاون مع عملائها لتقييم درجة المادة، وشكل المكون، وطريقة التصنيع، ومتطلبات التشغيل، وتوقعات الجودة، ومتطلبات التسليم قبل بدء الإنتاج. عند طلب عرض سعر، يمكن للمشترين تقديم اسم سبيكة الألومنيوم، ورسم المكون، أو نموذج ثلاثي الأبعاد؛ ودرجة الحرارة المطلوبة؛ والكمية؛ والمعايير المطبقة؛ ومتطلبات الفحص؛ والتطبيق المستهدف. تتيح هذه التفاصيل تقييم طريقة التصنيع وظروف التشكيل بدقة أكبر، وتساعد على تقليل التغييرات غير الضرورية في العملية لاحقًا في المشروع. لمزيد من المعلومات، تواصلوا معنا عبر البريد الإلكتروني metal@welongpost.com.
الأسئلة الشائعة
1: ما هو نطاق درجة الحرارة النموذجي لتشكيل الألومنيوم الساخن؟
تتم عملية تشكيل الألومنيوم الساخن عادةً عند درجات حرارة أعلى من نقطة إعادة التبلور للمادة، وعادة ما تكون بين 350 درجة مئوية و 500 درجة مئوية (660 درجة فهرنهايت إلى 930 درجة فهرنهايت)، وذلك حسب السبيكة المحددة.
2: كيف تؤثر درجة حرارة التشكيل على بنية حبيبات الألومنيوم؟
تؤدي درجات حرارة التشكيل المرتفعة عمومًا إلى أحجام حبيبات أكبر، بينما تميل درجات الحرارة المنخفضة إلى إنتاج هياكل حبيبية أدق، مما قد يؤثر على قوة المادة وليونتها.
3: هل يمكن تشكيل الألومنيوم في درجة حرارة الغرفة؟
نعم، يمكن تشكيل الألومنيوم على البارد في درجة حرارة الغرفة، ولكن هذه العملية تتطلب عادةً قوى تشكيل أعلى وتقتصر على الأشكال الأقل تعقيدًا والأجزاء الأصغر.
4: كيف يؤثر معدل التبريد بعد التشكيل على خصائص الألومنيوم؟
يمكن أن يؤثر معدل التبريد بعد التشكيل بشكل كبير على الخصائص النهائية للألمنيوم، حيث تؤدي معدلات التبريد الأسرع عمومًا إلى قوة أعلى ولكن من المحتمل أن تكون أقل مرونة.
مراجع حسابات
1. سميث، جيه آر، وجونسون، إيه بي (2018). التطورات في تقنيات تشكيل الألومنيوم. مجلة تكنولوجيا معالجة المواد، 256، 112-125.
2. براون، إي تي، وديفيس، سي إم (2019). تحسين معاملات التشكيل لسبائك الألومنيوم. المجلة الدولية لصب المعادن، 13(2)، 345-358.
3. ويلسون، ر.ل، وتومبسون، ك.س (2017). تأثير درجة الحرارة على تطور البنية الدقيقة في مكونات الألومنيوم المطروق. علوم وهندسة المواد: أ، 702، 259-271.
4. أندرسون، بي كيو، وميلر، إس تي (2020). دراسة مقارنة للتشكيل البارد والدافئ والساخن لسبائك الألومنيوم. مجلة عمليات التصنيع، 52، 280-295.
٥. لي، هـ. و.، وغارسيا، م. ر. (٢٠١٨). تحسين عمر الأدوات في تشكيل الألومنيوم من خلال تحسين درجة الحرارة. مجلة التآكل، ٤١٢-٤١٣، ٨٩-٩٨.
6. تايلور، ف.ك.، وروبرتس، ج.ل. (2019). تأثير درجة حرارة التشكيل على الخواص الميكانيكية لسبائك الألومنيوم. مجلة المواد والتصميم، 168، 107-638.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

