ما هي العوامل الأكثر تأثيراً على الجودة في عملية التشكيل الساخن؟
تُعدّ جودة نتائج عملية التشكيل على الساخن نتاج سلسلة مترابطة من العوامل، بدءًا من درجة حرارة تسخين المعدن الخام وصولًا إلى كيفية تدفق بنية الحبيبات المنصهرة عبر القالب. يُشوّه التشكيل على الساخن المعدن إلى ما بعد درجة حرارة إعادة التبلور، لذا فإنّ حتى الاختلافات الطفيفة في إدارة الحرارة، أو التركيب الكيميائي للمادة، أو تصميم القالب قد تؤدي إلى تشققات، أو انحرافات في الأبعاد، أو تباين في الخصائص الميكانيكية. تُسلّط هذه المقالة الضوء على العناصر الرئيسية لتحديد ما إذا كانت القطعة المشكلة مطابقة للمواصفات أم لا.
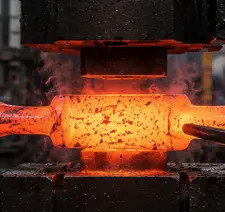
ما هي درجة الحرارة المثلى لعملية التشكيل الساخن عالية الجودة؟
نطاقات درجات حرارة التشكيل المثلى
تُشكّل معظم أنواع الفولاذ الكربوني والسبائكي بالحدادة عند درجات حرارة تتراوح بين 1100 و1250 درجة مئوية، وهي درجة حرارة منخفضة بما يكفي للحفاظ على ليونة المعدن وتدفقه دون تشكّل حبيبات كثيفة. ويؤدي الحفاظ على درجة الحرارة ضمن هذا النطاق طوال عملية الحدادة الساخنة إلى تقليل القوة اللازمة لتشكيل السبيكة، مع الحفاظ على بنية الحبيبات الدقيقة والمنتظمة التي تمنح القطعة النهائية قوتها ومتانتها.
مخاطر ارتفاع درجة الحرارة وانخفاضها
تحترق المادة أو تتأكسد بشكل مفرط بفعل الحرارة الزائدة، مما يُضعف حدود الحبيبات ويؤدي إلى تشقق السطح تحت الضغط. في المقابل، يؤدي نقص التعبئة إلى زيادة إجهاد التدفق، وقد ينتج عنه تعبئة جزئية للقالب أو تشققات داخلية. من الضروري إدارة ومراقبة درجة حرارة الفرن بدقة طوال عملية التشكيل الساخن لمنع كلا الحالتين المتطرفتين والحفاظ على جودة متسقة للقطعة.
توحيد درجة الحرارة عبر القطعة
حتى لو كانت درجة الحرارة المتوسطة مناسبة، فإن التسخين غير المتساوي في جميع أنحاء قطعة العمل قد يتسبب في انحناء جزء منها بسهولة أكبر من غيره، مما يؤدي إلى التواء أو تركيز الإجهاد الموضعي. تستخدم أنظمة التسخين بالحث تحكمًا دقيقًا في المناطق للحفاظ على التساوي، بحيث تتفاعل كل منطقة من قطعة العمل بشكل متوقع أثناء مرورها بكل خطوة من خطوات التشكيل.
كيف تؤثر خصائص المواد وتصميم القالب على جودة التشكيل؟
تركيبة السبيكة وقابلية التشكيل على الساخن
يؤثر التركيب الكيميائي للمادة على قابليتها للتشكيل عند درجات حرارة مرتفعة. غالبًا ما توفر السبائك ذات التركيب المتوازن من الكربون والمنغنيز والعناصر النزرة قابلية تشكيل فائقة على الساخن مع تقليل احتمالية التقصف أو الهشاشة. يُعد اختيار نوع مناسب لمتطلبات استخدام القطعة، وقابل للتشكيل في درجات حرارة مرتفعة، خطوة أساسية في أي عملية تشكيل ناجحة على الساخن.
هندسة القالب وملء التجويف
يؤثر التصميم على تدفق المعدن إلى الزوايا والأضلاع والأجزاء الرقيقة أثناء التشكيل. قد تؤدي التغيرات المفاجئة في التجاويف المصممة بشكل رديء إلى حبس الهواء، أو الحد من التدفق، أو التسبب في تحميل زائد موضعي يقلل من عمر القالب. باستخدام برامج محاكاة التدفق، يمكن للمهندسين تعديل الشكل الهندسي قبل قطع الفولاذ لضمان ملء التجويف بالكامل والحصول على شكل متناسق للأجزاء من دفعة إلى أخرى.
مواد القوالب وممارسات التسخين المسبق
يجب أن يكون قالب التشكيل نفسه قادراً على تحمل دورات حرارية وميكانيكية متكررة. لذلك، يُستخدم فولاذ الأدوات المُقسّى، ويتم تسخين القوالب مسبقاً قبل التصنيع لتقليل الصدمات الحرارية وزيادة عمر الأداة. كما يُسهم التسخين المسبق الصحيح للقالب في استقرار فرق درجة الحرارة بين القالب وقطعة العمل، مما يسمح بتدفق أكثر انتظاماً للمعدن خلال عملية التشكيل الساخن.
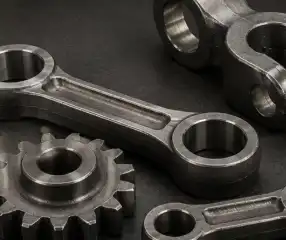
التزييت، وتدفق المواد، ومعدل التبريد في التشكيل الساخن
اختيار مادة التشحيم المناسبة
يقلل التشحيم من الاحتكاك بين القالب وقطعة العمل، مما يُحسّن تدفق المعدن ويحمي أسطح القالب من التآكل المفرط. تشمل الخيارات الشائعة مواد التشحيم القائمة على الجرافيت والمواد القابلة للذوبان في الماء، ويتم اختيارها بناءً على سرعة التشكيل، ومادة القالب، والاحتياجات الخاصة للقطعة المصنعة في عملية التشكيل الساخن.
التحكم في اتجاه تدفق المواد
يُوجّه هذا تدفق الحبيبات داخل التضاريس الطبيعية للجزء، مما يُعزز مقاومته للإجهادات التي سيتعرض لها أثناء التشغيل. ويضمن تصميم القالب الجيد تدفق المعدن على طول مسارات التحميل، وليس بشكل عرضي. ولهذا السبب، يُعتبر تحليل اتجاه التدفق جانبًا أساسيًا من جوانب الجودة، وليس مجرد إضافة ثانوية أثناء تخطيط الإنتاج.
معدل التبريد والمعالجة اللاحقة للتشكيل
يُعد معدل التبريد بعد تشكيل المكون هو العامل المحدد للصلابة النهائية، وحجم الحبيبات، ومستويات الإجهاد المتبقي. وقد يؤدي التبريد غير المتحكم فيه أو غير المتساوي إلى التواء أو عدم انتظام البنية المجهرية؛ لذا، يلجأ العديد من المصنّعين إلى التبريد المتحكم فيه أو المعالجة الحرارية اللاحقة للحفاظ على الخصائص الميكانيكية المتوقعة من عملية التشكيل الساخن المتقنة.
ما الذي يسبب الشقوق والتداخلات وعيوب التشكيل الساخن الأخرى؟
تشقق السطح الناتج عن الإجهاد الحراري
إذا تغيرت درجة الحرارة بسرعة كبيرة أو بشكل غير منتظم، تنشأ تدرجات حرارية تُسبب إجهادًا على سطح المادة، مما قد يؤدي إلى تشققات دقيقة. ويصدق هذا بشكل خاص عند تشكيل قطعة ما ثم تبريدها بسرعة كبيرة، أو عند سوء تخطيط دورات إعادة التسخين، حيث يُؤدي كلا الأمرين إلى إجهاد زائد على عملية التشكيل الساخن.
تداخلات وثنيات ناتجة عن التدفق غير السليم
تتشكل الثنيات عندما ينثني المعدن على نفسه بدلاً من أن يتدفق بسلاسة. وينتج هذا غالباً عن زيادة الزوائد المعدنية، أو تآكل القوالب، أو عدم ملاءمة ترتيب ملء القالب. تُولّد هذه الثنيات مناطق ضعف يصعب ملاحظتها بالعين المجردة، ولكنها قد تُضعف مقاومة الإجهاد بشكل كبير بمجرد استخدام القطعة.
الفراغات والشوائب الداخلية
قد تُشكّل المسامية أو الشوائب غير المعدنية الموجودة في السبيكة الأولية نقاط تركيز للإجهاد أثناء عملية التشكيل، وقد تظهر على شكل فراغات داخلية عند تحميلها. يُعدّ الفحص الدقيق للمواد الواردة ومراقبة جودة الموردين أفضل الطرق لاكتشاف هذه الأخطاء قبل وصولها إلى مكبس التشكيل.
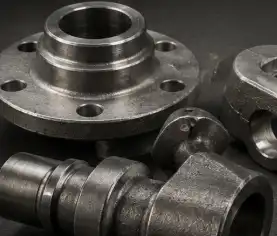
خاتمة
تعتمد جودة عملية التشكيل الحراري على تفاعل عناصر متعددة، منها التحكم في درجة الحرارة، واختيار المواد، وتصميم القوالب، والتشحيم، وتقنيات التبريد. تقدم شركة ويلونغ الصينية خدمات تطوير الموردين، والإشراف على عمليات الشراء، ومراقبة الجودة للمصنعين حول العالم في قطاعات السيارات، وحفر آبار النفط، والفضاء، لمساعدتهم في إدارة هذه المتغيرات من خلال خدماتها المعتمدة بشهادة ISO 9001:2015. تتمتع ويلونغ بخبرة 20 عامًا في خدمة أكثر من 100 عميل حول العالم. نحن هنا لمساعدتكم في إنتاج مكونات مشكلة حراريًا خالية من العيوب باستمرار . تواصلوا معنا الآن لتحسين جودة عمليات التصنيع لديكم.
الأسئلة الشائعة
س1: ما هو نطاق درجة الحرارة المستخدم عادةً في تشكيل الفولاذ على الساخن؟
ج: يتم تشكيل معظم أنواع الفولاذ الكربوني والسبائكي بين 1100 درجة مئوية و 1250 درجة مئوية، على الرغم من أن النطاق الدقيق يعتمد على التركيب المحدد للسبيكة.
س2: لماذا يعتبر التصميم مهماً جداً لجودة التشكيل الساخن؟
ج: تتحكم الهندسة في كيفية تدفق المعدن إلى التجاويف، مما يؤثر على اكتمال التعبئة، واتجاه تدفق الحبيبات، والدقة البُعدية الإجمالية للجزء النهائي.
س3: هل يمكن أن يتسبب التبريد غير السليم بعد التشكيل في حدوث عيوب؟
ج: نعم، يمكن أن يؤدي التبريد غير المتساوي أو السريع للغاية إلى حدوث تشوه وإجهاد متبقٍ وصلابة غير متناسقة في جميع أنحاء المكون النهائي.
س4: ما الفرق بين التداخل والشق في عملية التشكيل؟
ج: الطية هي ثنية يتداخل فيها المعدن مع نفسه أثناء التدفق، بينما الشق هو كسر ناتج عن إجهاد يتجاوز قدرة المادة.
س5: كيف يمكن تقليل العيوب إلى الحد الأدنى قبل بدء الإنتاج؟
أ: إن الفحص الدقيق للمواد الواردة، وتصميم القوالب المعتمد، والتحكم في درجة حرارة الفرن كلها عوامل تساعد في تقليل احتمالية حدوث عيوب أثناء عملية التشكيل.
تعاون مع ويلونج للحصول على حلول تشكيل حراري موثوقة
تبدأ جودة التشكيل الحراري المتسقة باختيار شريك سلسلة التوريد المناسب. تقدم شركة ويلونغ الصينية خبرة دولية تمتد لعقدين من الزمن، ونظام مراقبة جودة معتمد بشهادة ISO 9001:2015، ودعمًا هندسيًا باستخدام برامج AutoCAD وPro-Engineering وSolidWorks لمساعدتك على تجنب عيوب التشكيل الحراري المكلفة. سواء كنت تبحث عن مكونات لتطبيقات السيارات أو حفر النفط أو الطيران، فإن فريقنا على أتم الاستعداد لدعم مشروعك من مرحلة التصميم وحتى التسليم. تواصل معنا اليوم عبر البريد الإلكتروني metal@welongpost.com ودع ويلونغ تساعدك في تشغيل عملية التشكيل الحراري التالية بثقة ودقة.
مراجع حسابات
1. الجمعية الأمريكية للمعادن (ASM International)، دليل المعادن: التشكيل والطرق، المجلد 14.
2. كالبكجيان، إس.، وشميد، إس آر، هندسة وتكنولوجيا التصنيع، بيرسون للتعليم.
3. Altan, T., Ngaile, G., and Shen, G., Cold and Hot Forging: Fundamentals and Applications, ASM International.
4. لانج، ك.، دليل تشكيل المعادن، جمعية مهندسي التصنيع.
5. ديتر، جنرال إلكتريك، علم المعادن الميكانيكي، ماكجرو هيل للتعليم.
6. Byrer, TG, Semiatin, SL, and Vollmer, DC, Forging Handbook, Forging Industry Association.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

