ما الذي يسبب الفراغات الداخلية في عملية تشكيل القوالب وكيف يمكن اكتشافها؟
في عملية الصب بالقوالب ، تُعدّ الفجوات الداخلية من أسوأ العيوب التي قد تحدث، لأنها مخفية تحت السطح وتُضعف القطعة النهائية دون أن تُلاحظ. على عكس العيوب السطحية الظاهرة، غالبًا ما تبقى هذه الفجوات مخفية حتى تكشفها الاختبارات غير المتلفة، أو الأسوأ من ذلك، حتى تتوقف القطعة عن العمل. تتناول هذه المقالة أسباب ظهور الفجوات أثناء عملية التشكيل بالقوالب ، وكيفية اكتشافها، وضوابط العملية التي تمنع حدوثها. يُعدّ فهم هذا العيب بالغ الأهمية لضمان موثوقية القطعة، سواءً كنت تشتري قطعًا مشكلة بالقوالب أو تُحسّن خط إنتاجك الخاص.
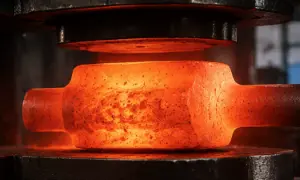
شرح عيوب التشكيل بالقوالب الشائعة: الأسباب، وطرق الفحص، واستراتيجيات الوقاية
أنواع العيوب الموجودة في عملية التشكيل بالقوالب
يمكن أن تُنتج عملية التشكيل بالقوالب أنواعًا مختلفة من العيوب، والثقوب الداخلية ليست سوى أحدها. قد تنجم الشقوق السطحية، والانزلاقات، والالتحامات الباردة، والشوائب عن نفس السبب: عدم التحكم السليم في درجة الحرارة، أو سوء تصميم القالب، أو تفاوت جودة الكتلة. مع ذلك، عند التحميل، تتصرف كل مشكلة من هذه المشاكل بطريقة مختلفة. تُقلل عيوب الفراغات من مساحة المقطع العرضي الحاملة للحمل وتُركز الإجهاد، مما يجعلها أكثر خطورة من العيوب السطحية الطفيفة. لهذا السبب، تضعها فرق مراقبة الجودة على رأس قائمة فحصها.
لماذا تُعدّ معايير التفتيش مهمة؟
تُتيح معايير الفحص الموحدة للمصنّعين طريقةً لتحديد مدى خطورة العيب ومدى قبوله. فقد يتوصل مفتشان إلى استنتاجات مختلفة بشأن القطعة المزيفة نفسها إذا لم يتفقا على طريقة فحصها. ولذلك، تُحدد إجراءات الفحص بالموجات فوق الصوتية القياسية، كتلك المستخدمة في صناعة التشكيل، إعدادات المحوّل، وأنماط المسح، ووحدات المعايرة. وبهذه الطريقة، يُمكن استخدام نتائج فحص التشكيل بالقوالب على مر الزمن مع دفعات وموردين مختلفين، وحتى مع مرافق إنتاج مختلفة.
لماذا تتشكل الفراغات الداخلية في عملية التشكيل بالقوالب؟ فهم تدفق المواد والتحكم في العملية
عدم كفاية تدفق المواد وعدم اكتمال ملء القالب
قد يؤدي عدم تدفق المعدن بالكامل إلى جميع ثقوب القالب إلى ظهور فجوات داخل القطعة أثناء تبريدها. يحدث هذا عادةً عندما تكون درجة حرارة التشكيل منخفضة جدًا، أو قوة التشكيل منخفضة جدًا، أو عندما يحتوي القالب على حواف حادة لا يستطيع المعدن ملؤها بسلاسة. في أغلب الأحيان، تنتج الفجوات الداخلية في القطع المشكلة بالقوالب عن عدم اكتمال تدفق المعدن. وينطبق هذا بشكل خاص على الأشكال المعقدة ذات الأضلاع الرقيقة أو الزوايا الحادة.
الغاز المحتبس وسوء تحضير القوالب
عند تسخين المعدن، قد يذوب الغاز فيه. ومع تبريد المعدن وتصلبه، قد ينحصر الغاز داخله، مُشكلاً جيوبًا صغيرة. وتزداد احتمالية حدوث هذه المشكلة مع القوالب التي لم تُفرغ من الغازات بشكل صحيح أو التي تحتوي على ثقوب من عملية الصب. وتُعدّ خطوة مراقبة جودة القوالب بنفس أهمية خطوة التشكيل بالقوالب نفسها لمنع الفراغات، إذ تبدأ الفراغات قبل بدء عملية التشكيل.
نسبة تشكيل منخفضة ودمج غير كامل
تعتمد جودة إحكام إغلاق الثقوب الداخلية أثناء التشكيل بشكل مباشر على نسبة التشكيل، وهي مقدار التشكيل المُطبق مقارنةً بحجم القطعة الأصلية. إذا كانت نسبة التشكيل منخفضة جدًا، فإنها تُخلّف فجوات متبقية من بنية الصب الأصلية، والتي لا تُملأ بالكامل. هذا يعني أن القطعة قد تبدو قوية من الخارج، بينما لا تزال بها نقاط ضعف داخلية. من أفضل الطرق لتحسين السلامة الداخلية زيادة مقدار التشكيل عندما تسمح بذلك القوالب والأدوات.
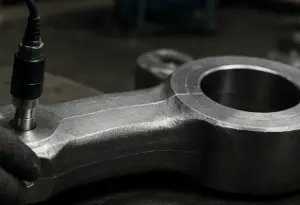
كيف يمكن لتصميم القوالب المناسب وجودة البليت ومعايير التشكيل أن تقلل من العيوب الداخلية؟
تحسين تصميم القوالب لتحسين تدفق المواد
يُسهم تصميم القالب في منع حدوث أي خلل قبل تسخين أول قطعة معدنية. فالدوائر الحدودية الكبيرة، والتغيرات السلسة في المقطع، وخطوط التشكيل الدقيقة، كلها عوامل تُساعد على تدفق المعدن بسلاسة داخل الفتحة، مما يُقلل من احتمالية انسداد الفجوات. وعندما يُصمّم المهندسون نموذجًا لتدفق المواد خلال مرحلة التصميم، بدلًا من إجراء التغييرات بالتجربة والخطأ في ورشة العمل، تقل احتمالية اكتشافهم للعيوب الداخلية بشكل كبير عند بدء إنتاج المشغولات المعدنية.
التحكم في درجة الحرارة ومعايير التشوه
تتأثر كفاءة ملء القالب بالقطعة المعدنية وكفاءة إغلاق الثقوب الداخلية بدرجة حرارة التشكيل، ومعدل الإجهاد، وقوة الضغط. يؤدي التشغيل دون نطاق درجة الحرارة الأمثل إلى صعوبة حركة المادة، كما أن تغيير سرعة الضغط قد يتسبب في انحناء القطعة بشكل غير متساوٍ. تتيح عمليات التشكيل بالقوالب إنتاج قطع متجانسة وخالية من الفراغات دفعةً تلو الأخرى، وذلك بفضل اتباعها لمعايير عملية دقيقة وموثقة جيدًا.
اختيار جودة البليت والتحقق منها
لا يمكن لضبط عملية التصنيع وحدها أن يعوض عن جودة الخامة الأولية الرديئة. فالعثور على فولاذ مصقول قليل الشوائب، وفحص التركيب الكيميائي، والتأكد من خلو القطعة من الثقوب قبل تشكيلها، كلها عوامل تقلل من احتمالية ظهور الثقوب في القطعة النهائية. وعندما يقوم المصنّعون بمراجعة الخامات كخطوة رسمية، بدلاً من اعتبارها إجراءً لاحقاً، فإنهم يُبلغون بانتظام عن انخفاض في حالات رفض المنتجات المعيبة داخلياً لاحقاً.
دليل مراقبة جودة التشكيل بالقوالب: تحليل العيوب، ومعايير الكشف عنها، والتطبيقات الصناعية
طرق الاختبار غير المدمرة للكشف عن العيوب الداخلية
يُعدّ الفحص بالموجات فوق الصوتية أفضل طريقة للكشف عن الفجوات الداخلية في أجزاء التشكيل بالقوالب دون إتلافها. وذلك لأن الموجات الصوتية عالية التردد ترتد عن الفجوات الداخلية، فتُظهر مواقعها وأحجامها. أما الفحص الإشعاعي فيُقدّم صورة مختلفة لبعض الأشكال والأبعاد، بينما يُركّز تحليل الجسيمات المغناطيسية على المشاكل السطحية. وبذلك، يُمكن للمصنّعين الحصول على صورة أشمل عند استخدام هذه الطرق مجتمعة بدلاً من الاعتماد على طريقة واحدة فقط.
تطبيق معايير الكشف عبر مختلف الصناعات
تختلف قواعد الشركات فيما يتعلق بالعيوب الداخلية المقبولة باختلاف أهمية القطعة. ففي الغالب، تتطلب صناعات الطيران والفضاء والنفط والغاز أعلى معايير الدقة، إذ قد يؤدي أي خلل في الفجوة إلى عطل كارثي تحت الأحمال المتكررة. وتساعد معايير اختبار الموجات فوق الصوتية للمشغولات الفولاذية المطروقة على تحديد عتبات قبول متسقة، مما يتيح للمشترين مقارنة ادعاءات الجودة التي يقدمها موردو قوالب التشكيل المختلفة استنادًا إلى الحقائق.
دمج مراقبة الجودة في سلسلة التوريد
إن اكتشاف أي عيب بعد الانتهاء من تصنيع القطعة يكلف أكثر بكثير من منعه من البداية. يحرص كبار البائعين على إجراء فحوصات جودة في كل مرحلة، مثل التحقق من القالب، ومتابعة سير العمل، وإجراء اختبارات غير إتلافية، وذلك لاكتشاف المشاكل مبكراً بدلاً من اكتشافها من قبل العميل. هذا النهج متعدد المستويات لمراقبة الجودة في عمليات التشكيل بالقوالب هو ما يحمي أداء القطعة ويحافظ على ثقة العملاء على المدى الطويل.
خاتمة
لتجنب الفجوات الداخلية في عملية التشكيل بالقوالب، يجب توخي الحذر الشديد أثناء العملية، والحصول على سبائك معدنية عالية الجودة، واختبارها بدقة متناهية دون إتلافها في كل خطوة. تأسست شركة تشاينا ويلونغ عام ٢٠٠١، وهي حاصلة على شهادة ISO 9001:2015. لأكثر من عشرين عامًا، تتولى الشركة عمليات التوريد والشراء ومراقبة الجودة لعملائها حول العالم في قطاعات متنوعة كالطب، والفضاء، وحفر النفط، والتصنيع. إذا كنت بحاجة إلى قطع مشكلة بالقوالب موثوقة وخالية من العيوب لمشروعك، فإن الخيار الأمثل هو التعاون مع مزود سلسلة توريد ذي خبرة عالية ويركز على الجودة.
الأسئلة الشائعة
س1: ما هو بالضبط الفراغ الداخلي في عملية التشكيل بالقوالب؟
إنها فجوة أو تجويف محصور تحت سطح جزء مطروق، يتشكل عندما يفشل المعدن في ملء القالب أو عندما ينحصر الغاز أثناء التشوه.
س2: هل يمكن رؤية الفراغات الداخلية بدون معدات خاصة؟
لا، فهي عادة ما تكون غير مرئية للعين المجردة وتتطلب فحصًا بالموجات فوق الصوتية أو الأشعة السينية للكشف عنها.
س3: هل تؤثر نسبة التشكيل فعلاً على السلامة الداخلية؟
نعم، نسبة التشكيل الأعلى تعمل على تحسين عملية دمج التشوه وتساعد على إغلاق المسامية المتبقية من القطعة الأصلية.
س4: ما هي الصناعات التي تتطلب معايير فحص الفراغات الأكثر صرامة؟
عادةً ما تطبق قطاعات الطيران والفضاء، وحفر النفط، والمعدات الطبية المتطورة معايير القبول الأكثر صرامة نظرًا لظروف الخدمة الحرجة المتعلقة بالسلامة.
س5: كيف يمكن لجودة البليت أن تقلل من خطر الفراغات الداخلية؟
إن استخدام الفولاذ المكرر والمُزال منه الغازات بشكل صحيح مع مستويات منخفضة من الشوائب التي تم التحقق منها يقلل بشكل كبير من فرصة وجود غاز محصور أو مسامية موجودة مسبقًا.
CTA: تعاون مع خبير موثوق في سلسلة توريد تشكيل القوالب
يبدأ الحصول على مكونات مطروقة موثوقة وخالية من العيوب باختيار الشريك المناسب في مجال تشكيل القوالب . تتمتع شركة ويلونغ الصينية بخبرة تزيد عن 20 عامًا في تطوير الموردين، ومراقبة الجودة، والهندسة المخصصة، وتخدم المصنّعين في المملكة المتحدة، وألمانيا، وفرنسا، والولايات المتحدة الأمريكية، وغيرها. تواصلوا معنا اليوم عبر البريد الإلكتروني metal@welongpost.com لمناقشة رسوماتكم، ومواصفاتكم، أو متطلبات الجودة الخاصة بكم - فريقنا على أتم الاستعداد لمساعدتكم في بناء سلسلة توريد أكثر موثوقية.
مراجع حسابات
1. الجمعية الأمريكية للاختبار والمواد - ASTM A388/A388M: الممارسة القياسية للفحص بالموجات فوق الصوتية للمطروقات الفولاذية.
2. ألتان، تي.، نجايل، جي.، وشين، جي. - التشكيل على البارد والساخن: الأساسيات والتطبيقات، ASM International.
3. جمعية مهندسي السيارات (SAE) - دليل تصميم التشكيل.
4. ASM International — دليل المعادن، المجلد 14A: تشكيل المعادن - التشكيل الكتلي.
5. رابطة صناعة الحدادة (FIA) - إرشادات عملية الحدادة ومنع العيوب.
6. دوجي، إي.، وبهرنس، بي.-أ. - Handbuch Umformtechnik: Grundlagen، Technologien، Maschinen، Springer.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

