ما هي خطوات عملية تشكيل المعادن؟
تحوّل عملية تشكيل المعادن الخام إلى مكونات قوية ومتينة من خلال تطبيق قوى ضغط مضبوطة. ينتج التشكيل مكونًا عن طريق التشكيل اللدن للمعدن الصلب، وهو ما يختلف عن الصب، حيث يُصب المعدن المنصهر في قالب. ينتج عن هذا الاختلاف تدفق حبيبي مميز في القطع المشكلة، ويمكن أن يُكسبها خصائص ميكانيكية مفيدة للتطبيقات الصعبة. بالنسبة للمصنعين والعملاء الصناعيين، من الضروري معرفة عملية التشكيل بأكملها عند اختيار مورد أو تقييم ما إذا كان التشكيل هو الخيار الأمثل لمكون معين. لا تبدأ العملية عند تشغيل مكبس التشكيل ولا تنتهي عند خروج القطعة من القالب. يؤثر اختيار المواد، وإعداد الخام، والتسخين، والتشكيل، والتشذيب، والمعالجة الحرارية، والتشغيل الآلي، والفحص، جميعها على المنتج النهائي. يعتمد مسار الإنتاج الدقيق على السبيكة، وشكل المكون، وحجم الإنتاج، والخصائص المطلوبة، على الرغم من أن معظم المكونات المشكلة تتبع نمطًا مشابهًا. تُشرح المراحل الأساسية والعوامل التي يتعين على المنتجين تنظيمها في كل خطوة في الأقسام التالية.
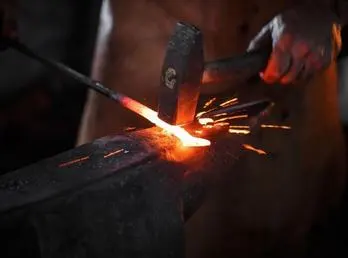
كيف تبدأ عملية تشكيل المعادن؟
الخطوة 1: اختيار مادة التشكيل المناسبة.
يُعد اختيار المواد أساسًا لعملية تشكيل جيدة. وعادةً ما يأخذ المهندسون في الاعتبار قوة ومتانة وصلابة ومقاومة التآكل ودرجة حرارة التشغيل وأداء الإجهاد وبيئة الخدمة للمكون قبل اختيار السبيكة.
تشمل مواد التشكيل الشائعة الفولاذ الكربوني، والفولاذ السبائكي، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم، وسبائك التيتانيوم، وسبائك النيكل. ولكل مادة سلوك مختلف أثناء التشكيل، لذا يلزم اختيار درجة حرارة التشكيل المناسبة وطريقة المعالجة الملائمة.
ينبغي أيضًا التحقق من درجة المادة المطلوبة ومطابقتها مع رسومات/مواصفات العميل والمعايير المطبقة. وتُعدّ إمكانية تتبع المواد أمرًا بالغ الأهمية، لا سيما بالنسبة للمكونات الصناعية الحساسة. وقد يُطلب من المورّد الاحتفاظ بأرقام الدفعات، وشهادات المواد، وسجلات التركيب الكيميائي، وسجلات الفحص خلال عملية الإنتاج.
إن اختيار مادة ما بناءً على قيمتها العالية من حيث القوة ليس دائمًا الخيار الأمثل. بل يجب أن تكون مناسبة أيضًا لطريقة التشكيل المخطط لها، وشكل المكون، ومتطلبات التشغيل، وظروف الاستخدام.
الخطوة الثانية: تقطيع وتحضير المواد الخام.
بعد الموافقة على المادة الخام، يتم تجهيزها للتشكيل. ويمكن توفير المادة الأولية على شكل قضيب أو سبيكة أو كتلة أو أي شكل نصف مصنّع آخر، وذلك حسب إجراءات الإنتاج.
عادةً ما تُقطع المادة الخام إلى وزن أو طول محدد. من الضروري تحضير المادة الخام بشكل مناسب، لأن نقص المادة قد يؤدي إلى عدم ملء تجويف القالب بشكل صحيح، بينما قد يؤدي فائض المادة إلى ظهور زوائد، وهدر المادة، والحاجة إلى عمليات تشغيل إضافية.
تُعدّ حالة سطح الخامة مهمة أيضاً. فالأوساخ، والقشور، والأكسدة الشديدة، والشقوق، أو غيرها من عيوب السطح قد تُعيق عملية التشكيل وتؤثر سلباً على جودة القطعة النهائية. وبحسب نوع المادة والتطبيق، قد تتطلب العملية خطوات تحضيرية إضافية، مثل التنظيف، وإزالة القشور، وتحسين عملية القطع، وفحص السطح.
في عمليات التصنيع المتكررة، يحدد المصنعون عادةً حجمًا قياسيًا للقطعة الخام وتفاوتًا في القطع. وبهذه الطريقة، تبدأ كل عملية تشكيل بكمية معروفة من المادة.
ماذا يحدث عند تسخين المعدن؟
الخطوة 3: تسخين المادة إلى درجة حرارة التشكيل الصحيحة.
يُعد التسخين أحد أهم الخطوات الأساسية أثناء تشكيل المعادن ، حيث تؤثر درجة الحرارة بشكل مباشر على قابلية تشكيل المادة وسلوكها في التشوه.
تُعدّ درجة حرارة التشكيل مناسبةً للسبيكة. أما سبائك الصلب والألومنيوم والتيتانيوم والنيكل، فلها نطاق درجات حرارة معالجة غير موحد. لذا، ينبغي على المصنّعين عدم اعتماد درجة حرارة عامة واحدة لجميع تطبيقات التشكيل.
الهدف هو تسخين قطعة العمل بدرجة كافية لإنتاج بعض التشوه البلاستيكي، ولكن ليس بدرجة كبيرة لدرجة حدوث نمو الحبيبات أو الأكسدة أو تلف السطح أو مشاكل معدنية أخرى.
تشمل معدات التسخين الصناعية أفران الغاز، والأفران الكهربائية، وأنظمة التسخين بالحث. يوفر التسخين بالحث تسخينًا سريعًا وقابلًا للتحكم لتطبيقات الإنتاج المناسبة، بينما تُستخدم الأفران عادةً عندما تتطلب الدفعات الكبيرة أو الأشكال الهندسية المختلفة للمكونات تسخينًا متجانسًا.
هذه فترةٌ يُعدّ فيها رصد درجة الحرارة أمرًا بالغ الأهمية. فدرجة حرارة السطح بحد ذاتها قد لا تكون دائمًا هي درجة الحرارة في مركز قطعة كبيرة. ولذلك، بالنسبة للمشغولات المطروقة الكبيرة، تُعدّ مدة التسخين وتجانس درجة الحرارة أمرًا حاسمًا.
الخطوة الرابعة: تجهيز القوالب ومعدات التشكيل.
قبل حدوث التشوه، يجب إعداد القوالب أو المكابس أو المطارق أو غيرها من معدات التشكيل وفقًا لتصميم الجزء.
في عملية التشكيل بالقوالب المغلقة، يُشكّل تجويف القالب للحصول على الشكل الهندسي المطلوب للمكون. إذا تطلّب الجزء عدة عمليات تشكيل، فقد يحتوي القالب على عدة تجاويف. عادةً ما يكون ترتيب الأدوات في عملية التشكيل بالقوالب المفتوحة أسهل، ولكن على المشغل ضبط موضع وتسلسل عملية التشكيل.
يعتمد اختيار المعدات على حجم المكون ومادته وشكله الهندسي وحجم إنتاجه. تتشوه مكابس التشكيل بالضغط بفعل القوة المستمرة، بينما تتشوه مطارق التشكيل بالضغط بفعل الصدمات المتكررة. ولكل طريقة مزاياها في تطبيقات معينة.
تُعدّ حالة الأدوات عاملاً بالغ الأهمية أيضاً. فالأدوات البالية أو التالفة أو الموضوعة بشكل غير صحيح قد تؤثر على الأبعاد وجودة السطح وتدفق المواد. لذا، ينبغي أن تكون الصيانة والتفتيش جزءاً لا يتجزأ من نظام الجودة الشامل في سياقات الإنتاج.
كيف يتم تشكيل المعدن المسخن؟
الخطوة 5: تنفيذ عملية التشكيل الأساسية.
يتم نقل القطعة المعدنية إلى معدات التشكيل لتشكيلها عند الوصول إلى درجة الحرارة المناسبة.
تعتمد عملية التشكيل الفعلية على تصميم المنتج. يُستخدم التشكيل بالقوالب المفتوحة لتشكيل المادة بين قوالب بسيطة، وغالبًا ما يُستخدم للمكونات الكبيرة أو المصممة حسب الطلب. أما التشكيل بالقوالب المغلقة أو التشكيل بالقوالب المضغوطة، فيستخدم تجاويف قوالب مُشكّلة لتنظيم تدفق المادة، وهو مناسب بشكل خاص للتصنيع المتكرر للمكونات الأكثر تعقيدًا. بينما يُعد التشكيل بالدرفلة عملية لتقليل وتشكيل المواد الخام الشبيهة بالقضبان باستخدام أسطوانات دوارة.
لا يقتصر تشكيل المعدن على الانضغاط فحسب، بل يتدفق بشكل لدن. تتحرك المادة استجابةً للقوة المطبقة وشكل القالب. يُعدّ تنظيم تدفق هذه المادة أمرًا بالغ الأهمية، إذ قد يؤدي ضعف التدفق إلى عيوب مثل التداخلات، والطيات، ونقص التعبئة، أو تغيرات غير مرغوب فيها في بنية الحبيبات.
تُنجز عملية التشكيل بالحدادة في بعض الأجزاء بعملية واحدة كبيرة. أما الأجزاء الأكثر تعقيداً فقد تتضمن خطوات عديدة، مثل التشكيل بالضغط، والسحب، والثني، والتشكيل بالقوالب، والتشكيل النهائي بالحدادة.
الخطوة 6: التحكم في التشوه وملء القالب
يُعدّ التحكم في تدفق المواد أمرًا بالغ الأهمية، لا سيما بالنسبة للأجزاء المصنعة بالقوالب المغلقة. يجب أن تحتوي القطعة الخام على كمية كافية من المواد لملء تجويف القالب المطلوب دون وجود زوائد زائدة أو عيوب أخرى.
قبل عملية التشكيل النهائية، قد تُجرى عدة عمليات تشكيل تمهيدية لتحديد موضع المادة في الأماكن المناسبة. قد تُحسّن هذه الاستراتيجية عملية ملء القالب وتُخفّض عبء التشكيل في الخطوة الأخيرة.
بالنسبة للمطروقات الكبيرة ذات القوالب المفتوحة، يُعدّ تسلسل عمليات التشكيل بالغ الأهمية. إذ يمكن للصانع أن يقوم بالخرط أو السحب أو التشكيل بالضغط أو التمديد عدة مرات للحصول على الأبعاد والبنية الداخلية المطلوبة.
يمكن أن يتأثر المكون الأخير بقوة التشكيل، وشوط التشكيل، ونسبة التخفيض، ودرجة الحرارة، وتسلسل عملية التشكيل. لذا، ينبغي تحديد هذه العوامل أثناء تطوير العملية، وليس فقط عن طريق التجربة والخطأ أثناء الإنتاج.
ماذا يحدث بعد عملية التشكيل؟
الخطوة 7: إزالة الفلاش وإجراء اللمسات النهائية الأولية.
في عملية تشكيل المعادن بالقوالب المغلقة ، قد تتشكل كمية من المادة الزائدة، تُسمى الزوائد، حول خط الفصل. وتُستخدم عملية تشذيب الزوائد لإزالة هذه المادة وتقريب القطعة من شكلها المطلوب.
بحسب القطعة، قد تشمل العمليات الإضافية إزالة القشور، والتنظيف بالرمل، والطحن، والتسوية، أو غيرها من عمليات تجهيز السطح. تساعد هذه العمليات في إزالة القشور والمواد غير المرغوب فيها الأخرى المتكونة أثناء التسخين والتشكيل.
لا تتطلب جميع القطع المشكلة بالحدادة نفس عملية التشطيب. فقد لا تتطلب القطعة المشكلة بالحدادة الخشنة والتي ستخضع لعمليات تشكيل مكثفة سوى تنظيف بسيط، بينما قد يتطلب المكون ذو الشكل النهائي القريب تحكمًا أدق في أبعاده المشكلة بالحدادة وحالة سطحه.
في هذه المرحلة، يمكن للمنتجين أيضًا إجراء فحص أولي أو فحص بصري لاكتشاف أي عيوب واضحة قبل دخول الجزء في عمليات لاحقة أكثر تكلفة.
الخطوة 8: تطبيق المعالجة الحرارية عند الحاجة
يتم الحصول على الخصائص الميكانيكية والبنية المجهرية المطلوبة في الجزء المكتمل عادةً عن طريق المعالجة الحرارية.
تعتمد المعالجات التي يمكن تطبيقها على نوع السبيكة ومواصفاتها، وتشمل التطبيع، والتلدين، والتبريد السريع، والتطبيع الحراري، والمعالجة الحرارية، والتقادم. يجب اختيار المعالجة بناءً على درجة المادة والمتطلبات الفنية، وليس وفقًا لدورة قياسية لكل منتج مطروق.
تؤثر المعالجة الحرارية على الصلابة، والقوة، والمتانة، والليونة، والاستقرار الأبعاد. كما أن ظروف التبريد ضرورية أيضاً، إذ يؤثر معدل التبريد على التحولات الطورية والبنية المجهرية النهائية.
في حالة المكونات الأساسية، قد يكون من الضروري تسجيل وإدارة معايير المعالجة الحرارية كجزء من نظام جودة الإنتاج. وقد يلزم إجراء اختبارات إضافية بعد المعالجة الحرارية للتحقق من تحقيق الخصائص المطلوبة، مثل اختبارات الصلابة أو الاختبارات الميكانيكية.
متى تصبح عمليات التشغيل الآلي ضرورية؟
الخطوة 9: الأبعاد والميزات الأساسية للآلة
يمكن أن ينتج عن عملية التشكيل جزء قريب من الشكل النهائي، ولكن ليس بالضرورة أن تكون جميع الميزات مطابقة لمتطلبات الأبعاد الدقيقة.
لذلك يتم تنفيذ الثقوب، والخيوط، والأخاديد، ومقاعد المحامل، وأسطح منع التسرب، ومجاري المفاتيح، أو غيرها من الميزات التي تتطلب دقة أعلى مما يمكن أن توفره عملية التشكيل بشكل اقتصادي باستخدام التصنيع باستخدام الحاسوب (CNC).
من مزايا عملية التشكيل الراسخة أن الصانع يستطيع ترك هامش مناسب للتشغيل الآلي على أسطح محددة. وهذا يسمح بإزالة كمية محددة من المادة دون زيادة استهلاكها بلا داعٍ.
يُعدّ التوازن بين التشكيل والتشغيل الآلي ذا أهمية خاصة في اقتصاديات الإنتاج. فإذا كان التشكيل قريبًا جدًا من الأبعاد النهائية، فقد يصعب إنتاجه باستمرار. أما زيادة هامش التشغيل الآلي فتزيد من كمية المواد المستخدمة، ووقت التشغيل، والتكلفة.
لذا، ينبغي على مهندسي التشكيل ومهندسي التشغيل الآلي النظر في مسار التصنيع بأكمله في نفس الوقت بدلاً من تحسين كل عملية على حدة بشكل مستقل.
كيف يتم فحص الأجزاء المصنعة بالتشكيل؟
الخطوة 10: إجراء الفحص البُعدي والبصري.
يتحقق الفحص مما إذا كان المكون المشكل يفي بمتطلبات الرسم والمتطلبات الفنية للعميل.
قد يشمل الفحص البُعدي التحقق من الأبعاد الكلية، والأقطار، والأطوال، والسماكات، والزوايا، ومواقع الثقوب، وغيرها من الخصائص المهمة. وبحسب متطلبات التفاوت المسموح به، قد يستخدم المصنّعون أدوات قياس دقيقة مثل الفرجار، والميكرومتر، والمقاييس، وآلات قياس الإحداثيات، أو غيرها من معدات الفحص.
يُعد الفحص البصري مهماً أيضاً. يبحث المفتشون عن عيوب مرئية مثل الشقوق، والتداخلات، والترسبات الزائدة، ونقص الحشو، والخدوش، أو تلف السطح.
بالنسبة للمكونات الدقيقة، ينبغي مقارنة نتائج الفحص بالرسم المعتمد بدلاً من الحكم عليها من خلال المظهر العام فقط.
الخطوة 11: إجراء اختبارات غير مدمرة وميكانيكية
قد يلزم إجراء اختبارات إضافية عندما يكون للمكون متطلبات خدمة صارمة.
تشمل طرق الاختبار غير المتلفة الاختبار بالموجات فوق الصوتية، والفحص بالجسيمات المغناطيسية، واختبار اختراق الصبغة، أو غيرها من التقنيات المختارة وفقًا للمادة ومخاطر العيوب. تساعد هذه الطرق في تحديد الانقطاعات الداخلية أو السطحية دون إتلاف المكون.
قد تشمل الاختبارات الميكانيكية اختبارات الشد، واختبارات الصدم، واختبارات الصلابة، أو غيرها من الاختبارات التي يحددها العميل أو المعيار المطبق. كما يمكن استخدام التحليل الكيميائي للتأكد من أن تركيب المادة يطابق الدرجة المطلوبة.
ينبغي وضع خطة الفحص قبل بدء الإنتاج. بالنسبة للمكونات الحيوية، يمكن للمورد والمشتري الاتفاق مسبقاً على نقاط الفحص ومعايير القبول ومعايير الاختبار ومتطلبات التوثيق.
الخطوة 12: إكمال الوثائق والإصدار النهائي
لا تقتصر المرحلة النهائية على وضع الأجزاء في صندوق الشحن فحسب، بل يجب على مورد التشكيل المحترف التأكد من أن المكونات النهائية تفي بالمتطلبات الفنية والجودة المتفق عليها قبل تسليمها.
بحسب المشروع، قد تشمل الوثائق شهادات المواد، وتقارير فحص الأبعاد، وسجلات المعالجة الحرارية، ونتائج الاختبارات الميكانيكية، وتقارير الاختبارات غير المدمرة، وشهادات المطابقة، ومعلومات التتبع.
بالنسبة للطلبات الدولية بين الشركات، يمكن أن تُحدث الوثائق الواضحة فرقاً كبيراً. فهي تساعد المشتري على التحقق من الامتثال، وتدعم فحص الواردات، وتوفر سجلات مفيدة للصيانة المستقبلية أو عمليات تدقيق الجودة.
ما هي طريقة التشكيل التي ينبغي على المصنّعين اختيارها؟
تعتمد أنسب طريقة للتشكيل على المكون نفسه وليس على طريقة واحدة متفوقة عالميًا.
تُعدّ عملية التشكيل بالحدادة المفتوحة مناسبةً في كثير من الأحيان للمكونات الكبيرة، والإنتاج بكميات قليلة، والتطبيقات التي يمكن فيها تحقيق الشكل الهندسي النهائي من خلال تكوينات قوالب بسيطة نسبيًا. كما أنها توفر مرونة كبيرة في إنتاج أبعاد وأشكال مختلفة.
تُعدّ عملية التشكيل بالقوالب المغلقة أكثر ملاءمةً للإنتاج المتكرر والمكونات ذات الأشكال الهندسية المحددة. فهي توفر تدفقًا فعالًا للمواد وقابلية تكرار جيدة عند تطوير القوالب ومعايير العملية بشكل مناسب.
تُعدّ عملية التشكيل بالدرفلة عمليةً مفيدةً لتشكيل المعادن، خاصةً للمكونات والأشكال الطويلة التي يمكن تقليل حجمها وتشكيلها تدريجياً بين الدرفلات. كما أنها توفر استخداماً فعالاً للمواد في الأشكال الهندسية المناسبة.
ينبغي أن يراعي الاختيار حجم المكونات، والمواد، والهندسة، وحجم الإنتاج، والمتطلبات البُعدية، واستثمارات الأدوات، وهامش التشغيل، والأداء الميكانيكي المتوقع. في كثير من الحالات، يستطيع الفريق الهندسي لدى المورّد تقييم الرسم واقتراح المسار الأمثل قبل بدء تصنيع الأدوات أو الإنتاج.
ما هي العوامل التي تؤثر على جودة المكونات المصنعة بالتشكيل؟
تؤثر عدة عوامل على الجودة النهائية للقطعة المشكلة بالحدادة. جودة المواد هي الاعتبار الأول، ولكنها ليست الوحيدة.
تؤثر درجة حرارة التسخين وتجانسه على قابلية تشكيل المادة وبنيتها المجهرية. كما يؤثر تصميم القالب على تدفق المادة ودقة أبعادها. ويؤثر تسلسل التشكيل على كيفية ملء المادة للقالب وكيفية تطور بنيتها الداخلية. وتحدد المعالجة الحرارية الخصائص الميكانيكية المهمة بعد التشكيل.
كما أن حالة الأداة مهمة أيضاً. فالقالب البالي قد يغير أبعاده وخصائص سطحه تدريجياً حتى عندما تظل عملية الإنتاج الاسمية دون تغيير.
وأخيرًا، يحدد الفحص والتتبع ما إذا كانت الانحرافات ستُكتشف قبل وصول الأجزاء إلى العميل. لذا، تعتمد عملية التشكيل الموثوقة على التحكم في سلسلة الإنتاج بأكملها بدلاً من التركيز فقط على مكبس التشكيل.
بالنسبة للمشترين، يعني هذا أن تقييم الموردين يجب أن يتجاوز مجرد السؤال عما إذا كان بإمكان المصنّع "تشكيل" مادة معينة. من الأجدى الاستفسار عن كيفية تحكم المورد في شهادات المواد، وإعداد القوالب، والتسخين، وتصميم القوالب، ومعايير التشكيل، والمعالجة الحرارية، والتشغيل الآلي، والاختبار، والفحص النهائي.
خاتمة
تُعدّ عملية تشكيل المعادن عملية تصنيع مضبوطة تتضمن عادةً اختيار المواد، وإعداد الخامات، والتسخين، وتجهيز القوالب، والتشكيل، والتشذيب، والمعالجة الحرارية، والتشغيل الآلي، والفحص، والتوثيق النهائي. وتساهم كل مرحلة في أداء وتناسق المكون النهائي.
تعتمد أفضل طريقة للتشكيل على نوع المادة، وشكل المكون، وحجم الإنتاج، والمتطلبات البُعدية، وظروف التشغيل. ولكل من التشكيل بالقوالب المفتوحة، والتشكيل بالقوالب المغلقة، والتشكيل بالدرفلة تطبيقاتها الخاصة، وقد تكون المعالجة الحرارية والتشغيل الآلي اللاحقة ضرورية لتحقيق الخصائص والتفاوتات المطلوبة.
بالنسبة للمشترين الصناعيين، يُسهّل فهم هذه الخطوات تقييم عروض الأسعار، ومقارنة الموردين، وتحديد متطلبات الفحص، وتحديد مخاطر الإنتاج المحتملة قبل تقديم الطلب. ينبغي أن يكون المصنّع الكفؤ قادرًا على مناقشة مسار التصنيع بالكامل بدلًا من التركيز فقط على عملية التشكيل نفسها.
تُقدّم شركة شانشي ويلونغ الدولية لإدارة سلاسل التوريد المحدودة، التي تأسست عام 2001، مكونات معدنية مُصممة خصيصًا لعملائها في مختلف الصناعات والأسواق العالمية. وتعمل الشركة في مجالات التشكيل والصب والتصنيع الآلي، وهي حاصلة على شهادتي ISO 9001:2015 و API-7-1. ويُقدّم فريقا الهندسة والجودة لديها الدعم للمشاريع بدءًا من تقييم مسار التصنيع واختيار المواد، مرورًا بالإنتاج والفحص، وصولًا إلى التسليم.
بالنسبة للمشترين الذين لديهم رسومات أو متطلبات فنية محددة، فإن مناقشة نوع المواد، وهندسة المكونات، والحجم السنوي، والتفاوتات المطلوبة، ومتطلبات المعالجة الحرارية، ومعايير الفحص مع المورد في مرحلة تقديم العروض، يُساعد في تحديد مسار التصنيع الأمثل وتجنب التغييرات غير الضرورية في الإنتاج لاحقًا. تواصلوا معنا عبر البريد الإلكتروني info@welongpost.com لمعرفة كيف يُمكننا دعم نجاح أعمالكم.
الأسئلة الشائعة
1: ما هي الميزة الرئيسية لعملية تشكيل المعادن مقارنة بعمليات التصنيع الأخرى؟
ينتج عن تشكيل المعادن أجزاء ذات قوة ومتانة محسّنة بسبب إعادة تنظيم بنية حبيبات المادة أثناء العملية.
2: كيف تؤثر درجة الحرارة على عملية تشكيل المعادن؟
تُعدّ درجة الحرارة عاملاً حاسماً في تشكيل المعادن، إذ تحدد مرونة المادة وتؤثر على خصائص المنتج النهائي. لذا، يُعدّ التحكم الدقيق في درجة الحرارة أمراً ضرورياً لنجاح عملية التشكيل.
3: ما الفرق بين التشكيل بالقوالب المفتوحة والتشكيل بالقوالب المغلقة؟
تستخدم عملية التشكيل بالقوالب المفتوحة قوالب مسطحة أو بسيطة وتسمح بمرونة أكبر في التشكيل، بينما تستخدم عملية التشكيل بالقوالب المغلقة تجاويف مشكلة لإنتاج أجزاء أكثر تعقيدًا ودقة.
4: لماذا تعتبر المعالجة الحرارية مهمة بعد التشكيل؟
تساعد المعالجة الحرارية بعد التشكيل على تحسين الخصائص الميكانيكية للمادة، مثل القوة والمتانة والليونة، لتلبية متطلبات محددة.
مراجع حسابات
1. سميث، ج. (2019). مبادئ تشكيل المعادن. مجلة التصنيع المتقدم، 45(2)، 112-128.
٢. جونسون، أ.، وبراون، ت. (٢٠٢٠). التطورات في تقنيات التشكيل. المجلة الدولية للمعادن، ٧٨(٤)، ٥٦٧-٥٨٢.
3. ويليامز، ر. (2018). مراقبة الجودة في عمليات تشكيل المعادن. ضمان جودة التصنيع، 33(1)، 45-60.
4. تومسون، إي.، وديفيس، ل. (2021). تقنيات المعالجة الحرارية للمكونات المطروقة. علوم وهندسة المواد، 56(3)، 301-315.
٥. لي، س.، وبارك، هـ. (٢٠١٧). تحليل مقارن لطرق التشكيل بالقالب المفتوح والقالب المغلق. مجلة تكنولوجيا معالجة المواد، ٨٩(٢)، ١٧٨-١٩٢.
6. أندرسون، م. (2022). ابتكارات في التشكيل بالدلفنة لتطبيقات السيارات. مراجعة هندسة السيارات، 67(4)، 423-438.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

