كيفية تحسين معلمات التشكيل من أجل القوة؟
تُستخدم المكونات المعدنية المطروقة على نطاق واسع عندما يتطلب الأمر أن يتحمل جزء ما أحمالًا متكررة، أو صدمات، أو ضغطًا، أو ظروف تشغيل قاسية. مع ذلك، فإن مجرد اختيار سبيكة قوية لا يضمن الحصول على مكون نهائي قوي. فالنتيجة تعتمد أيضًا على كيفية تسخين المادة، وتشكيلها، وتبريدها، ومعالجتها حراريًا. لهذا السبب، يُعد التحكم في المعايير أحد أهم عناصر عملية التشكيل الموثوقة . تشمل المعايير الأساسية اختيار المادة، ودرجة حرارة التشكيل، ومقدار التشكيل، ومعدل الإجهاد، وتصميم القالب، والتشحيم، وظروف التبريد، والمعالجة الحرارية اللاحقة للتشكيل. هذه المتغيرات مترابطة ترابطًا وثيقًا. مع ذلك، قد يؤدي تغيير أحد المعايير دون مراعاة المعايير الأخرى إلى صعوبات جديدة مثل تضخم الحبيبات، وعدم اكتمال ملء القالب، وزيادة حمل التشكيل، وتشققات السطح، أو الإجهاد المتبقي غير المرغوب فيه. لذا، يتمثل النهج العملي في تحسين مسار التصنيع بأكمله بدلًا من التركيز على معيار واحد. والهدف هو الحصول على المزيج المطلوب من القوة، والمتانة، ومقاومة الإجهاد، والدقة الأبعادية، وعمر الخدمة، مع التحكم في مخاطر العيوب وتكاليف الإنتاج.
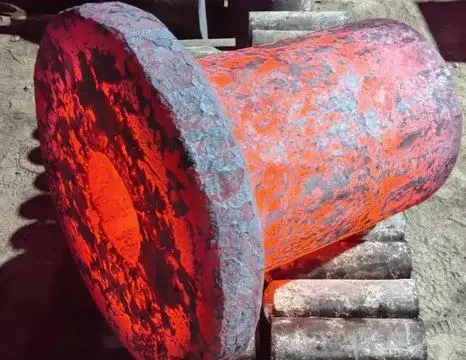
ما هي معايير التشكيل التي لها التأثير الأكبر على القوة؟
ابدأ بالمادة المناسبة ودرجة التشكيل المناسبة.
الخطوة الأولى هي اختيار المادة. تتفاعل السبائك المختلفة بشكل مختلف مع التشكيل والمعالجة الحرارية. لكل نوع من أنواع الفولاذ، مثل الفولاذ الكربوني، والفولاذ السبائكي، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم، وسبائك التيتانيوم، وسبائك النيكل، نطاقات درجات حرارة التشكيل وخصائص التشكيل الخاصة به.
بالنسبة للأجزاء المعرضة لأحمال ثابتة كبيرة، قد تكون مقاومة الشد ومقاومة الخضوع من معايير التصميم المهمة. أما بالنسبة للأجزاء المعرضة للصدمات أو الأحمال الدورية، فقد تكون المتانة ومقاومة الإجهاد بنفس القدر من الأهمية. حتى المواد شديدة الصلابة لن تكون بالضرورة الخيار الأمثل لتطبيق يتطلب مقاومة للصدمات أو الإجهاد المتكرر.
تُعد الحالة الأصلية للمادة مهمة أيضاً. فالتركيب الكيميائي، والبنية المجهرية الأولية، وحجم الحبيبات، والمعالجة الحرارية السابقة، كلها عوامل تؤثر على سلوك المادة أثناء عملية التشكيل.
وبناءً على ذلك، ينبغي على المورد والعميل الاتفاق على درجة المادة المطلوبة، والخصائص الميكانيكية، والمواصفات المطبقة، وشروط المعالجة الحرارية قبل التصنيع. ويُعدّ هذا أساسًا تقنيًا لبقية عملية التشكيل.
حدد نطاق درجة حرارة مناسب للتشكيل.
تُعدّ درجة الحرارة من أهم العوامل في عمليات التشكيل الساخن والدافئ. ويعتمد نطاق درجة الحرارة على نوع السبيكة وطريقة التشكيل المطلوبة.
تتميز هذه المادة عمومًا بمرونة كافية تسمح بتشكيلها بقوة تشكيل معقولة عند درجة حرارة مناسبة. وقد تخضع أيضًا لتغيرات في بنيتها المجهرية، مثل الاستعادة الديناميكية أو إعادة التبلور الديناميكية، وذلك تبعًا لتركيبها وظروف معالجتها.
لكن ارتفاع درجة الحرارة لا يعني بالضرورة نتائج أفضل في عملية التشكيل. فالتسخين المفرط أو التثبيت لفترات طويلة قد يؤدي إلى نمو الحبيبات، أو الأكسدة، أو إزالة الكربون، أو غيرها من العيوب السطحية والبنيوية الدقيقة. في المقابل، قد يؤدي التشكيل تحت نطاق المعالجة الصحيح إلى زيادة إجهاد التدفق وحمل التشكيل، وقد يزيد من احتمالية التشقق.
لذا، ينبغي مراقبة درجة الحرارة طوال دورة الإنتاج، وليس فقط عند دخول القطعة الخام إلى الفرن. بالنسبة للمكونات الأساسية، يمكن أن تُحقق مراقبة درجة حرارة القطعة الخام، ودرجة حرارة القالب، ووقت النقل، وانخفاض درجة الحرارة بين عمليات التشكيل، تحكمًا أفضل بكثير في العملية.
التحكم في التشوه ونسبة التخفيض
ومن المقاييس المهمة الأخرى مقدار التشوه. فالتشوه المناسب في عملية التشكيل يساعد على سد الفراغات الداخلية، وتحسين البنية المجهرية، وتحقيق تدفق حبيبي ملائم.
لكن الهدف ليس فقط زيادة التشوه إلى أقصى حد. فقد تؤدي التسلسلات المصممة بشكل سيئ إلى تشوه مفرط، وأحمال تشكيل أعلى، وعيوب موضعية. كما أن التشوه غير الكافي قد لا يوفر البنية الداخلية اللازمة.
لذا، ينبغي دراسة نسبة التخفيض وتوزيع التشوه بالنسبة لحجم القطعة الأصلية وشكل المكون النهائي. ولضمان وصول التشوه إلى الداخل بدلاً من بقائه على السطح، قد يكون من الضروري تشكيل الأجزاء الكبيرة عدة مرات.
عند تصميم المشغولات المعدنية الهامة، ينبغي مراعاة موقع الإجهادات القصوى، بالإضافة إلى مقدار التشوه المنتشر على طول المقطع العرضي.
قم بتحسين معدل الإجهاد بدلاً من زيادته إلى أقصى حد.
معدل الإجهاد هو مقياس لمدى سرعة تشوه المادة. ويعتمد هذا التأثير بشكل كبير على نوع المادة ودرجة الحرارة ودرجة التشوه ومعدات التشكيل.
تزداد مقاومة التدفق في العديد من المعادن مع زيادة معدل الإجهاد. وهذا يعني أن المعدات قد تحتاج إلى توفير قوة تشكيل أكبر. كما تُظهر بعض السبائك سلوكًا متباينًا تجاه تغيرات معدل الإجهاد ودرجة الحرارة.
لذا، نادراً ما يكون الهدف الأمثل للتصميم هو تحقيق أسرع سرعة ممكنة في عملية التشكيل. بل يكمن الهدف الأفضل في إيجاد نطاق لمعدل الإجهاد يضمن تدفقاً مستقراً للمادة، وأحمال تشكيل مقبولة، وملءً كافياً للقالب، وبنية مجهرية مثالية.
قد تُنتج عمليات التشكيل بالضغط والتشكيل بالمطرقة وغيرها من المعدات أنماطًا مختلفة من التشوه، حتى مع تساوي نسب التخفيض الاسمية. لذلك، يجب أن يتضمن تصميم عملية التشكيل المعدات المحددة ومعايير تشغيلها.
كيف يمكن لتصميم القوالب أن يحسن من قوة الأجزاء المطروقة؟
صمم القالب لتدفق المعدن المتحكم فيه.
تتحكم هندسة القالب في تدفق المادة أثناء عملية التشكيل. يوفر القالب المصمم جيدًا تدفقًا متحكمًا فيه للمادة ويقلل من تركيزات الإجهاد غير الضرورية.
من أهم ميزات التصميم ما يلي:
-
مدبب بزاوية
-
نصف قطر التموج،
-
موضع خط الانفصال،
-
تصميم فلاش،
-
شكل التجويف،
-
مناطق انتقالية،
-
بدلات التشغيل
تُسبب الحواف الحادة تركيزات إجهاد موضعية وتعيق تدفق المادة. أما الحواف المشطوفة المصممة بشكل صحيح فتُحسّن التدفق وتقلل من احتمالية حدوث مشاكل موضعية.
كما يتطلب خط الفصل اهتماماً خاصاً. فموقعه يتحكم في تشتت المادة، وملء القالب، وإنتاج الزوائد، ونمط تدفق الحبيبات النهائي.
بالنسبة للأجزاء المعقدة، يُفضّل استخدام عملية تشكيل متعددة المراحل بدلاً من محاولة تشكيلها بالكامل في عملية واحدة. إذ يُساعد التشكيل الأولي الوسيط على توزيع المادة بشكل أفضل والحد من التشوه غير المنضبط في القالب النهائي.
ضع في اعتبارك تدفق الحبيبات عند تصميم المكون.
إحدى المزايا الرئيسية للتشكيل هي القدرة على إنشاء تدفق حبيبي اتجاهي على طول المحيط الأساسي للمكون.
يُعدّ هذا الأمر مفيدًا بشكل خاص للمكونات التي تتعرض لأحمال ميكانيكية دورية. يسمح التصميم الصحيح لمسار التشكيل بمطابقة تدفق الحبيبات مع مسارات التحميل الرئيسية للجزء.
لذا، لا ينبغي الحكم على تصميم القالب بناءً على إمكانية ملء التجويف فقط. إضافةً إلى ذلك، ينبغي على المهندسين دراسة تأثير تسلسل التشوه على البنية الداخلية.
قد يستوفي جزء ما المعايير الأبعادية، ولكنه مع ذلك قد يكون مسار تشكيله غير فعال. ويمكن الحصول على معلومات حول مدى ملاءمة عملية التصنيع لظروف الخدمة المطلوبة من خلال تدفق الحبيبات النهائي وتاريخ التشوه.
اختر مواد القوالب وظروف السطح بعناية.
يؤثر اتساق العملية على الأداء. تتطلب درجات الحرارة العالية المتكررة والأحمال الميكانيكية أن تتمتع القوالب بالقوة المناسبة والاستقرار الأبعاد ومقاومة التآكل.
يؤدي استخدام قالب التشكيل إلى تغيير أبعاد التجويف وتدفق المادة تدريجياً. وقد يتسبب ذلك في تباين الأبعاد بين دفعات التصنيع، كما قد يزيد من كمية عمليات التشغيل اللازمة بعد التشكيل.
جانب آخر هو صقل السطح. قد يؤدي الاحتكاك المفرط بين القالب وقطعة العمل إلى إعاقة تدفق المادة وزيادة الحمل على عملية التشكيل. يساعد تحضير السطح وتزييته بشكل صحيح على الحفاظ على تدفق منتظم للمادة.
تعتبر مراقبة تآكل القوالب بنفس أهمية مراقبة درجة حرارة التشكيل، خاصة في التصنيع بكميات كبيرة، حيث يمكن أن يؤثر كلاهما على قابلية التكرار.
كيف ينبغي التحكم في التشحيم والتبريد؟
استخدم مواد التشحيم للتحكم في الاحتكاك ودرجة حرارة القالب.
للتشحيم وظيفتان أساسيتان في العديد من عمليات التشكيل: التحكم في الاحتكاك والمساعدة في إدارة انتقال الحرارة بين قطعة العمل والقالب.
يعتمد اختيار المُزلِّق المناسب على درجة حرارة التشكيل، والمادة، وتصميم القالب، والمعدات، وطريقة الإنتاج. قد يؤدي استخدام كمية قليلة جدًا من المُزلِّق إلى زيادة الاحتكاك وصعوبة ملء القالب. كما أن الإفراط في استخدامه أو عدم انتظامه قد يُسبب مشاكل في عملية التصنيع.
الهدف ليس استخدام أقصى كمية من مواد التشحيم، بل وضع طريقة تطبيق قابلة للتكرار.
بالنسبة لمكونات الإنتاج، ينبغي على المشغلين التحكم في عوامل عملية التشكيل مثل تغطية التطبيق، والتوقيت، والتركيز عند الاقتضاء، وحالة سطح القالب. ويُعدّ التناسق بالغ الأهمية لأن التغييرات في التشحيم قد تؤثر على تدفق المعدن وحمل التشكيل.
إدارة التبريد بعد التشوه.
تبدأ عملية التبريد فور خروج القطعة المشكلة بالتشكيل الساخن من مرحلة التشكيل. ويمكن أن يؤثر معدل التبريد على البنية المجهرية النهائية والإجهادات داخل القطعة.
لذا، ينبغي اختيار ظروف التبريد وفقًا لنوع السبيكة ومتطلبات المعالجة الحرارية اللاحقة. فالتبريد غير المتحكم فيه قد يُحدث اختلافات غير مرغوب فيها في الصلابة بين المقاطع السميكة والرقيقة، أو يُسهم في الإجهادات المتبقية والتشوه.
تتطلب المشغولات الكبيرة عناية خاصة لأن أسطحها قد تبرد أسرع بكثير من لبها. هذا الاختلاف قد يؤثر على تجانس البنية المجهرية واستقرار الأبعاد.
بدلاً من التعامل مع التبريد كخطوة منفصلة بعد التشكيل، ينبغي على المصنعين تضمينه في تصميم العملية الشاملة.
ما هي المعالجات اللاحقة لعملية التشكيل التي تزيد من الأداء الميكانيكي؟
استخدم المعالجة الحرارية لتحقيق التوازن المطلوب في الخصائص.
تُعدّ المعالجة الحرارية ضرورية في كثير من الأحيان لتحقيق الخواص الميكانيكية النهائية للمكونات المطروقة. وتعتمد الطريقة المناسبة على نوع السبيكة والمواصفات المطلوبة.
بالنسبة للفولاذ المناسب، يمكن استخدام التبريد السريع والتطبيع للحصول على مزيج مُتحكم به من القوة والمتانة. ويمكن استخدام التطبيع لتحسين أو تجانس البنية المجهرية في تطبيقات معينة. كما يمكن للتلدين أن يقلل الصلابة ويحسن قابلية التشغيل عند الحاجة.
بالنسبة للسبائك التي تتصلب بالترسيب، قد يكون المعالجة المناسبة بالمحلول، أو التبريد السريع، أو التقادم، أو تسلسل المعالجة ذي الصلة أكثر أهمية.
النقطة المهمة هي أن المعالجة الحرارية يجب أن تُصمم بالتزامن مع عملية التشكيل. فعملية التشكيل تُحدد تاريخ تشوه المادة، بينما تُعدل المعالجة الحرارية البنية المجهرية والخواص الميكانيكية الناتجة.
ينبغي التحكم في درجة الحرارة، ووقت الاحتفاظ، وتجانس الفرن، ووقت النقل، ومعدل التبريد وفقًا لمواصفات المواد ومتطلبات العملية المعمول بها.
قم بتطبيق المعالجات السطحية عندما تتطلب ظروف الخدمة ذلك.
تتطلب بعض المكونات المطروقة أكثر من مجرد قوة كتلة عالية. قد تستفيد الأجزاء المعرضة للإجهاد الناتج عن الاحتكاك أو التآكل أو التحميل السطحي الدوري من معالجة سطحية مناسبة.
يمكن لعمليات مثل التشكيل بالخردق أن تُحدث إجهادات ضغط متبقية مفيدة على السطح. ويمكن استخدام النتردة أو الكربنة للسبائك والتطبيقات المناسبة التي تتطلب سطحًا صلبًا ومقاومًا للتآكل مع لب أكثر صلابة.
لا ينبغي اعتبار هذه المعالجات حلولاً شاملة. فمدى ملاءمتها يعتمد على تركيبة المادة، والشكل الهندسي، وظروف التشغيل، والخصائص الميكانيكية المطلوبة.
الهدف هو مطابقة حالة السطح مع أنماط الفشل الفعلية المتوقعة أثناء الخدمة.
كيف يمكن للمصنعين التحقق من أن معايير التشكيل قد تم تحسينها؟
دمج مراقبة العمليات مع الاختبارات الميكانيكية
ينبغي أن يكون تحسين المعايير مدعوماً بنتائج قابلة للقياس. ولا يُعتبر مسار الإنتاج مُحسَّناً لمجرد أن الأجزاء تبدو مقبولة أو تستوفي متطلبات الأبعاد.
بحسب المكون والمواصفات، قد تشمل مراقبة الجودة ما يلي:
-
التحقق من التركيب الكيميائي
-
التفتيش الأبعادي
-
اختبار الصلابة
-
اختبار الشد
-
اختبار الصدمات عند الاقتضاء
-
فحص المعادن
-
اختبار بالموجات فوق الصوتية
-
الجسيمات المغناطيسية أو طرق فحص الأسطح الأخرى
-
سجلات المعالجة الحرارية
-
توثيق التتبع
تساعد الاختبارات الميكانيكية في تحديد ما إذا كانت المادة النهائية تفي بمتطلبات الخصائص المحددة. ويمكن للفحص المعدني أن يوفر معلومات حول بنية الحبيبات وغيرها من الخصائص المجهرية.
بالنسبة للمطروقات الحرجة، يمكن أن يساعد الاختبار غير المدمر أيضًا في تحديد الانقطاعات الداخلية أو السطحية التي لا يمكن اكتشافها من خلال الفحص البصري وحده.
استخدم بيانات المحاكاة والمعالجة عند الاقتضاء.
يمكن أن تكون محاكاة العمليات بمساعدة الحاسوب مفيدة عند تصميم المشغولات المعدنية المعقدة. وبحسب البرنامج ومتطلبات المشروع، قد تساعد المحاكاة المهندسين على تقييم تدفق المواد، وملء القالب، وحمل التشكيل، وتوزيع درجة الحرارة، ومناطق العيوب المحتملة قبل الإنتاج الفعلي.
لا تحل المحاكاة محل الاختبار العملي، ولكنها يمكن أن تقلل من التجربة والخطأ أثناء تطوير القوالب والعمليات.
يمكن أيضاً استخدام بيانات الإنتاج لتحديد الاتجاهات. فإذا تغيرت درجة حرارة التشكيل تدريجياً، أو ازداد تآكل القالب، أو تجاوز حمل التشكيل نطاق العملية المحدد، يمكن للمصنّع التحقق من السبب قبل أن تتحول المشكلة إلى مشكلة جودة كبيرة.
تُعد العملية المستقرة أسهل في التحكم بشكل عام من تلك التي تعتمد بشكل كبير على تقدير المشغل.
سير عمل عملي لتحسين عملية التشكيل
يمكن لسير العمل المنهجي أن يجعل تحسين المعلمات أكثر فعالية.
أولاً، حدد متطلبات التطبيق. حدد القوة المطلوبة، والمتانة، وأداء الإجهاد، والصلابة، والأبعاد، ومعيار المواد المطبق.
ثانيًا، اختر مادة مناسبة وتأكد من خصائصها في عملية التشكيل. لا ينبغي اختيار المادة بناءً على قوتها الاسمية فقط.
ثالثًا، حدد نطاق درجة حرارة التسخين والتشكيل المناسب. ضع في اعتبارك كلًا من درجة الحرارة الابتدائية وفقدان درجة الحرارة أثناء النقل والتشكيل.
رابعاً، حدد تسلسل التشكيل. حدد كيفية تنفيذ عملية التشكيل، أو الضغط، أو السحب، أو التشكيل قبل عملية القالب النهائية.
خامساً، اختر نطاق معدل الإجهاد المناسب ومعدات التشكيل. الهدف هو تحقيق تشوه مستقر وليس مجرد الوصول إلى أقصى سرعة.
سادساً، تحسين هندسة القالب، والتشحيم، وظروف التبريد. تؤثر هذه العوامل بشكل مباشر على تدفق المواد، وحمل التشكيل، وعمر القالب، وتناسق الأبعاد.
سابعاً، حدد المعالجة الحرارية المطلوبة بعد التشكيل وحدد ضوابط عملية التشكيل المطبقة.
وأخيرًا، تحقق من المكونات النهائية من خلال الفحص البُعدي والاختبار الميكانيكي والاختبار غير المتلف والتقييم المعدني عند الاقتضاء.
يُسهّل هذا النهج تحديد العلاقة بين معايير العملية والخصائص النهائية. فعلى سبيل المثال، إذا لم يستوفِ أحد المكونات متطلبات القوة، يمكن للمهندسين دراسة حالة المادة، وتاريخ التشوه، والمعالجة الحرارية، وبيانات الفحص، بدلاً من تغيير أحد المعايير بشكل عشوائي.
ما الذي ينبغي على المشترين سؤاله لمورّد أعمال الحدادة؟
عند البحث عن مكونات مطروقة، ينبغي على المشترين النظر إلى ما هو أبعد من قدرة المورد على توفير شكل مطروق. يجب أن يكون المورد الكفء قادراً على شرح كيف تدعم عملية التصنيع المتطلبات الميكانيكية للمكون.
تتضمن الأسئلة المفيدة ما يلي:
ما هي طريقة التشكيل الموصى بها لهذا المكون؟
ينبغي أن يكون المورد قادراً على شرح ما إذا كان التشكيل المفتوح، أو التشكيل المغلق، أو تشكيل الحلقات، أو التشكيل بالضغط، أو التشكيل بالمطرقة، أو أي طريقة أخرى مناسبة.
كيف يتم التحكم في درجة حرارة التشكيل؟
اسأل عما إذا كان المورد قد حدد نطاقات درجة الحرارة وكيف تتم مراقبة درجات حرارة القوالب والقوالب وعمليات التصنيع.
كيف يتم تقييم تدفق المواد؟
بالنسبة للمكونات الحيوية، يمكن للمشترين أن يسألوا عن كيفية تحكم المورد في التشوه وتدفق الحبيبات وما إذا كان يتم استخدام محاكاة العملية أثناء التطوير.
ما هي المعالجة الحرارية المشمولة؟
ينبغي على المورد تحديد مسار المعالجة الحرارية المقترح وشرح كيفية التحقق من الخصائص الميكانيكية النهائية.
ما هي وثائق الفحص المتاحة؟
بحسب المشروع، قد يطلب العملاء شهادات المواد، وتقارير الأبعاد، ونتائج الصلابة، وتقارير الاختبارات الميكانيكية، وسجلات الاختبارات غير المتلفة، وغيرها من وثائق الجودة.
كيف يتم التحكم في دفعات الإنتاج؟
تُعدّ إمكانية التتبع بالغة الأهمية، لا سيما بالنسبة للمكونات المستخدمة في التطبيقات الصعبة. ينبغي أن يمتلك المورّد نظامًا واضحًا لربط المواد الخام، وعمليات التشكيل، والمعالجة الحرارية، والفحص، والشحن النهائي.
لماذا تُعدّ مراقبة العمليات مهمة بالنسبة للمكونات المطروقة؟
لا تُكتسب القوة من خلال عامل واحد في عملية التشكيل. بل هي نتيجة تفاعل بين تركيب المادة، والتسخين، والتشكيل، وتصميم القالب، والتبريد، والمعالجة الحرارية، والفحص.
فعلى سبيل المثال، قد لا تُحقق سبيكة عالية القوة الأداء المتوقع إذا تم تشكيلها خارج نطاق درجة الحرارة المناسبة لها. وبالمثل، لا يُمكن لتصميم القالب الممتاز أن يُعوّض عن استخدام مواد غير مناسبة أو معالجة حرارية غير كافية.
لهذا السبب، يتعامل المصنّعون ذوو الخبرة مع عملية التشكيل كنظام تصنيع مُحكم بدلاً من كونها عملية تشكيل واحدة. ينبغي تطوير العملية بما يتناسب مع متطلبات الخدمة الفعلية للمكوّن النهائي.
بالنسبة لمصنعي المعدات الأصلية والمشترين الصناعيين، يقلل هذا النهج أيضاً من عدم اليقين. فوجود مسار تصنيع موثق وقابل للتكرار يسهل الحفاظ على خصائص متسقة من دفعة إنتاج إلى أخرى.
خاتمة
يتطلب تحسين معايير التشكيل لزيادة المتانة أكثر من مجرد رفع درجة حرارة التشكيل أو زيادة التشوه أو سرعة الإنتاج. تتحقق أفضل النتائج من خلال الموازنة بين اختيار المواد، ودرجة حرارة التشكيل، ومقدار التشوه، ومعدل الإجهاد، وهندسة القالب، والتشحيم، والتبريد، والمعالجة الحرارية اللاحقة للتشكيل.
ينبغي لعملية التشكيل المصممة جيدًا أن تعزز تدفق المواد بشكل مناسب، وتدعم بنية مجهرية ملائمة، وتقلل من مخاطر العيوب، وتحقق الخصائص الميكانيكية المطلوبة للتطبيق النهائي. ويمكن بعد ذلك استخدام مراقبة العملية، والاختبارات الميكانيكية، والاختبارات غير المتلفة، والتقييم المعدني للتحقق من أن المعايير المختارة تُنتج نتائج متسقة.
بالنسبة للمشترين، لا يقتصر الاعتبار الأهم على قدرة المورد على إنتاج مكون مطروق فحسب، بل يجب أن يكون المورد قادراً على شرح مسار التصنيع، والتحكم في المعايير الحرجة، وتقديم سجلات فحص مناسبة، وتكييف العملية وفقاً لمادة المكون وشكله ومتطلبات الخدمة.
تُقدّم شركة شانشي ويلونغ الدولية لإدارة سلاسل التوريد المحدودة، التي تأسست عام ٢٠٠١، حلولاً مُخصصة للمكونات المعدنية تشمل التشكيل والصب والتشغيل الآلي. وبفضل حصولها على شهادتي ISO 9001:2015 وAPI-7-1، تُتيح خدماتها في مجال التصنيع وإدارة سلاسل التوريد دعم المشاريع التي تتطلب تنسيقًا دقيقًا في توريد المواد، وتطوير العمليات، ومراقبة الجودة، وإدارة التسليم. بالنسبة للمُشكّلات المعدنية المُخصصة، يُعدّ التعاون مع مُورّد قادر على ربط متطلبات التصميم بالتصنيع والفحص خطوةً أساسيةً نحو تحقيق أداء مُتّسق للمكونات. تواصلوا معنا عبر البريد الإلكتروني metal@welongpost.com لمعرفة كيف يُمكننا المُساهمة في نجاح مشروعكم.
الأسئلة الشائعة
1: ما هو العامل الأكثر أهمية في تحسين معايير التشكيل من أجل القوة؟
على الرغم من أهمية جميع العوامل، إلا أن اختيار المواد يعتبر في كثير من الأحيان العامل الأكثر أهمية، لأنه يضع الأساس لعملية التشكيل وخصائص المكون النهائي.
2: كيف تؤثر درجة حرارة التشكيل على قوة المنتج النهائي؟
تؤثر درجة حرارة التشكيل على تدفق المواد، وتطور البنية المجهرية، وتحسين الحبيبات، مما يؤثر بشكل مباشر على القوة النهائية للمكون المشكل.
3: هل يمكن لتصميم القالب أن يُحدث فرقاً كبيراً في قوة الأجزاء المطروقة؟
نعم، يضمن تصميم القالب المناسب تدفقًا منتظمًا للمواد، ويقلل من العيوب، ويعزز بنية الحبيبات المثلى، وكل ذلك يساهم في تحسين القوة.
4: ما هي فوائد المعالجات الحرارية بعد التشكيل؟
يمكن للمعالجات الحرارية أن تعزز بشكل كبير القوة والصلابة والخصائص الميكانيكية الأخرى عن طريق تغيير البنية المجهرية للمادة.
مراجع حسابات
1. سميث، جيه آر، وجونسون، كيه إل (2018). تقنيات التشكيل المتقدمة للمكونات عالية القوة. مجلة تكنولوجيا معالجة المواد، 256، 112-125.
٢. تشانغ، ي.، وتشن، إكس. (٢٠١٩). تحسين معاملات التشكيل لتحسين الخواص الميكانيكية. المجلة الدولية لتكنولوجيا التصنيع المتقدمة، ١٠٠(٥-٨)، ١٥٢٣-١٥٣٧.
٣. براون، أ. ب.، وديفيس، س. د. (٢٠٢٠). تأثير تصميم القالب على متانة الأجزاء المطروقة والبنية الدقيقة. علوم وهندسة المواد: أ، ٧٧٢، ١٣٨٧٠٥.
4. ويلسون، إي إف، وتايلور، جي إتش (2017). المعالجات الحرارية بعد التشكيل لتحسين المتانة في مكونات الفضاء الجوي. المعالجة الحرارية وهندسة الأسطح، 2(3)، 178-190.
٥. لي، إس إم، وبارك، جيه كيه (٢٠٢١). تأثير معدل الانفعال على البنية الدقيقة والخصائص الميكانيكية للسبائك المطروقة. توصيف المواد، ١٧٣، ١١٠٩٤٨.
٦. أندرسون، ر. ت.، وتومبسون، ل. س. (٢٠١٦). معالجات الأسطح لتحسين مقاومة التعب في الأجزاء المطروقة. تكنولوجيا الأسطح والطلاءات، ٣٠٧، ٤٦٢-٤٧٥.
Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

