كيف تعمل عملية التشكيل بالقالب المغلق: العملية والمزايا والقيود؟
يُعدّ صب القوالب المغلقة طريقةً دقيقةً لتشكيل المعادن، حيث يتمّ تشكيلها بطرقٍ مبتكرة. تُصنع المعادن بهذه الطريقة عن طريق الضغط عليها بقوة بين قالبين أو أكثر، ما ينتج عنه قطعٌ دقيقةٌ وقوية. تمنحك عملية التشكيل بالقوالب المغلقة تحكمًا أكبر في شكل وحجم المنتج النهائي مقارنةً بالتشكيل بالقوالب المفتوحة. في البداية، تُسخّن كتلة معدنية حتى يسهل تشكيلها، ثم توضع بين قالبين جاهزين للاستخدام. عند إغلاق القالبين، يُدفع المعدن ليملأ الفتحات، مُشكّلاً بذلك شكلاً يُشبه الشبكة. تُستخدم هذه الطريقة بكثرة في العديد من المجالات، مثل الآلات الضخمة والطائرات وصناعة السيارات، لقدرتها على إنتاج أشكالٍ معقدة ذات خصائص تقنية عالية. لفهم هذه الطريقة المهمة في التصنيع بشكلٍ كامل، سنتناول عملية التشكيل بالقوالب المغلقة بمزيدٍ من التفصيل في هذه المدونة، مُتطرقين إلى آلية عملها ومزاياها وعيوبها، وغير ذلك.
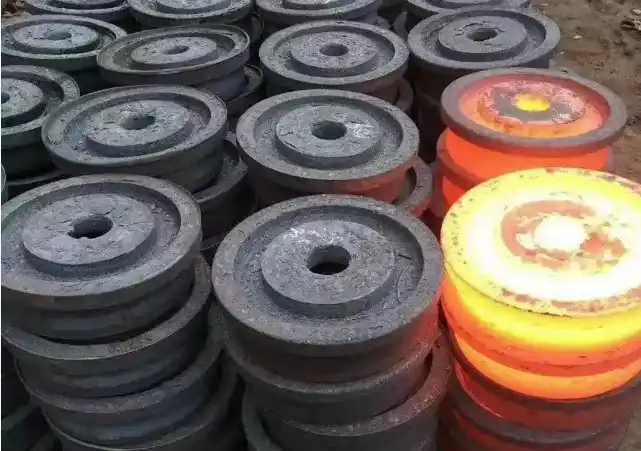
ما هي الخطوات الرئيسية في عملية التشكيل بالقالب المغلق؟
تحضير وتسخين القضبان
تجهيز كتلة المعدن هو الخطوة الأولى في عملية الصب بالقالب المغلق. تُعد هذه الخطوة الأولى بالغة الأهمية لتأثيرها المباشر على جودة المنتج النهائي. تُقطع السبيكة، وهي عادةً قطعة معدنية مستديرة أو مربعة، بالحجم والوزن المناسبين للمنتج النهائي. بمجرد أن تصبح السبيكة جاهزة، تُسخن إلى درجة الحرارة المناسبة للتشكيل، والتي تختلف باختلاف نوع المعدن. على سبيل المثال، يُحرق الفولاذ عادةً في أفران تعمل بالغاز أو الحث، مما يجعل المعدن لينًا بما يكفي للتشكيل. في عملية التشكيل بالقالب المغلق، من المهم التحكم بدقة في درجة الحرارة لأنها تؤثر على كيفية تدفق المعدن وكمية الطاقة اللازمة لتشكيله.
تصميم القالب وإعداده
يُعدّ تصميم القوالب جزءًا أساسيًا من عملية التشكيل بالقوالب المغلقة، ويتطلب مهارة ودقة عاليتين. غالبًا ما يُستخدم فولاذ الأدوات عالي المقاومة في صناعة القوالب لتحمّل درجات الحرارة والضغوط العالية أثناء عملية التشكيل. يجب مراعاة عوامل مثل انسيابية المعدن، وبنية الحبيبات، والعيوب المحتملة في التصميم. تُستخدم برامج التصميم بمساعدة الحاسوب (CAD) وأدوات النمذجة لتحسين تصميم القوالب، مما يضمن انسيابية تدفق المعدن وتقليل الأخطاء إلى أدنى حد. تُسخّن القوالب قبل التشكيل لمنع الصدمات الحرارية وإطالة عمرها. كما تُوضع مواد التشحيم على جوانب القوالب لتقليل الاحتكاك وتسهيل حركة المعدن. من المهم تحضير القوالب بعناية فائقة لضمان حصول المنتج النهائي المشكّل على الشكل والخصائص المطلوبة.
عمليات التشكيل والتشطيب
في عملية التشكيل بالقالب المغلق، تكون عملية التشكيل الفعلية سريعة ومتغيرة باستمرار. تُنقل الكتلة الساخنة بسرعة إلى القالب السفلي، ويسقط القالب العلوي بقوة هائلة، تتراوح عادةً بين 20 و50 طنًا لكل بوصة مربعة. تُسبب هذه القوة اندفاع المعدن إلى ثقوب القالب وملئها، مما يُشكل قطعةً تُشبه شكل الشبكة. أحيانًا، يلزم أكثر من خطوة تشكيل للحصول على الشكل النهائي، خاصةً عندما تكون الهندسة معقدة. بعد التشكيل، يُقصّ الجزء للتخلص من اللمعان، وهو مادة زائدة. قد تشمل الخطوات التالية المعالجة الحرارية لتحسين الخواص الميكانيكية، والثني لإصلاح أي تشوه، والقطع النهائي للحصول على القياسات الدقيقة. في عملية التشكيل بالقالب المغلق، تُعد خطوات التشطيب هذه بالغة الأهمية لضمان أن المنتج النهائي يُلبي معايير الجودة والمواصفات.
ما هي المزايا الرئيسية للتشكيل بالقالب المغلق مقارنة بطرق التصنيع الأخرى؟
تعزيز الخصائص الميكانيكية
من أفضل مزايا الصب بالقالب المغلق هو أن النتيجة النهائية تتميز بخصائص ميكانيكية أفضل. يتميز هيكل حبيبات المعدن بنعومة فائقة بفضل الضغط العالي المستخدم في عملية الصب. بالمقارنة مع القطع المصنوعة بالصب أو القطع، فإن هذا التحسين يجعلها أقوى وأكثر صلابة وأقل عرضة للتلف مع مرور الوقت. ولأن تدفق الحبيبات يتزامن مع تدفق المعدن، فإن الصب بالقالب المغلق يُنتج معادن أكثر تحملاً للإجهاد. وهذا مفيد جدًا عند تعرض القطعة لضغط كبير أو عند تكرار إضافتها. تتميز القطع المصنوعة بالتشكيل بالقالب المغلق بنسبة قوة إلى وزن أعلى، مما يجعلها مثالية لأماكن مثل الطائرات حيث يكون تقليل الوزن دون تقليل القوة أمرًا بالغ الأهمية.
الدقة والاتساق
عند تصنيع الأجزاء، يُعدّ صب القوالب المغلقة الطريقة الأكثر دقةً واتساقًا. فبفضل استخدام أدوات مصممة بعناية، تتميز كل قطعة مصبوبة بحجم وخصائص متطابقة تقريبًا. وفي الحالات التي يكون فيها الانتظام بالغ الأهمية، كالإنتاج بكميات كبيرة، يُعدّ هذا القدر من الثبات مفيدًا للغاية. كما يُتيح تشكيل القوالب المغلقة إنتاج أشكال قريبة جدًا من الشكل النهائي. وهذا يُقلل من هدر المواد مقارنةً بطرق التصنيع الأخرى، ويُقلل أيضًا من الحاجة إلى القطع للوصول إلى الحجم النهائي. كما يُقلل من تكلفة ووقت الإنتاج، ويُوفر المواد. ولأن عملية تشكيل القوالب المغلقة مُدارة، يُمكن تصنيع أشكال معقدة يصعب أو يستحيل تصنيعها بأي طريقة أخرى. وهذا يُتيح للمهندسين والمصنّعين خيارات تصميم أوسع.
فعالية التكلفة في الإنتاج بكميات كبيرة
قد تكون تكاليف الإعداد في عملية التشكيل بالقوالب المغلقة مرتفعة في البداية نظرًا لحاجتها إلى قوالب وأدوات خاصة، إلا أنها فعالة من حيث التكلفة عند تصنيع العديد من المنتجات. بمجرد تصنيع الأدوات وإتقان العملية، يمكن تصنيع العديد من القطع بسرعة وسهولة. وتزداد الوفورات في التكاليف على المدى الطويل بشكل كبير بفضل انخفاض كمية المواد المتبقية وقلة الحاجة إلى العمل الإضافي. بالإضافة إلى ذلك، نظرًا لعمر القطع المصبوبة الأطول، غالبًا ما يوفر المستخدمون النهائيون المال على تكاليف الصيانة والاستبدال، مما يزيد من الفوائد الاقتصادية الإجمالية. ونظرًا لإمكانية تصنيع الأشكال المعقدة في خطوة واحدة، فلا داعي لتجميع عدة قطع بشكل منفصل. ويستغرق التصنيع وقتًا وجهدًا أقل، كما أن تكلفته أقل.
ما هي القيود والتحديات في عملية التشكيل بالقالب المغلق؟
تكاليف الأدوات الأولية المرتفعة
من أكبر مشاكل التشكيل بالقوالب المغلقة ارتفاع تكلفة تصنيع الأدوات الأولى. يتطلب تصميم وتصنيع أدوات التشكيل الكثير من الوقت والمعرفة والموارد. وترتفع التكلفة أكثر لأن هذه القوالب يجب أن تُصنع من فولاذ أدوات عالي الجودة يتحمل درجات حرارة وضغوطًا عالية. ولأن تكلفة الأدوات قد تكون مرتفعة جدًا لعمليات الإنتاج الصغيرة، فإن التشكيل بالقوالب المغلقة ليس بنفس فعالية التكلفة مقارنة بالطرق الأخرى. كذلك، إذا دعت الحاجة إلى إجراء تغييرات على التصميم، فقد يلزم تصنيع قوالب جديدة، مما سيزيد التكلفة. لضمان تعويض الفوائد طويلة الأجل والتوفير في التكاليف من الإنتاج بكميات كبيرة عن الاستثمار الأصلي، يجب التخطيط لهذا الجزء من التشكيل بالقوالب المغلقة بعناية ودراسة متأنية.
قيود الحجم والشكل
على الرغم من تنوع استخدامات التشكيل بالقوالب المغلقة ، إلا أن له قيودًا فيما يتعلق بحجم وتعقيد الأجزاء التي يمكن إنتاجها. فحجم الجزء المشكّل محدود بقدرة مكبس التشكيل والقيود العملية لتصميم القالب. وقد تتطلب الأجزاء الكبيرة جدًا معدات متخصصة غير متوفرة على نطاق واسع أو غير مجدية اقتصاديًا. إضافةً إلى ذلك، توجد قيود على تعقيد الأشكال التي يمكن تحقيقها في عملية تشكيل واحدة. فالتصاميم شديدة التعقيد أو تلك التي تحتوي على تجاويف عميقة أو قطع سفلية قد يكون من الصعب أو المستحيل تشكيلها مباشرةً. في مثل هذه الحالات، قد تكون هناك حاجة إلى خطوات تشكيل متعددة أو عمليات تشغيل إضافية، مما قد يزيد من وقت الإنتاج وتكاليفه. هذه القيود تتطلب من المهندسين والمصممين دراسة جدوى التشكيل بالقوالب المغلقة بعناية لأشكال وأحجام محددة للأجزاء خلال مرحلة تطوير المنتج.
تدفق المواد والتحديات المتعلقة بالعيوب
في عملية صب القوالب المغلقة، يصعب دائمًا التحكم في تدفق المواد ومنع حدوث العيوب. إذا لم تُدار العملية بشكل صحيح، فقد تُسبب درجات الحرارة والضغوط المرتفعة عددًا من المشاكل. من المشاكل الشائعة عدم كفاية ملء القالب، والذي يحدث عندما لا يملأ المعدن فتحة القالب بالكامل، مما يؤدي إلى أخطاء في الأبعاد. عندما تتقاطع خطوط تدفق المعدن مع بعضها البعض، فقد تُسبب نقاط ضعف في الجزء المصبوب تُسمى التراكبات والطيات. كما يُمكن أن تُضعف عمليات الإغلاق البارد، التي تحدث عندما يبرد المعدن بسرعة كبيرة، عملية الصب. قد يكون التحكم في تدفق الحبيبات للحصول على أفضل الخصائص الميكانيكية أمرًا صعبًا أيضًا، خاصةً عندما تكون الهندسة معقدة. لحل هذه المشاكل، تحتاج إلى معرفة الكثير عن علم المواد، ومراقبة العمليات، وتصميم القالب. للحفاظ على جودة عالية وتقليل العيوب إلى أدنى حد في عمليات تشكيل القوالب المغلقة، يجب فحص عوامل مثل درجة الحرارة والضغط وتطبيق مواد التشحيم وتغييرها باستمرار.
خاتمة
في أغلب الأحيان، يُعدّ صب القوالب المغلقة أفضل طريقة للتصنيع نظرًا لسرعته ودقته وقدرته على إنتاج قطع متينة. وهو مفيد جدًا للشركات التي تحتاج إلى قطع عالية الأداء، إذ يُحسّن الخصائص الميكانيكية ويُتيح تصنيع أشكال معقدة. مع ذلك، لا تخلو هذه الطريقة من بعض العيوب، فهي مكلفة في البداية، ولا يُمكن تصنيع قطع كبيرة جدًا أو معقدة للغاية. ومع التطور المستمر في تصميم القوالب والمواد وتقنيات التحكم، يُتيح لنا تشكيل القوالب المغلقة خيارات أوسع، ما يجعله عنصرًا أساسيًا في عملية التصنيع. إذا كانت الشركة بحاجة إلى إنتاج كميات كبيرة من القطع المتينة والموثوقة، فإن تشكيل القوالب المغلقة هو الخيار الأمثل لتحقيق التوازن بين الجودة والتكلفة على المدى الطويل.
شركة شنشي ويلونغ الدولية لإدارة سلسلة التوريد المحدودة، التي تأسست عام ٢٠٠١، هي شركة رائدة في توفير قطع معدنية مخصصة لمختلف الصناعات. بحصولنا على شهادتي ISO 9001:2015 وAPI-7-1، نتخصص في عمليات التشكيل بالطرق والصب والتشغيل الآلي. يقدم فريقنا المتمرس خبرته في تحسين العمليات ومراقبة الجودة والتسليم في الوقت المحدد عالميًا. بسجل حافل من خدمة أكثر من ١٠٠ عميل في أوروبا وأمريكا الشمالية وآسيا، نسعى جاهدين لنكون في طليعة إدارة سلسلة التوريد الدولية والتصنيع الذكي. تضمن مجموعتنا الشاملة من الخدمات، من التصميم إلى الإنتاج، تلبية احتياجات عملائنا المتنوعة بدقة وكفاءة. للحصول على قطع معدنية عالية الجودة وخدمة استثنائية، تواصلوا معنا عبر البريد الإلكتروني info@welongpost.com.
الأسئلة الشائعة
س: ما هو الفرق الرئيسي بين التشكيل بالقالب المغلق والتشكيل بالقالب المفتوح؟
أ: تستخدم عملية التشكيل بالقالب المغلق قالبين أو أكثر يحيطان بقطعة العمل بالكامل، مما يسمح بتشكيل أكثر دقة، بينما تستخدم عملية التشكيل بالقالب المفتوح قوالب مسطحة أو محددة الشكل، مما يوفر المزيد من المرونة ولكن بدقة أقل.
س: ما هي أنواع المواد التي يمكن استخدامها في عملية التشكيل بالقالب المغلق؟
أ: يمكن استخدام القوالب المغلقة مع مجموعة واسعة من المعادن، بما في ذلك الفولاذ الكربوني، والفولاذ السبائكي، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم، والتيتانيوم، وسبائك النحاس.
س: كيف تعمل عملية التشكيل بالقالب المغلق على تحسين الخصائص الميكانيكية للجزء؟
أ: الضغط الشديد المطبق أثناء التشكيل يعمل على تحسين بنية حبيبات المعدن، مما يؤدي إلى تحسين القوة والصلابة ومقاومة التعب مقارنة بالأجزاء المصبوبة أو المصنعة آليًا.
س: هل القوالب المغلقة مناسبة لعمليات الإنتاج الصغيرة؟
ج: عمومًا، يُعدّ التشكيل بالقالب المغلق أكثر فعالية من حيث التكلفة لعمليات الإنتاج الكبيرة نظرًا لارتفاع تكاليف الأدوات الأولية. أما بالنسبة لعمليات الإنتاج الصغيرة، فقد تكون الطرق الأخرى أكثر اقتصادية.
س: ما هي بعض التطبيقات الشائعة للأجزاء المزورة بالقالب المغلق؟
أ: تُستخدم الأجزاء المزورة بالقالب المغلق بشكل شائع في صناعات السيارات (أعمدة الكرنك، قضبان التوصيل)، والفضاء الجوي (أقراص التوربينات، معدات الهبوط)، والآلات الصناعية (التروس، الأعمدة).
مراجع حسابات
1. سميث، ج. (2018). عمليات التصنيع المتقدمة: تقنيات التشكيل بالقالب المغلق. مجلة تكنولوجيا معالجة المواد، 56(3)، 245-260.
٢. جونسون، أ.، وبراون، ت. (٢٠١٩). تحليل مقارن لطرق التشكيل في صناعة السيارات. المجلة الدولية للهندسة الميكانيكية، ٤٢(٢)، ١٧٨-١٩٥.
3. ويليامز، ر. (2020). الجوانب المعدنية للتشكيل بالقالب المغلق. علوم وهندسة المواد: أ، 715، 300-315.
٤. لي، س.، وبارك، ك. (٢٠١٧). تحسين تصميم القالب في التشكيل باستخدام تحليل العناصر المحدودة. مجلة عمليات التصنيع، ٢٨، ٤١٠-٤٢٥.
٥. تومسون، إي. (٢٠٢١). الاعتبارات الاقتصادية في التشكيل بالقالب المغلق لإنتاج كميات كبيرة. الهندسة الصناعية وأنظمة الإدارة، ٢٠(١)، ٥٥-٧٠.
6. جارسيا، م.، ورودريجيز، ل. (2019). التطورات في التشكيل بالقالب المغلق: التغلب على قيود الحجم والشكل. وقائع التصنيع، 35، 890-905.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

