الصب بالجاذبية مقابل الصب بالرمل: الدقة والتشطيب السطحي
في معظم البيئات الصناعية، تُعدّ جودة تشطيب السطح العامل الحاسم في اختيار طريقة الصب المناسبة بين الصب بالقوالب بالجاذبية والصب الرملي لإنتاج قطع معدنية دقيقة. يتميز الصب بالقوالب بالجاذبية بدقة قياس أعلى، حيث تتراوح قيمة خشونة السطح (Ra) بين 1.6 و 3.2 ميكرومتر. أما الصب الرملي، فيُنتج أسطحًا أكثر صلابة، بقيم خشونة سطح (Ra) تتراوح بين 12.5 و 25 ميكرومتر. يؤثر هذا الاختلاف الجوهري على كل شيء، بدءًا من الحاجة إلى القطع وصولًا إلى أداء المنتج النهائي. لذا، يُعدّ اختيار طريقة الصب أمرًا بالغ الأهمية للشركات المصنّعة للسيارات والطائرات والأجهزة الطبية التي تسعى إلى تحقيق أفضل نسبة جودة إلى تكلفة.
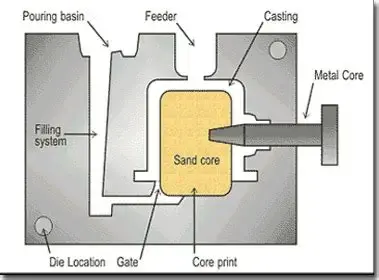
فهم الاختلافات الأساسية في التصنيع
يكمن الفرق بين طريقتي الصب هاتين في نهجهما الأساسي لتصلب المعدن. يستخدم الصب الرملي قوالب قابلة للاستهلاك مصنوعة من مخاليط رملية متماسكة، بينما يستخدم الصب بالقوالب بالجاذبية قوالب فولاذية أو حديدية دائمة مصممة للاستخدام المتكرر.
ثلاثة اختلافات جوهرية في التصنيع:
- تركيبة مواد القوالب - تستخدم قوالب الرمل رمل السيليكا مع مواد رابطة، بينما تستخدم القوالب الدائمة الفولاذ عالي الجودة
- خصائص نقل الحرارة - القوالب المعدنية تستخلص الحرارة أسرع من الرمل بمقدار 5-10 مرات
- منهجية الإنتاج - صب الرمل يُنشئ قوالب جديدة لكل قطعة، بينما يُعيد صب القوالب استخدام الأدوات الدائمة
تصل درجة حرارة قوالب الصب الرملي إلى حوالي 1200 درجة مئوية أثناء صب الألومنيوم، مع معدلات تبريد تتراوح بين 2 و5 درجات مئوية في الثانية. أما قوالب الصب بالجاذبية فتعمل عند درجات حرارة تتراوح بين 200 و300 درجة مئوية، مما يُولّد معدلات تبريد تتراوح بين 10 و50 درجة مئوية في الثانية. ويؤثر هذا التصلب المُتسارع بشكل مباشر على بنية الحبيبات وخصائص السطح.
مقارنة أنظمة التحكم في درجة الحرارة:
- صب الرمل: تسخين القالب مسبقًا 150-200 درجة مئوية
- صب القوالب بالجاذبية: درجة حرارة القالب 250-350 درجة مئوية
إذا كنت بحاجة إلى نماذج أولية سريعة أو مكونات فريدة من نوعها، فإن صب الرمل يوفر مرونة أكبر لإجراء تغييرات في التصميم.
تحليل الدقة: مقارنة دقة الأبعاد
تكشف التفاوتات في الأبعاد عن فجوات كبيرة في الأداء بين عمليات التصنيع هذه. تشير بيانات الصناعة إلى أن صب القوالب بالجاذبية يحقق تفاوتات تتراوح بين ±0.2 و0.5 مم لمعظم الأشكال الهندسية، بينما يوفر صب الرمل عادةً دقة تتراوح بين ±1.0 و2.0 مم.
قدرات التفاوت المقاسة:
| نطاق البعد | الجاذبية يموت الصب | صب الرمل |
|---|---|---|
| 50-100 مم | ± 0.25mm | ± 1.2mm |
| 100-300 مم | ± 0.35mm | ± 1.8mm |
| 300-500 مم | ± 0.50mm | ± 2.5mm |
تختلف معدلات الانكماش الخطي اختلافًا كبيرًا بسبب بيئات التبريد المتحكم بها في عملية صب القوالب بالجاذبية. تنكمش سبائك الألومنيوم في القوالب الدائمة بشكل منتظم بنسبة 1.2-1.5%، مقارنةً بنسبة 1.5-2.1% في قوالب الرمل، حيث يؤدي التبريد غير المتساوي إلى اختلافات في الأبعاد.
قياسات التكرارية عبر عمليات إنتاج مكونة من 1000 قطعة:
- صب القوالب بالجاذبية: الانحراف المعياري 0.08 مم
- صب الرمل: الانحراف المعياري 0.32 مم
يُعدّ ثبات سُمك الجدار ميزةً أخرى للدقة. يحافظ صب القوالب بالجاذبية على تفاوت في السُمك لا يتجاوز ±0.3 مم، بينما يُظهر صب الرمل انحرافًا يصل إلى ±0.8 مم نتيجةً لانزياح القالب وتآكله أثناء الصب. إذا كنت بحاجة إلى مكونات تتطلب الحد الأدنى من عمليات التشغيل الثانوي، فإن صب القوالب بالجاذبية يُوفر الثبات البُعدي الضروري لإنتاج فعال من حيث التكلفة.
جودة تشطيب السطح: مقاييس الأداء الفني
يُظهر قياس جودة تشطيب السطح اختلافًا كبيرًا بين طرق الصب. يتراوح متوسط خشونة السطح (Ra) للأسطح المصنعة بالصب بالجاذبية بين 1.6 و 6.3 ميكرومتر، بينما يتراوح في الصب الرملي بين 12.5 و 50 ميكرومتر، وذلك بناءً على حجم حبيبات الرمل وأنظمة الربط المستخدمة.
بيانات خشونة السطح المقاسة:
أداء عملية الصب بالجاذبية:
- خشونة السطح بعد الصب: 2.5–4.0 ميكرومتر
- خشونة السطح بعد التشغيل: من 0.8 إلى 1.6 ميكرومتر
- 85 إلى 95 HB للسطح
- مستويات المسامية: أقل من 2% بالحجم
خصائص صب الرمل:
- خشونة السطح بعد الصب: 15-35 ميكرومتر
- خشونة السطح بعد التشغيل: من 3.2 إلى 6.3 ميكرومتر
- من 75 إلى 85 HB لصلابة السطح
- من 3 إلى 8 بالمائة من حيث الحجم من المسامية
يُظهر تحليل البنية المجهرية أن صب القوالب بالجاذبية ينتج حبيبات يتراوح حجمها بين 50 و100 ميكرون، مقارنةً بـ 150 إلى 300 ميكرون في صب الرمل. وتساهم البنية ذات الحبيبات الدقيقة بشكل مباشر في تحسين سلامة السطح والخواص الميكانيكية.
مقارنة عيوب السطح:
- انخفاض مسامية الغاز بنسبة 40% في القوالب الثابتة
- انخفاض محتوى الشوائب بنسبة 60% عند استخدام القوالب المعدنية
- تحدث عيوب الإغلاق البارد بنسبة أقل 80%
يُقلل التبريد السريع المتأصل في عملية صب القوالب بالجاذبية من تباعد أذرع التفرعات البلورية، مما يُنتج طبقات سطحية أكثر كثافة. وتُترجم هذه الميزة المعدنية إلى مقاومة فائقة للإجهاد وحماية من التآكل. إذا كنت بحاجة إلى مكونات تُلبي متطلبات الأسطح في صناعة الطيران أو الأجهزة الطبية، فإن صب القوالب بالجاذبية يُوفر الأساس عالي الجودة اللازم للتطبيقات الحساسة.
تحليل التكاليف: الاعتبارات الاقتصادية للتطبيقات الصناعية
تختلف هياكل تكاليف التصنيع لصب القوالب بالجاذبية اختلافًا كبيرًا بين طرق الصب، مما يؤثر على اقتصاديات المشروع عبر أحجام الإنتاج المختلفة. تتراوح استثمارات الأدوات الأولية لصب القوالب بالجاذبية بين 15,000 و150,000 دولار أمريكي، بينما تتراوح تكاليف نماذج الصب الرملي عادةً بين 2,000 و25,000 دولار أمريكي.
يكشف تحليل نقطة التعادل عن عتبات الحجم:
| حجم الإنتاج | تكلفة صب القوالب بالجاذبية / للقطعة | تكلفة صب الرمل / الجزء |
|---|---|---|
| أجزاء 100 | $185 | $95 |
| أجزاء 500 | $75 | $78 |
| أجزاء 1,000 | $45 | $72 |
| أجزاء 5,000 | $28 | $68 |
تُعدّ تكاليف العمالة مُواتية لعمليات القوالب الدائمة نظرًا لإمكانية أتمتتها. تتراوح مدة دورة صب القوالب بالجاذبية بين 3 و8 دقائق، بينما يتطلب صب الرمل من 15 إلى 45 دقيقة، بما في ذلك تحضير القالب. وتتضاعف هذه الميزة الإنتاجية مع زيادة حجم الإنتاج.
تأثيرات تكلفة التشغيل الثانوي:
- بدلات التشغيل: تخفيض بنسبة 50-70% مع صب القوالب
- تحضير السطح: تقليل أعمال التشطيب المطلوبة بنسبة 60%
- فحص الجودة: انخفاض معدلات الرفض بنسبة 40%
تُحقق عملية صب القوالب بالجاذبية عائدًا يتراوح بين 85% و95%، بينما لا تتجاوز نسبة العائد في صب الرمل 65% إلى 80% نظرًا للحاجة إلى نظام صب خاص وإنتاج كميات من الخردة. ويُظهر تحليل استهلاك الطاقة أن القوالب الدائمة تستهلك طاقة أقل بنسبة 30% إلى 40% لكل كيلوغرام من المسبوكات النهائية. وهذا يُساعد على تحقيق أهداف الإنتاج المستدام مع خفض التكاليف. إذا كنت بحاجة إلى إنتاج أكثر من 500 وحدة سنويًا وتلتزم بمعايير جودة عالية، فإن صب القوالب بالجاذبية هو الخيار الأمثل لأنه يُقلل من التكلفة الإجمالية للملكية.
ملاءمة التطبيق: متطلبات خاصة بالصناعة
تُعطي الصناعات المختلفة الأولوية لخصائص أداء متباينة، مما يجعل اختيار طريقة الصب يعتمد على التطبيق. تتطلب مكونات صناعة الطيران والفضاء تشطيبًا سطحيًا استثنائيًا ودقة أبعاد عالية، مما يُفضل استخدام الصب بالقوالب بالجاذبية للتطبيقات الحساسة.
تطبيقات صناعة السيارات:
- كتل المحركات: صب الرمل للأشكال الهندسية المعقدة
- مكونات العجلات: صب القوالب بالجاذبية لضمان جودة السطح
- حالات النقل: اختيار الطريقة بناءً على حجم الإنتاج
- أجزاء نظام التعليق: مصبوبة بالقالب لمقاومة الإجهاد
تتطلب معدات حفر النفط والغاز خصائص معدنية قوية. يسمح صب الرمل بتصنيع الأشكال الهندسية الكبيرة والمعقدة الشائعة في آلات الحفر، بينما يناسب صب القوالب بالجاذبية المكونات الدقيقة الأصغر حجماً مثل أجسام الصمامات والوصلات.
اعتبارات تصنيع الأجهزة الطبية:
- توافق مع الحياة الجاذبية يموت الصب تُفضّل المتطلبات عملية الصب في جو مُتحكّم به
- تُعدّ دقة التفاوتات أمراً بالغ الأهمية لمكونات الزرعات
- تُعدّ جودة تشطيب السطح عاملاً حاسماً في فعالية التعقيم.
- تتطلب إمكانية التتبع خصائص مادية متسقة
تتزايد اعتماد التطبيقات الصناعية المتطورة على تقنية صب القوالب بالجاذبية للمكونات التي تتطلب مسامية منخفضة للغاية. وتوفر بيئة التصلب المُتحكم بها خصائص ميكانيكية فائقة ضرورية للتطبيقات بالغة الأهمية للسلامة.
عوامل تعقيد التصميم:
- التجاويف السفلية: يوفر صب الرمل مرونة أكبر
- المقاطع الرقيقة: تتفوق القوالب الدائمة مع الجدران التي يقل سمكها عن 3 مم
- قنوات التبريد الداخلية: تتيح النوى الرملية تصميمات هندسية معقدة
- تشكيل السطح: توفر القوالب المعدنية أنماطًا متناسقة
إذا كنت بحاجة إلى مكونات للصناعات الخاضعة للتنظيم والتي تتمتع بمعايير جودة صارمة، فإن صب القوالب بالجاذبية، المتوافق مع متطلبات ISO 9001:2015، يوفر التحكم في التصنيع اللازم لتوثيق الامتثال.
قدرات شركة ويلونج المتقدمة في صب القوالب بالجاذبية
مزايا تقنية صب القوالب بالجاذبية من شركة ويلونج:
- تضمن إدارة الجودة الحاصلة على شهادة ISO 9001:2015 أن تكون معايير الإخراج هي نفسها في جميع العمليات وأن يكون هناك توثيق كافٍ لتلبية احتياجات التتبع.
- تُستخدم برامج AutoCAD و Pro-Engineering و SolidWorks للدعم الهندسي المتقدم وتحسين التصميم وتطوير الرسومات من عينات أو متطلبات العملاء.
- معرفة وخبرة في مجال الأدوات الدقيقة وتصميم القوالب الدائمة للاستخدام في الطائرات والأجهزة الطبية والسيارات التي تتطلب دقة عالية وسطحًا أملسًا
- يمكن استخدام مجموعة واسعة من المواد، مثل سبائك الألومنيوم وسبائك الزنك والمعادن الخاصة. ويمكن تحليل التركيب الكيميائي والخواص الميكانيكية لهذه المواد بشكل كامل.
- توفر إدارة سلسلة التوريد المتكاملة خدمة كاملة بدءًا من الاستشارة الأولى للتصميم وحتى فحص الجودة النهائي وتنسيق الشحن الخارجي.
- قام أكثر من 100 عميل في أوروبا وأمريكا الشمالية ومنطقة آسيا والمحيط الهادئ بتوظيفهم للعمل في مجالات السيارات وحفر النفط والطائرات والعلاج الطبي الراقي.
- تضمن أساليب مراقبة الجودة المتقدمة، التي تشمل قياسات الأبعاد وخشونة السطح والمسامية والتحليل المعدني، استيفاء المعايير الدولية.
- تتيح لك النماذج الأولية السريعة صنع أجزاء تجريبية بسرعة والتأكد من نجاح الفكرة قبل الالتزام بالإنتاج الكامل.
خاتمة
في النهاية، يعتمد الاختيار بين صب القوالب بالجاذبية وصب الرمل على مدى التوازن بين متطلبات الدقة، ومتطلبات تشطيب السطح، وحجم الإنتاج، والتكاليف. يُعد صب القوالب بالجاذبية الخيار الأمثل عند الحاجة إلى قياسات دقيقة، وسطح أملس، وجودة موحدة في أحجام إنتاج متوسطة إلى عالية. صحيح أن تكلفة الأدوات أعلى في البداية، إلا أنها تُعوَّض على المدى الطويل من خلال تقليل الحاجة إلى التشغيل الآلي، وتحسين خصائص المادة، وزيادة كفاءة الإنتاج. أما صب الرمل، فيظل خيارًا جيدًا للأشكال المعقدة، والكميات الصغيرة، والحالات التي تكون فيها اعتبارات التكلفة الأولية أهم من الحاجة إلى الدقة. إن معرفة هذه الفروقات الأساسية تُساعدك على اتخاذ خيارات ذكية تُحسِّن نتائج التصنيع مع الالتزام بمعايير الصناعة وأهداف الأداء.
تعاون مع ويلونج للحصول على حلول صب القوالب بالجاذبية فائقة الجودة
تجمع شركة ويلونغ بين خبرة تصنيعية تزيد عن 20 عامًا وقدرات متقدمة في صب القوالب بالجاذبية لتقديم مكونات دقيقة تلبي أكثر المتطلبات الصناعية صرامة. تضمن عملياتنا المعتمدة بشهادة ISO 9001:2015 جودة متسقة، بينما يعمل فريقنا الهندسي ذو الخبرة على تحسين التصاميم للحصول على تشطيب سطحي فائق ودقة أبعاد عالية. بصفتنا موردًا موثوقًا لصب القوالب بالجاذبية، نخدم قطاعات السيارات والفضاء والأجهزة الطبية في أوروبا وأمريكا الشمالية وآسيا والمحيط الهادئ، ونحول مواصفاتكم إلى مكونات معدنية عالية الأداء. تواصلوا مع فريقنا عبر البريد الإلكتروني metal@welongpost.com لمناقشة متطلباتكم في مجال الصب الدقيق، واكتشفوا كيف يضمن تميزنا التصنيعي المُثبت الجودة والموثوقية التي تتطلبها تطبيقاتكم.
مراجع حسابات
1. كامبل، جون. "دليل الصب الكامل: عمليات صب المعادن، وعلم المعادن، والتقنيات والتصميم." باتروورث-هاينمان، 2015.
2. بيلي، بيتر. "تكنولوجيا المسابك". باتروورث-هاينمان، 2001.
3. لجنة دليل الجمعية الأمريكية الدولية للمعادن. "دليل الجمعية الأمريكية للمعادن، المجلد 15: الصب". الجمعية الأمريكية الدولية للمعادن، 2008.
4. براون، جون ر. "دليل فوسيكو للمسبك: الحقائق والأرقام والصيغ." باتروورث-هاينمان، 2000.
5. ستيفانيسكو، دورو مايكل. "علم وهندسة تصلب الصب". دار نشر سبرينغر الدولية، 2015.
6. ديفيس، جوزيف ر. "الألومنيوم وسبائك الألومنيوم: دليل متخصص." ASM International، 1993.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

