شرح عملية التشكيل بالدروب فورج: كيف تعمل ومتى تستخدمها؟
التشكيل بالضغط هو أسلوب لتشكيل المعادن ينتج أجزاءً قوية ومتينة باستخدام ضغوط صدمية مضبوطة على معدن ساخن داخل قالب تشكيل. يُغير التشكيل بالضغط شكل قطعة العمل دون إزالة أي مادة، ويحافظ على بنية المعدن المتصلة. على النقيض من ذلك، تزيل عمليات التشغيل الآلي المادة لتشكيلها. هذا ما يجعل التشكيل بالضغط مثاليًا للعديد من المكونات التي تتعرض لأحمال متكررة، وصدمات، وضغط، وإجهاد ميكانيكي. يُستخدم هذا الأسلوب على نطاق واسع في صناعات السيارات، والنفط والغاز، والمعدات الثقيلة، والآلات الصناعية، وغيرها من التطبيقات التي تُعد فيها موثوقية المكونات أمرًا بالغ الأهمية. مع ذلك، لا يُعد التشكيل بالضغط الخيار الأمثل لكل جزء. تشمل الاعتبارات الاستثمار في الأدوات، وحجم الإنتاج، واختيار المواد، وهندسة المكون، والمتطلبات البُعدية، والتشغيل الآلي الثانوي. إن معرفة كيفية عمل هذه العملية، ومواضع تحقيقها لأكبر قيمة مضافة، تُساعد المهندسين وفرق المشتريات على تحديد ما إذا كان التصنيع بالضغط مناسبًا لتطبيق معين.
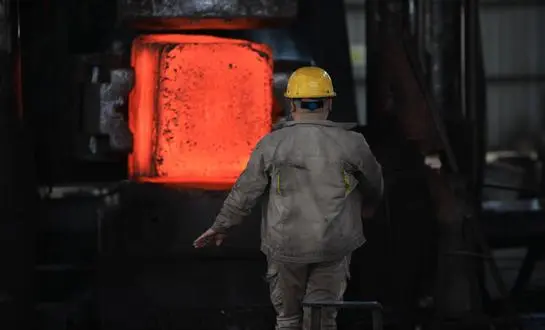
كيف تعمل عملية التشكيل بالضغط؟
تحضير المعدن قبل التشكيل
تبدأ العملية عادةً بقطعة معدنية صلبة أو قضيب أو أي قطعة معدنية مناسبة أخرى. تُقطع المادة الخام إلى حجم ووزن محددين، وذلك حسب المكون النهائي والفقد المتوقع للمادة أثناء عملية التشكيل.
من الضروري تحضير المواد الخام بشكل صحيح. فإذا كانت المادة الأصلية صغيرة جدًا، فقد لا يتم ملء تجويف القالب جيدًا. أما إذا كانت كبيرة جدًا، فقد يؤدي وجود كمية زائدة من الزوائد إلى استهلاك المزيد من المواد والحاجة إلى مزيد من التشذيب.
يجب أن يتوافق أيضًا مع درجة حرارة التشكيل وظروف التشكيل المختارة. من المواد الشائعة الفولاذ الكربوني والفولاذ السبائكي. يمكن أيضًا تشكيل المعادن غير الحديدية مثل الألومنيوم إذا تم استخدام المعدات المناسبة ومعايير العملية الملائمة.
قم بتسخين قطعة العمل
بعد القطع، تُسخّن قطعة العمل إلى درجة حرارة التشكيل المناسبة للعمل. وتعتمد درجة الحرارة الدقيقة على نوع المادة وقابليتها للتشكيل.
لكن الهدف ليس فقط جعل المعدن أكثر ليونة. يجب ضبط درجة الحرارة ضمن نطاق مناسب حتى يتدفق المعدن إلى القالب دون إحداث عيوب غير ضرورية أو أكسدة مفرطة.
يجب الحفاظ على ثبات درجة الحرارة أثناء عملية الإنتاج. فإذا سُمح لقطعة العمل بالتبريد أكثر من اللازم قبل إتمام عملية التشكيل، فإن ذلك يعيق تدفق المادة ويزيد من أحمال التشكيل. وقد تؤثر الحرارة الزائدة على جودة السطح أو خصائص المادة.
تشكيل الجزء داخل القالب
توضع قطعة العمل المراد تسخينها بين قوالب التشكيل. القالب العلوي متصل بمطرقة أو مكبس؛ أما القالب السفلي فيثبت قطعة العمل.
لحظة اصطدام القالب العلوي بقطعة العمل، يتدفق المعدن تحت ضغط عالٍ ويملأ تجويف القالب تدريجياً. وبحسب تصميم المكون، يمكن تشكيله على مراحل متعددة بدلاً من ضربة واحدة.
قد تتضمن التسلسلات النموذجية التشكيل الأولي، والتشكيل الأولي، والتشطيب. تتحكم كل مرحلة في تدفق المادة، مما يساعد المعدن على الوصول إلى الشكل النهائي.
في عملية التشكيل بالقوالب المغلقة، قد يتدفق فائض من المعدن خارج تجويف القالب مكونًا طبقة رقيقة تُعرف باسم الزوائد المعدنية. وعادةً ما تُزال هذه الزوائد في عملية التشذيب التالية.
التشذيب والمعالجة الحرارية والتشطيب
بعد عملية التشكيل، يتم تشذيب القطعة لإزالة الزوائد غير المرغوب فيها. وتشمل العمليات اللاحقة التقويم، والمعالجة الحرارية، والتفجير بالخردق، والتشغيل الآلي، ومعالجة السطح.
تُعدّ المعالجة الحرارية بالغة الأهمية للعنصر النهائي، خاصةً إذا كان يتمتع بخصائص ميكانيكية مميزة. وقد تشمل الطرق المذكورة التطبيع، والتبريد السريع، والتطبيع الحراري، أو غيرها من المعالجات الحرارية المنظمة، وذلك بحسب نوع المادة والتطبيق.
ويمكن بعد ذلك استخدام عمليات التشغيل الآلي للحصول على تفاوتات أبعاد أكثر دقة، أو لعمل ثقوب أو خيوط، أو لتوليد أسطح مفيدة لا يمكن إنشاؤها بشكل فعال من حيث التكلفة أثناء عملية التشكيل.
يجب دمج فحص الجودة في كامل عملية الإنتاج، وليس فقط في نهايتها. ويمكن التحقق من مطابقة المنتج النهائي للمعايير ذات الصلة من خلال فحص الأبعاد، واختبار الصلابة، والتحقق من التركيب الكيميائي، وعند الاقتضاء، الاختبارات غير المتلفة.
لماذا تختار التشكيل بالضغط للمكونات الصناعية؟
تحسين القوة وتدفق الحبوب
تعتبر عملية التشكيل بالضغط أحد الخيارات المفضلة لدى المهندسين نظراً لقدرتها على تصنيع الأجزاء ذات الخصائص الميكانيكية المرغوبة.
أثناء عملية التشكيل، يتدفق المعدن وفقًا لشكل القالب. وتُنتج عمليات التشكيل المُخططة جيدًا تدفقًا حبيبيًا يُمكنه تتبع مناطق التحميل الحرجة للمكون.
يُمكن لهذا الأسلوب أن يُوفر قوة وصلابة ومقاومة إجهاد جيدة مقارنةً ببعض طرق التصنيع الأخرى. ومع ذلك، لا تزال جودة المادة، ونسبة التخفيض في التشكيل، والمعالجة الحرارية، والشكل، والتحكم في عملية التصنيع عوامل مؤثرة في الأداء الفعلي.
يمكن أن يكون هذا مفيدًا بشكل خاص للمكونات التي ستتعرض لأحمال ميكانيكية متكررة حيث تكون سلامة المادة المناسبة أمرًا مهمًا.
إنتاج فعال للمكونات المتكررة
كلما زاد حجم الإنتاج، زادت جاذبية عملية التشكيل بالضغط. فبعد تصميم القوالب وتصنيعها، يمكن استخدام نفس الأدوات لإنتاج عدد كبير من المكونات ذات الشكل الهندسي نفسه.
وهذا أحد الأسباب التي تجعل هذه التقنية تُعتبر في كثير من الأحيان مناسبة لإنتاج المعدات الأصلية والتطبيقات الأخرى التي يُتوقع فيها طلبات متكررة.
تُعدّ تكلفة الأدوات الأولية عاملاً مهماً، مع إمكانية توزيعها على كامل كمية الإنتاج. وتختلف الجدوى الاقتصادية لإنتاج آلاف أو عشرات الآلاف من المكونات اختلافاً كبيراً عن تلك الخاصة بإنتاج كميات صغيرة.
تقليل إزالة المواد
تبدأ عملية التشغيل الآلي بقطعة كبيرة من المادة، ثم تُزال المادة حتى يتم الحصول على الشكل المطلوب. أما عملية التشكيل بالضغط، على النقيض من ذلك، فتُقرّب المادة من الشكل الهندسي المطلوب قبل التشغيل الآلي.
هذا يقلل من عدد الأجزاء المطلوبة للتصنيع في عملية CNC التالية.
مع ذلك، لا ينبغي تصنيف كل عملية تشكيل بالحدادة على أنها عملية خالية من الهدر. لا يزال يتعين عليك مراعاة تحضير البليت، والزوائد، والتشذيب، وبدل التشغيل، وغيرها من خسائر العملية عند حساب استخدام المواد.
التشكيل بالضغط مقابل الصب والتشغيل الآلي
متى يكون للتشكيل بالدق ميزة على الصب؟
يُعد الصب إجراءً رائعًا لصنع أجزاء ضخمة وأشكال هندسية معقدة؛ ومع ذلك، قد تحتوي المنتجات المصبوبة على خصائص مثل المسامية أو عيوب الانكماش إذا لم تتم إدارة العملية بشكل مناسب.
التشكيل بالحدادة هو عملية تشكيل لدنة لقطعة معدنية صلبة. وهذا قد يكون ميزة في التطبيقات التي تتطلب قوة ومقاومة للأحمال الميكانيكية.
لا يعني هذا أنه يجب عليك استخدام التشكيل بالحدادة بدلاً من الصب في جميع التطبيقات. قد تكون الأشكال المعقدة أو الكبيرة التي يصعب تشكيلها بالحدادة أنسب للصب.
يعتمد القرار الصحيح على الهندسة والمادة وحجم الإنتاج والمتطلبات الميكانيكية وتكلفة التصنيع المقبولة للمكون.
متى يكون للتشكيل بالحدادة ميزة على التصنيع باستخدام الحاسوب (CNC)؟
قد توفر عمليات التصنيع باستخدام الحاسوب (CNC) مرونة كبيرة وتحكمًا دقيقًا في الأبعاد - خاصة مع النماذج الأولية والدفعات الصغيرة وميزات التشطيب المعقدة.
يتمثل عيبها في الإنتاج بكميات كبيرة في أنه قد يتعين إزالة كمية كبيرة من المواد من قطعة أو قضيب.
لذا، يُعدّ الجمع بين العمليتين طريقة عملية للعديد من المكونات الصناعية. فالتشكيل بالحدادة يُعطي الشكل الهيكلي الأساسي، بينما تُنتج عمليات التصنيع باستخدام الحاسوب (CNC) الأبعاد الحاسمة، والثقوب، والخيوط، وأسطح منع التسرب، وغيرها من التفاصيل الدقيقة.
يمكن لهذا المزيج أن يوفر توازناً مرغوباً فيه بين كفاءة المواد والأداء الميكانيكي والدقة الأبعاد.
ما هي قيود عملية التشكيل بالضغط؟
استثمار الأدوات
تُعد تكلفة تشكيل القوالب من أولى المسائل التي يجب على المهندسين تقييمها.
يجب أن تتحمل قوالب التشكيل الصدمات الميكانيكية المتكررة ودرجات الحرارة المرتفعة. ولذلك، يتطلب تصميمها مواد مناسبة، ودقة في الأبعاد، وجودة سطح عالية، ومعالجة حرارية.
بالنسبة للطلبات الصغيرة جدًا، قد تمثل تكاليف الأدوات جزءًا كبيرًا من إجمالي تكلفة التصنيع. ولهذا السبب، يُعدّ التشكيل بالضغط أكثر جاذبية بشكل عام للإنتاج المتوسط والكبير.
قيود الهندسة
لا يمكن إنتاج كل مكون بكفاءة من خلال عملية التشكيل بالضغط باستخدام القوالب المغلقة.
قد تتطلب التجاويف العميقة، والمقاطع الرقيقة للغاية، والميزات الداخلية الصعبة، وبعض الأشكال الهندسية المعقدة عمليات إضافية أو عملية تصنيع مختلفة.
ينبغي على المهندسين مراعاة اتجاه فتح القالب، وزوايا السحب، وخطوط الفصل، وتدفق المواد، وبدلات التشغيل الآلي أثناء مرحلة التصميم.
يمكن أن تمنع مراجعة التصميم المبكرة حدوث مواقف تبدو فيها قطعة ما مناسبة للتشكيل على الورق ولكنها تصبح مكلفة بشكل غير ضروري عند تصنيعها.
سعة المعدات
يجب أن يتناسب حجم ووزن المكون أيضًا مع معدات التشكيل.
تفرض القدرة المتاحة للمطرقة أو المكبس قيودًا عملية على مقدار القوة التي يمكن تطبيقها. ولذلك، قد تتطلب المكونات الكبيرة جدًا عمليات تشكيل مفتوحة، أو كبس هيدروليكي، أو طريقة تصنيع أخرى.
هذه نقطة مهمة لفرق المشتريات لأن قدرة المورد العامة على التشكيل لا تعني بالضرورة أن كل مورد يمكنه تصنيع حجم جزء معين.
متى يكون التشكيل بالضغط هو الخيار الأمثل؟
إنتاج بكميات كبيرة
غالباً ما يكون التشكيل بالضغط خياراً قوياً عندما يكون من الضروري تصنيع نفس المكون بشكل متكرر.
تسمح أحجام الإنتاج الأعلى بتوزيع نفقات الأدوات على المزيد من الأجزاء، في حين أن القوالب المخصصة يمكن أن توفر هندسة قابلة للتكرار وأوقات دورة فعالة.
بالنسبة لتطبيقات تصنيع المعدات الأصلية في قطاعات السيارات والآلات والصناعات، يمكن أن يجعل هذا عملية التشكيل جذابة اقتصاديًا على مدار دورة الإنتاج الكاملة.
المكونات المعرضة للأحمال الميكانيكية
يمكن للمكونات التي تتعرض لأحمال متكررة أو صدمات أو اهتزازات أو إجهاد ميكانيكي أن تستفيد من خصائص المواد المرتبطة بعملية التشكيل التي يتم التحكم فيها بشكل صحيح.
قد تشمل الأمثلة النموذجية ما يلي:
-
توصيل المكونات
-
الأعمدة والرافعات
-
التروس والمكونات المتعلقة بالتروس
-
قطع غيار السيارات
-
مكونات الآلات الصناعية
-
مكونات معدات النفط والغاز
-
قطع غيار المعدات الثقيلة
ينبغي دائمًا تقييم مدى ملاءمة عملية التشكيل بالطرق وفقًا لظروف التحميل الفعلية وخصائص المواد المطلوبة بدلاً من افتراضها من التطبيق وحده.
أجزاء قابلة للتصنيع الثانوي
لا يشترط أن ينتج عن عملية التشكيل بالضغط الأبعاد النهائية بشكل مباشر.
يمكن تصميم قطعة خام مطروقة مع مراعاة هامش التشغيل. ومن ثم، يمكن للتشغيل باستخدام الحاسوب (CNC) إكمال الأسطح الدقيقة والخصائص البُعدية.
يُعد هذا النهج مفيدًا بشكل خاص عندما يتطلب المكون كلاً من الهندسة الهيكلية القوية والواجهات الدقيقة.
كيف ينبغي للمشترين تقييم موردي خدمات التشكيل بالضغط؟
تأكيد المواد وقدرات التصنيع
قبل تقديم الطلب، يجب على المشترين التأكد من أن المورد قادر على العمل مع درجة المواد المطلوبة وأبعاد المكونات.
قد تتضمن المعلومات المهمة ما يلي:
-
مواصفات المواد
-
شكل المادة الخام
-
أقصى حجم للتشكيل
-
سعة المطرقة أو الضغط المتاحة
-
القدرة على المعالجة الحرارية
-
القدرة على الآلات
-
خيارات التشطيب السطحي
-
معدات التفتيش
ينبغي أن يكون المورد قادراً على شرح كيفية توافق مسار التصنيع المختار مع متطلبات المكونات.
مراجعة متطلبات الجودة والتفتيش
تُعدّ وثائق الجودة جزءًا مهمًا آخر من تقييم الموردين.
بحسب التطبيق، قد يطلب المشترون شهادات المواد، وتقارير التركيب الكيميائي، ونتائج الصلابة، وسجلات فحص الأبعاد، وغيرها من وثائق الجودة.
بالنسبة للمكونات الحساسة، قد يلزم استخدام أساليب فحص إضافية. ينبغي وضع خطة الفحص المناسبة قبل بدء الإنتاج بدلاً من إضافتها بعد التصنيع.
قارن إجمالي تكلفة التصنيع
لا يمثل أقل سعر للوحدة بالضرورة أقل تكلفة إجمالية.
ينبغي أن تشمل المقارنة المفيدة الأدوات، واستهلاك المواد الخام، والتشكيل، والتشذيب، والمعالجة الحرارية، والتشغيل الآلي، والفحص، والتعبئة والتغليف، والنقل.
بالنسبة للطلبات ذات الأحجام الكبيرة، قد يكون لتكاليف الأدوات تأثير ضئيل نسبياً على سعر الوحدة النهائي. أما بالنسبة للكميات الصغيرة، فقد يكون العكس صحيحاً.
لذا ينبغي على المشترين مقارنة الموردين بناءً على التكلفة الإجمالية للمشروع وقدرة التصنيع بدلاً من النظر فقط إلى السعر المعروض للقطعة الواحدة.
كيف يمكن للمهندسين خفض تكاليف التشكيل بالضغط؟
تحسين تصميم الجزء مبكراً
يمكن أن يكون لقرارات التصميم التي يتم اتخاذها قبل الإنتاج تأثير كبير على تكلفة التصنيع.
ينبغي على المهندسين مراعاة ما إذا كان التصميم الهندسي يسمح بتدفق المواد بكفاءة وفصل القوالب بسهولة. فالانتقالات الحادة غير الضرورية، والتجاويف الصعبة، وهوامش التشغيل المفرطة قد تزيد من تعقيد عملية التصنيع.
يستطيع مهندس التشكيل لدى المورد في كثير من الأحيان تحديد تغييرات التصميم التي تبسط عملية الإنتاج دون المساس بالوظيفة المقصودة للمكون.
موازنة عمليات التشكيل والتشغيل الآلي
إن محاولة تحقيق كل بُعد نهائي بشكل مباشر من خلال التشكيل لا تكون اقتصادية دائمًا.
قد تكون الاستراتيجية الأفضل هي تشكيل الهندسة الرئيسية الحاملة للأحمال مع ترك مساحة مناسبة للتصنيع للأسطح الحرجة.
يؤدي هذا إلى تقليل تعقيد القوالب غير الضروري مع الاستفادة في الوقت نفسه من المزايا الهيكلية للتشكيل.
خطة لدورة الإنتاج الكاملة
ينبغي مراعاة عمر الأدوات وصيانتها وفحصها ومعالجتها الحرارية وتصنيعها ومتطلبات استبدالها عند تقدير تكاليف الإنتاج على المدى الطويل.
بالنسبة لبرنامج تصنيع المعدات الأصلية المتكرر، يمكن أن يكون لهذه العوامل تأثير مالي أكبر من عرض أسعار التشكيل الأولي.
خاتمة
تُعدّ عملية التشكيل بالضغط طريقة عملية لتشكيل المعادن، تُستخدم لإنتاج مكونات قوية ومتكررة، لا سيما عندما يكون حجم الإنتاج والأداء الميكانيكي وكفاءة استخدام المواد من الاعتبارات المهمة. من خلال تطبيق قوى صدم مضبوطة على المعدن المسخن داخل قوالب مصممة هندسيًا، يمكن لهذه العملية أن تُحسّن تدفق الحبيبات وتُنتج أشكالًا تتطلب إزالة كمية أقل من المواد مقارنةً بالتشكيل من المعدن الصلب.
في الوقت نفسه، تنطوي عملية التشكيل بالضغط على بعض القيود. يجب مراعاة عوامل عديدة قبل اختيار هذه العملية، منها تكلفة الأدوات، وشكل المكونات، وقدرة المعدات، واختيار المواد، وعمليات التشغيل الثانوية. بالنسبة للأجزاء ذات الكميات المنخفضة أو شديدة التعقيد، قد تكون هناك طريقة تصنيع أخرى أكثر اقتصادية.
بالنسبة لمصنعي المعدات الأصلية والمشترين الصناعيين، فإنّ النهج الأمثل هو تقييم مسار التصنيع بأكمله بدلاً من التركيز على عملية واحدة بمعزل عن غيرها. ويمكن لمراجعة تفصيلية للرسم، ونوعية المواد، والكمية السنوية، والتفاوتات المسموح بها، والمعالجة الحرارية، ومتطلبات الفحص، واحتياجات التشطيب أن تساعد في تحديد ما إذا كان التشكيل بالضغط هو الحل الأمثل.
تقدم شركة شانشي ويلونغ الدولية لإدارة سلاسل التوريد المحدودة خدمات متكاملة في مجال الحدادة والصب والتشغيل الآلي لعملائها الصناعيين، وذلك لتوفير مكونات الحدادة المصممة حسب الطلب. تأسست الشركة عام ٢٠٠١، وتعمل وفقًا لمعايير الجودة ISO 9001:2015 و API-7-1، وتدعم إنتاج مكونات معدنية مصممة خصيصًا لتطبيقات متنوعة. تُمكّن قدراتها الهندسية والإنتاجية العملاء من تقييم مسارات التصنيع، وتحسين عمليات الإنتاج، وإدارة متطلبات الجودة، وتنسيق عمليات التسليم للمشاريع الدولية. تواصلوا معنا عبر البريد الإلكتروني info@welongpost.com لمزيد من المعلومات حول كيفية مساعدة ويلونغ لكم في مشروعكم.
الأسئلة الشائعة
1: ما هي المزايا الرئيسية لعملية التشكيل بالضغط؟
توفر عملية التشكيل بالضغط خصائص ميكانيكية محسنة، وبنية حبيبية محسنة، وقوة ومتانة فائقة مقارنة بطرق التصنيع الأخرى.
2: هل عملية التشكيل بالضغط مناسبة لعمليات الإنتاج الصغيرة؟
تعتبر عملية التشكيل بالضغط أكثر فعالية من حيث التكلفة بشكل عام بالنسبة لعمليات الإنتاج الكبيرة نظرًا لارتفاع تكاليف الأدوات الأولية، ولكن يمكن تبريرها بالنسبة لعمليات الإنتاج الصغيرة إذا كانت الأجزاء تتطلب قوة ومتانة استثنائية.
3: ما هي المواد التي يمكن استخدامها في عملية التشكيل بالضغط؟
تشمل المواد الشائعة الفولاذ الكربوني، والفولاذ السبائكي، والسبائك غير الحديدية مثل الألومنيوم والتيتانيوم. ويعتمد الاختيار على التطبيق المحدد والخصائص المطلوبة.
4: كيف تتم مقارنة عملية التشكيل بالدق بعملية الصب من حيث جودة القطعة؟
تتميز الأجزاء المشكلة بالدق عادةً بخصائص ميكانيكية فائقة وبنية أكثر تجانسًا وصلابة مقارنة بالأجزاء المصبوبة، والتي قد تحتوي على فراغات داخلية أو مسامية.
مراجع حسابات
1. سميث، ج. (2019). "تقنيات التشكيل بالقطرات المتقدمة في التصنيع الحديث". مجلة تكنولوجيا تشكيل المعادن، 42(3)، 215-230.
2. جونسون، ر. وبراون، ت. (2020). "تحليل مقارن لعمليات التشكيل بالقطرات وعمليات تشكيل المعادن البديلة". المجلة الدولية لهندسة المواد، 15(2)، 78-95.
٣. لي، س. وآخرون (٢٠١٨). "التطور البنيوي الدقيق في المكونات المطروقة بالقطرات: دراسة شاملة". مجلة علوم وهندسة المواد: أ، ٧٢٥، ١٠٢-١١٤.
4. جارسيا، م. (2021). "تحليل التكلفة والعائد للتشكيل بالقطرات في التطبيقات عالية الأداء". مجلة اقتصاديات التصنيع، 33(4)، 412-428.
٥. تومسون، ك. (٢٠١٧). "ابتكارات في تصميم قوالب القطع المُشكّلة بالطرق المُعقدة". مجلة التشكيل، ٢٨(٦)، ٤٥-٥٢.
6. وو، إكس. وتشانغ، ي. (2022). "الاستدامة في التشكيل بالقطر: كفاءة الطاقة وتحسين المواد". التصنيع الأخضر والاستدامة، 9(1)، 18-33.

Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

