قواعد التصميم لتقليل التشغيل بعد التشكيل
غالباً ما تكون عمليات التشغيل الآلي ضرورية بعد التشكيل، ولكنها لا تشترط أن تشكل جزءاً كبيراً من إجمالي أعمال التصنيع. فإذا صُمم التشكيل مع مراعاة المكون النهائي بعد التشغيل الآلي، يمكن للمصنعين وضع المواد في المواضع المطلوبة وتجنب تراكم كميات زائدة من المواد التي يجب إزالتها لاحقاً عن طريق الخراطة أو التفريز أو الحفر أو التجليخ. لا يهدف هذا إلى الاستغناء عن التشغيل الآلي تماماً، فالأبعاد الحرجة والثقوب ومقاعد المحامل والأسنان اللولبية وأسطح منع التسرب وغيرها من الميزات الوظيفية تتطلب عادةً التشغيل الآلي لتحقيق التفاوت المطلوب والتشطيب السطحي الأمثل. والهدف الأكثر عملية هو جعل القطعة المشكلة أقرب ما يمكن إلى المكون النهائي مع ترك كمية كافية من المواد لتلك العمليات. هذا النهج يجعل العلاقة بين تصميم القطعة وتصميم القالب وتدفق المواد والتشغيل الآلي أكثر أهمية. خلال مرحلة التخطيط الأولية، ينبغي على المهندسين تقييم الشكل الهندسي النهائي والتفاوتات المطلوبة وظروف التحميل والمواد ودرجة حرارة التشكيل والمعدات المتاحة معاً. وبذلك، يمكن لعملية تشكيل مُخططة جيداً أن تُنتج مكوناً لا يتطلب التشغيل الآلي إلا في مناطق محددة بدلاً من معظم سطحه.
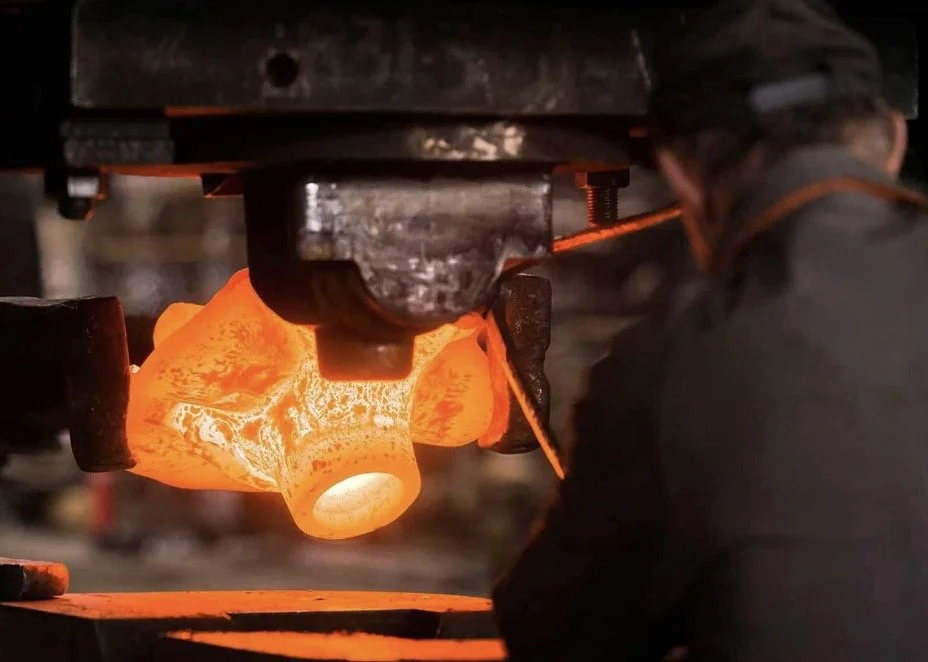
كيف ينبغي أن يوجه الجزء النهائي تصميم عملية التشكيل؟
ابدأ بالهندسة النهائية المصنعة آلياً.
لا ينبغي تصميم المشغولات المطروقة بمعزل عن المكون النهائي. يجب أن تكون الهندسة النهائية بعد التشغيل نقطة البداية لتحديد أماكن الحاجة إلى مادة التشكيل، وأماكن إمكانية الحفاظ على سطح المشغولة قريبًا من أبعاده النهائية.
على سبيل المثال، قد يتطلب عمود ما مقاعد محامل دقيقة عند طرفيه، بينما قد لا يتطلب الجزء الأوسط سوى قطر أقل دقة. سيكون من غير الفعال توفير نفس هامش التشغيل على كامل العمود. تحتاج مقاعد المحامل إلى كمية كافية من المعدن للخراطة أو التجليخ، بينما يمكن تشكيل أجزاء أخرى بالحدادة أقرب إلى أبعادها النهائية.
وينطبق المبدأ نفسه على الحواف، والوصلات، وأجزاء التوصيل، وقطع التروس الخام، والمكونات الأخرى غير المنتظمة. ينبغي على المهندسين تحديد الأسطح الوظيفية أولاً، ثم تحديد المناطق التي تتطلب مخزونًا إضافيًا من مواد التشكيل.
يُتيح ذلك انتقالاً أكثر تحكماً بين عملية التشكيل والتشغيل الآلي. فبدلاً من إزالة كمية كبيرة من المواد من كل سطح، تُركز عملية التشغيل الآلي على الميزات التي تتطلب بالفعل تحكماً دقيقاً في الأبعاد.
حدد بدلات التشغيل حسب الميزة.
من الأخطاء الشائعة تطبيق هامش تشغيل موحد على كامل قطعة التشكيل. عملياً، قد تتطلب العناصر المختلفة هوامش تشغيل مختلفة تبعاً لتفاوتاتها، وحالة سطحها، وموقعها، وطريقة تشغيلها.
قد يحتاج السطح الذي سيتم تشكيله على المخرطة إلى سماحية مختلفة عن السطح الذي سيتم تشكيله بالطحن أو التجليخ. وبالمثل، قد يتطلب سطح مانع للتسرب حرج كمية خام أكثر دقة من السطح الخارجي غير الوظيفي.
يجب أن يراعي هامش السماح أيضًا التباين الواقعي في عملية التشكيل. فتآكل القالب، وحركة المادة، وتغيرات درجة الحرارة، والتشذيب، والمعالجة الحرارية، والاختلافات في الأبعاد، كلها عوامل تؤثر على أبعاد المنتج النهائي. إذا كان هامش السماح صغيرًا جدًا، فقد تكشف عملية التشغيل عن عيوب أو تفشل في تنظيف السطح تمامًا. أما إذا كان كبيرًا جدًا، فسيؤدي ذلك إلى إهدار مواد ثمينة ووقت التشغيل.
لهذا السبب، ينبغي التعامل مع بدل التشغيل كمعيار تصميم بدلاً من مجرد كمية إضافية من المعدن تضاف إلى الرسم.
كيف يمكن لتدفق المواد أن يقلل من عمليات التشغيل غير الضرورية؟
صمم الأداء بناءً على حركة المواد.
يُعدّ تدفق المادة أحد أهم العوامل في عملية التشكيل شبه النهائي. فخلال عملية التشكيل، لا تنكمش القطعة المعدنية ببساطة لتأخذ شكل القالب، بل تتحرك المادة في اتجاهات مختلفة تبعًا للحمل المُطبّق، وهندسة القالب، ودرجة الحرارة، والاحتكاك، والمقاومة الموضعية.
يُوجّه الأداء الجيد هذه الحركة قبل ملء التجويف النهائي. وهذا يُساعد على توزيع المواد بشكل أكثر تجانسًا ويُقلل من التراكم الزائد في المناطق التي قد تُؤدي إلى تكوين كميات كبيرة من الزوائد أو مواد التشغيل.
في عمليات التشكيل المعقدة، قد لا توفر عملية واحدة تحكمًا كافيًا في توزيع المادة. يمكن استخدام عمليات التشكيل المسبق، مثل التشكيل بالضغط، والسحب، والتثبيت، والثني، أو غيرها، قبل عملية التشكيل النهائية. يعتمد التسلسل الدقيق على هندسة المكون ونوع المادة.
لا يقتصر الهدف على إطالة العملية فحسب، بل إن تصميم القالب الأولي بشكل صحيح يمكن أن يجعل العملية النهائية أكثر قابلية للتنبؤ ويقلل من كمية المواد الزائدة التي يجب إزالتها لاحقًا.
حماية الأجزاء الحساسة من نقص التعبئة والعيوب.
إن تقليل سماحية التشغيل لا يعني تقليلها بشكل عشوائي. فإذا وصلت كمية قليلة جدًا من المادة إلى منطقة حرجة أثناء التشكيل، فقد يعاني الجزء الناتج من عدم اكتمال التعبئة أو مشاكل أخرى متعلقة بالهندسة.
لهذا السبب، يجب مراعاة تدفق المواد بالتزامن مع خطة التشغيل النهائية. قد يكون من المبرر إضافة كمية صغيرة من المخزون في منطقة يصعب فيها تحريك المواد أثناء عملية التشكيل ، بينما قد تكون منطقة أخرى مناسبة لأبعاد مُشكّلة أكثر دقة.
وبالتالي، يستطيع المهندسون استخدام تحليل تدفق المواد لتحديد المواقع التي يميل فيها المشغول المطروق إلى تراكم المواد أو فقدانها بشكل طبيعي. ومن ثم، يمكن تعديل هندسة المشغول المطروق قبل الإنتاج بدلاً من اكتشاف المشكلة بعد بدء عملية التشغيل.
ما هي قواعد تصميم القوالب التي تساعد في تقليل عمليات التشغيل بعد التشكيل؟
ضع خط الفصل في مكان استراتيجي.
يؤثر خط فصل القالب بشكل مباشر على تدفق المادة، وتكوين الزوائد، وشكل القطعة المطروقة النهائية. لذا، ينبغي اختيار موقعه وفقًا لشكل القطعة وليس فقط وفقًا لأسهل تصميم للقالب.
قد يؤدي خط الفصل غير المناسب إلى ظهور نتوءات غير ضرورية أو وضع جزء يصعب تشكيله مباشرةً عند نقطة فصل القالب. كما قد يزيد من تعقيد عملية التشذيب ويُدخل تباينًا إضافيًا في عملية التشكيل.
يُسهّل خط الفصل المُحدد بدقة ملء التجويف وتشكيل القطعة. كما يُساعد في وضع الزوائد في منطقة يُمكن إزالتها دون التأثير على الأسطح الوظيفية المهمة.
يُعدّ هذا الأمر بالغ الأهمية، لا سيما عند السعي إلى تقليل عمليات التشغيل الآلي. فإذا خلّف خط الفصل كمية زائدة من المادة قرب السطح النهائي، فسيتعين على عملية التشغيل الآلي إزالة تلك المادة لاحقًا. ويمكن لتصميم قالب أفضل أن يمنع بعضًا من هذه العمليات من البداية.
استخدم زوايا السحب المناسبة.
يُعدّ السحب ضروريًا في العديد من عمليات التشكيل بالقوالب، إذ يجب إزالة القطعة المشكلة من تجويف القالب. مع ذلك، قد يؤدي السحب المفرط إلى إضافة مواد غير ضرورية إلى شكل القطعة المشكلة، مما يزيد من عمليات التشغيل اللاحقة.
يعتمد الميل المناسب على طريقة التشكيل، والمادة، وشكل القالب، وعمق التجويف، وظروف الإنتاج. لذا، ينبغي تحديده كجزء من تصميم القالب الكامل بدلاً من اعتباره قيمة ثابتة لكل مكون.
يتمثل الهدف من التصميم في توفير مسافة سحب كافية لتحرير القالب بشكل موثوق مع الحفاظ على الشكل الهندسي المطروق أقرب ما يكون عمليًا إلى الشكل المطلوب.
استخدم أنصاف أقطار كبيرة حيثما يتطلب تدفق المواد ذلك.
يصعب ملء الزوايا الداخلية الحادة أثناء عملية التشكيل، وقد تزيد من متطلبات التشوه الموضعي. كما أنها قد تزيد من تركيز الإجهاد في القالب.
تُوفر أنصاف أقطار الحواف المصممة بشكل صحيح مسارًا أكثر سلاسة لتدفق المادة إلى التجويف. وهذا بدوره يُحسّن عملية التعبئة ويُقلل من احتمالية ترك كمية إضافية من المادة للمعالجة الآلية لمجرد التعويض عن سوء هندسة التشكيل.
مع ذلك، فإن زيادة نصف القطر في كل مرة لا تُعدّ مفيدة بالضرورة. إذ يجب أن يكون نصف القطر متوافقًا مع المكون النهائي وعمليات التشغيل المطلوبة. وينبغي أن يدعم نصف القطر متطلبات التصنيع والوظائف على حد سواء.
متى يكون التشكيل شبه النهائي مناسباً؟
استخدم الهندسة شبه النهائية بشكل انتقائي.
تُعدّ عملية التشكيل شبه النهائي مفيدةً للغاية عندما يكون تقليل حجم عمليات التشغيل هدفًا إنتاجيًا هامًا. مع ذلك، لا ينبغي تفسيرها على أنها توجيهٌ لتشكيل كل جزء بدقةٍ متناهيةٍ إلى أبعاده النهائية.
تُعدّ بعض الخصائص مناسبة بطبيعتها للتشكيل شبه النهائي، بينما يُفضّل إنتاج خصائص أخرى بالتشغيل الآلي. غالبًا ما يُمكن تقريب الأشكال الخارجية والنتوءات والخطوط العامة من أبعادها النهائية عن طريق التشكيل. في المقابل، تتطلب الثقوب الدقيقة والأسنان اللولبية وتركيبات المحامل وأسطح منع التسرب عادةً تشغيلًا آليًا إضافيًا أثناء عملية التشكيل.
لذلك فإن أفضل تصميم يجمع بين التشكيل والتشغيل الآلي بدلاً من التعامل معهما كعمليتين متنافستين.
تطرح استراتيجية الشكل النهائي القريبة الناجحة سؤالاً بسيطاً لكل ميزة: هل يمكن إنتاج هذا الشكل الهندسي باستمرار عن طريق التشكيل، أم أن التشغيل الآلي هو الطريقة الأفضل لتحقيق المواصفات المطلوبة؟
ضع في اعتبارك التباين في الأبعاد قبل تقليل المخزون.
تُقلل التصاميم شبه النهائية من كمية المواد المتاحة للتصحيح أثناء التصنيع، مما يجعل التحكم في الأبعاد أكثر أهمية.
قبل تقليل سماحية التشغيل الآلي، ينبغي على المهندسين فهم التباين المتوقع من عملية التشكيل. فعوامل مثل تآكل القالب، ودرجة الحرارة، والتحكم في المكبس، وحالة المادة، والمعالجة الحرارية، يمكن أن تؤثر على الأبعاد النهائية.
إذا تجاوز تباين عملية التصنيع كمية المواد الخام المتاحة للتصنيع، فقد يؤدي التصميم السريع الذي يقترب من الشكل النهائي إلى مشاكل في الإنتاج. والنهج الأمثل هو تقليل المخزون غير الضروري فقط بعد تقييم قدرة التشكيل.
كيف تدعم المحاكاة وتخطيط العمليات تصميمًا أفضل لعمليات التشكيل؟
قم بمحاكاة تدفق المواد قبل قطع قوالب الإنتاج.
يمكن أن يساعد تحليل العناصر المحدودة المهندسين على تقييم كيفية تحرك المادة داخل تجويف التشكيل. فبدلاً من الاعتماد كلياً على تطوير القوالب بالتجربة والخطأ، يمكن للمحاكاة أن توفر مؤشراً مبكراً لمشاكل التعبئة المحتملة، والزوائد الزائدة، ومناطق الإجهاد العالي، وغيرها من مشاكل العملية.
يُعدّ هذا الأمر ذا قيمة خاصة بالنسبة للمكونات المعقدة. إذ يُمكن تقييم أي تغيير في هندسة القالب الأولي أو تصميم القالب قبل الالتزام بأدوات الإنتاج.
لا ينبغي أن تحل المحاكاة محل الحكم الهندسي. تكمن قيمتها في الجمع بين السلوك المتوقع للمواد والمعلومات العملية المتعلقة بالمكبس والأدوات والمواد وتسلسل الإنتاج.
قم بتقييم درجة الحرارة والتشوه معًا.
تؤثر درجة حرارة التشكيل على سلوك تدفق المادة، ومقاومة التشوه، وملء القالب، والاستقرار الأبعاد. ويختلف نطاق درجة الحرارة المناسب باختلاف السبيكة وطريقة التشكيل.
إذا أصبحت المادة شديدة المقاومة للتشوه، فقد يتطلب ملء التجويف قوة مفرطة. وإذا لم يتم التحكم في درجة الحرارة بشكل صحيح، فقد لا تتدفق المادة بسلاسة من منطقة إلى أخرى.
لذا، يرتبط التحكم في درجة الحرارة ارتباطًا مباشرًا بتقليل عمليات التشغيل. فظروف التشكيل الأكثر اتساقًا تُنتج هندسة أكثر اتساقًا، مما يُسهّل استخدام هامش تشغيل أصغر وأكثر تحكمًا.
ما هو دور اختيار المواد؟
اختر السبائك التي تتناسب مع هندسة التشكيل.
لا تتصرف جميع السبائك بنفس الطريقة أثناء عملية التشكيل. فالاختلافات في إجهاد التدفق، وقابلية التشكيل، والسلوك الحراري، وخصائص التشوه تؤثر على مدى سهولة تشكيل المادة إلى شكل هندسي معين.
عندما يتطلب أحد المكونات شكلاً نهائياً معقداً، ينبغي مراعاة اختيار المادة بالتزامن مع تصميم القالب وعملية التشكيل. فالمادة التي يمكن تشكيلها بثبات ضمن ظروف التشكيل المتاحة قد توفر اتساقاً أفضل في الأبعاد من تلك التي تتطلب معالجة أكثر تعقيداً.
ينبغي أن يراعي اختيار المواد متطلبات المكون النهائي. فالقوة، والمتانة، ومقاومة التآكل، ومتطلبات مقاومة الصدأ، والمعالجة الحرارية، ودرجة حرارة التشغيل، وقابلية التشغيل الآلي، كلها عوامل قد تؤثر على مسار التصنيع النهائي.
يجب مراعاة المعالجة الحرارية والتغيرات في الأبعاد
لا تُعدّ عملية التشكيل بالحدادة دائماً العملية الحرارية النهائية. تخضع العديد من المكونات المشكلة بالحدادة لعمليات التطبيع والتبريد والتلطيف والمعالجة الحرارية والتقادم أو غيرها من عمليات المعالجة الحرارية قبل التشغيل النهائي.
يمكن أن تؤثر هذه العمليات على الأبعاد والشكل. إذا صُممت عملية التشكيل بهامش تشغيل صغير للغاية دون مراعاة المعالجة الحرارية اللاحقة، فقد لا يكون هناك مخزون كافٍ لتصحيح التغيرات في الأبعاد.
لذا، يأخذ التصميم الموثوق في الاعتبار المسار الكامل:
البليت ← التشكيل الأولي ← التشكيل بالدق ← التشذيب ← المعالجة الحرارية ← التشغيل الآلي ← الفحص
ينبغي تقييم تخفيضات التشغيل الآلي عبر التسلسل بأكمله بدلاً من تقييمها فقط بين التشكيل والتشغيل الآلي.
كيف يمكن تصميم عمليات التشكيل والتشغيل الآلي كنظام تصنيع واحد؟
حدد الأسطح التي تحتاج فعلاً إلى تشكيل آلي.
غالباً ما تكون الاستراتيجية الأكثر فعالية هي تصنيف الأسطح وفقاً لمتطلباتها الوظيفية.
تتطلب التركيبات الدقيقة وأسطح منع التسرب عادةً تحكمًا أكثر دقة. تتطلب الأجزاء الملولبة عمومًا عمليات تشغيل أو طرق تشكيل مخصصة أخرى. يمكن ترك الأسطح الخارجية غير الحرجة أقرب إلى حالتها الأصلية بعد التشكيل إذا سمحت متطلبات أبعادها وسطحها بذلك.
يمنع هذا النهج القائم على كل ميزة على حدة المهندسين من تطبيق نفس بدل التشغيل الآلي في كل مكان تلقائيًا.
متطلبات فحص التصميم في نفس الوقت
يمكن أن يؤدي تقليل عمليات التشغيل الآلي إلى تغيير طريقة فحص المشغولات المطروقة. فعندما يتم الاحتفاظ بجزء أكبر من الشكل الهندسي النهائي مباشرةً من عملية التشكيل، يصبح اتساق عملية التشكيل أكثر أهمية.
لذا، ينبغي مراعاة الفحص البُعدي، والفحص البصري، والتحقق من المواد، وغيرها من فحوصات الجودة المناسبة أثناء تخطيط العملية. ويجب أن تتوافق طريقة الفحص مع الخصائص الأساسية المحددة في رسم المكون.
بالنسبة للموردين الذين ينتجون قطعًا مطروقة حسب الطلب، فإن هذا يجعل التواصل بين العميل والشركة المصنعة أمرًا بالغ الأهمية. يجب على المورد أن يفهم الأبعاد الوظيفية، والأسطح التي ستخضع للمعالجة، والأسطح المطروقة التي يمكن أن تبقى على حالتها الأصلية.
وازن بين توفير المواد وقدرة العملية.
إنّ أقل هامش ممكن للتصنيع ليس بالضرورة الحل الأقل تكلفة. فالتصميم الذي يتطلب دقة عالية للغاية في عمليات التشكيل قد يزيد من تعقيد الأدوات، ومتطلبات التحكم في العمليات، ومتطلبات الفحص، أو معدلات الرفض.
الهدف الأفضل هو إيجاد التوازن الاقتصادي بين دقة التشكيل وجهد التشغيل.
في الإنتاج بكميات كبيرة، قد يساهم الاستثمار في تحسين الأدوات وتطوير العمليات في تقليل وقت التصنيع بشكل ملحوظ لآلاف القطع. أما بالنسبة للمكونات المخصصة ذات الكميات المنخفضة، فقد يكون هامش التصنيع الأكبر قليلاً أكثر جدوى من اللجوء إلى حلول مكلفة للوصول إلى الشكل النهائي.
لهذا السبب، فإن أفضل عملية تشكيل بالحدادة ليست ببساطة تلك التي تنتج أصغر قطعة مشكلة بالحدادة، بل هي تلك التي توفر المكون النهائي المطلوب بمزيج موثوق من استخدام المواد، وقدرة التشكيل بالحدادة، ووقت التشغيل، وتكلفة الأدوات، ومراقبة الجودة.
خاتمة
يتطلب تطبيق قواعد تصميم فعّالة لتقليل عمليات التشغيل بعد التشكيل أكثر من مجرد محاولة تصغير حجم القطعة المشكلة أو تقريبها من أبعادها النهائية. ينبغي النظر أولاً إلى القطعة النهائية، ثم إجراء تقييم دقيق لبدلات التشغيل، وتدفق المواد، وهندسة القالب، وتصميم الشكل الأولي، وسلوك المواد، والمعالجة الحرارية، وقدرة العملية.
يُتيح التوزيع الاستراتيجي لمواد التشغيل الآلي حصول الأسطح الحساسة على الكمية اللازمة من المواد، مع تجنب تراكمها غير الضروري على الأجزاء الأقل تطلبًا. كما يُمكن تحسين توزيع المواد وتقليل الزوائد الزائدة أو المناطق صعبة التشغيل من خلال تحديد خط الفصل، وزوايا السحب، ونصف قطر التدوير، وعمليات التشكيل الأولي بشكل صحيح. ويمكن أن يوفر التشكيل شبه النهائي وفورات إضافية عند تطبيقه بشكل انتقائي مدعومًا بتحكم مناسب في العملية.
يمكن أن تساعد المحاكاة وتحليل العمليات في تحديد مشاكل تدفق المواد وملء القوالب قبل اكتمال أدوات الإنتاج. وفي الوقت نفسه، يجب مراعاة اختيار المواد والمعالجة الحرارية لأنها تؤثر على كل من سلوك التشكيل والأبعاد النهائية.
بالنسبة للمكونات المصممة حسب الطلب، تكون هذه القرارات أكثر فعالية عند تخطيط عمليات التشكيل والتشغيل الآلي كعملية تصنيع واحدة بدلاً من عمليات منفصلة. إذ يمكن لعملية تشكيل مصممة جيداً أن تقلل من هدر المواد، وتختصر وقت التشغيل الآلي، وتبسط الإنتاج، وتوفر نقطة انطلاق أكثر اتساقاً للتشغيل الآلي النهائي دون المساس بالمتطلبات الوظيفية للمكون.
تقدم شركة شانشي ويلونغ الدولية لإدارة سلاسل التوريد المحدودة حلولاً مخصصة لتصنيع المعادن تشمل الحدادة، والصب الرملي، والصب الاستثماري، والصب بالطرد المركزي، والتشغيل الآلي. تأسست الشركة عام ٢٠٠١، وتعمل وفقًا لمعايير الجودة ISO 9001:2015 و API-7-1، وتدعم تصنيع المكونات من الحديد، والفولاذ، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس، والزنك، وسبائك متنوعة. تتيح إمكانياتها الهندسية والإنتاجية للعملاء تنسيق عمليات الحدادة، والتشغيل الآلي، واختيار المواد، ومراقبة الجودة ضمن برنامج تصنيع شامل. بفضل خبرتها في خدمة العملاء في أوروبا، وأمريكا الشمالية، وآسيا، وأوقيانوسيا، تركز الشركة على الإنتاج المخصص وإدارة سلاسل التوريد الدولية للمكونات الصناعية. للاستفسار، يرجى التواصل معنا عبر البريد الإلكتروني metal@welongpost.com.
الأسئلة الشائعة
1: ما هي الفوائد الرئيسية لتقليل عمليات التشغيل الآلي بعد التشكيل؟
تشمل الفوائد الرئيسية انخفاض تكاليف الإنتاج، وتحسين الكفاءة، وتحسين استخدام المواد، وتحسين جودة المنتج.
2: كيف تساهم عملية التشكيل شبه النهائي في تقليل متطلبات التشغيل الآلي؟
ينتج عن عملية التشكيل شبه النهائي أجزاء أقرب إلى الأبعاد النهائية، مما يقلل بشكل كبير من كمية المواد التي يجب إزالتها من خلال عمليات التشغيل الآلي.
3: ما هو الدور الذي تلعبه أدوات المحاكاة المتقدمة في تحسين عمليات التشكيل؟
تساعد أدوات المحاكاة المتقدمة في التنبؤ بتدفق المواد، وتحديد العيوب المحتملة، وتحسين تصميمات القوالب، مما يقلل الحاجة إلى النماذج الأولية المادية وعمليات التشغيل اللاحقة للتشكيل.
4: كيف يؤثر اختيار المواد على الحاجة إلى عمليات التشغيل الآلي بعد التشكيل؟
إن اختيار السبائك المناسبة ذات خصائص التشكيل المواتية يمكن أن يؤدي إلى دقة أبعاد أفضل وتشطيب سطحي أفضل، مما يقلل من متطلبات التشغيل الآلي.
مراجع حسابات
1. سميث، ج. أ.، وجونسون، ر. ب. (2019). تقنيات التشكيل المتقدمة للتصنيع شبه الشبكي. مجلة تكنولوجيا معالجة المواد، 285، 116-128.
2. براون، إي سي، وديفيس، إل إم (2020). تحسين تصميم القالب لتقليل عمليات التشغيل بعد التشكيل. المجلة الدولية لتكنولوجيا التصنيع المتقدمة، 106(5)، 2345-2360.
٣. ويلسون، بي كيه، وتومبسون، إس إي (٢٠١٨). استراتيجيات اختيار المواد لتحسين كفاءة التشكيل. المواد والتصميم، ١٥٠، ٣٥-٤٨.
٤. لي، إتش إس، وأندرسون، إم آر (٢٠٢١). تطبيق تحليل العناصر المحدودة في تصميم وتحسين عمليات التشكيل. بروسيديا للتصنيع، ٥٢، ٦٨-٧٣.
٥. غارسيا، سي إل، ومارتينيز، إف جيه (٢٠١٧). التشكيل على شكل الشبكة القريبة: المبادئ والتطبيقات الصناعية. أبحاث المواد المتقدمة، ٢٦٤، ١٥٧٨-١٥٨٣.
6. تايلور، أ.و.، وروبنسون، ك.ل. (2022). ابتكارات في تكنولوجيا التشكيل لتقليل متطلبات التشغيل الآلي. مجلة عمليات التصنيع، 74، 239-254.
Share your inquiry, get the quotation accordingly!

الصين WELONG - شريكك الموثوق في حلول المعادن

